
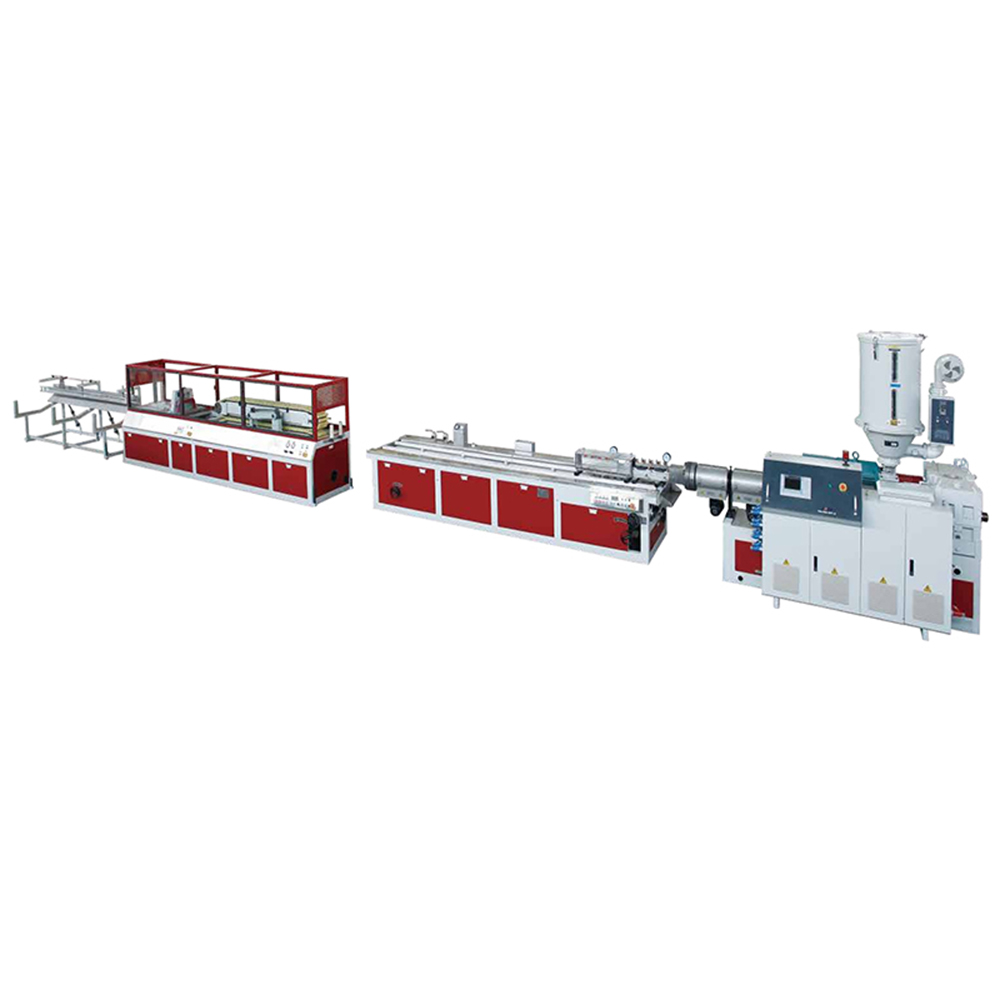
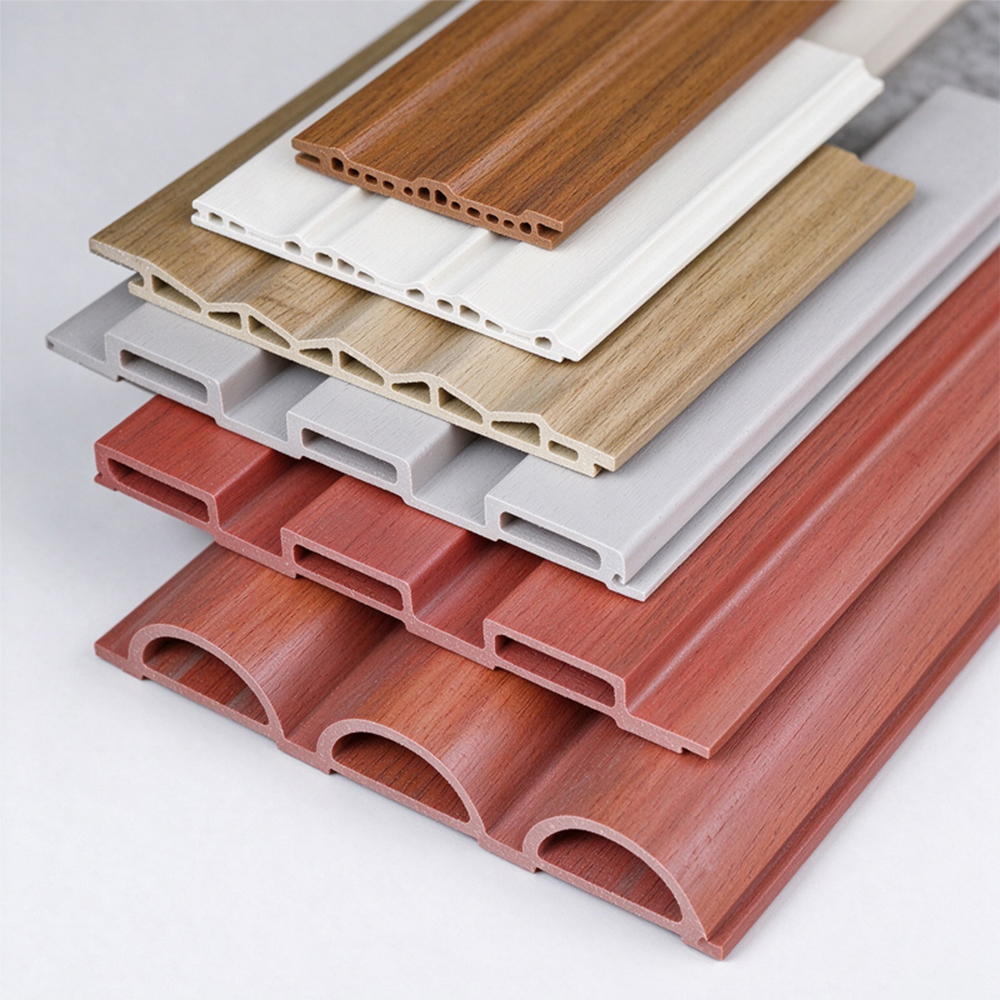
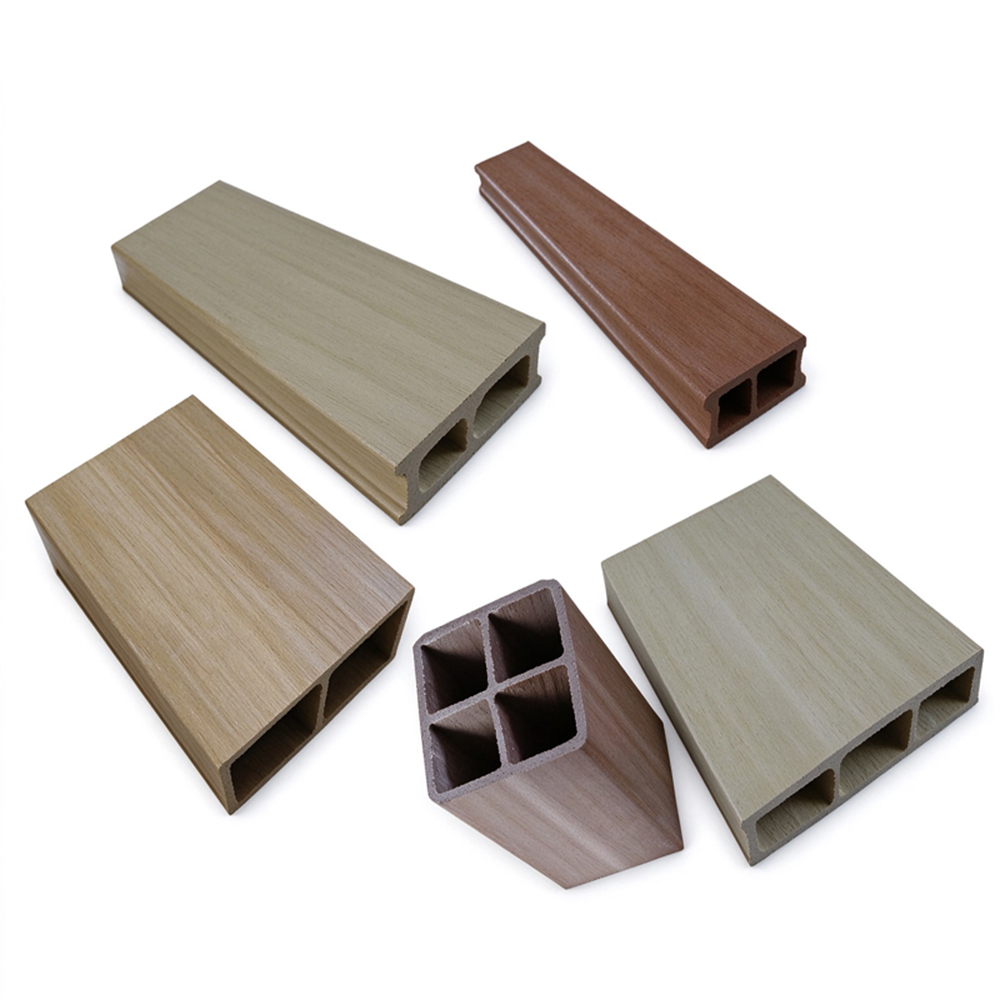
Одношнековая экструзионная линия для производства древесно-пенопластовых плит ПВХ представляет собой специализированную производственную систему для производства легких, высокопрочных древесно-пластиковых композитных (ДПК) профилей и вспененных листов. Эта производственная линия сочетает смолу ПВХ с древесным волокном или другими наполнителями для производства экологически чистых материалов, имитирующих натуральное дерево, обеспечивающих превосходную долговечность, водостойкость и стабильность размеров.
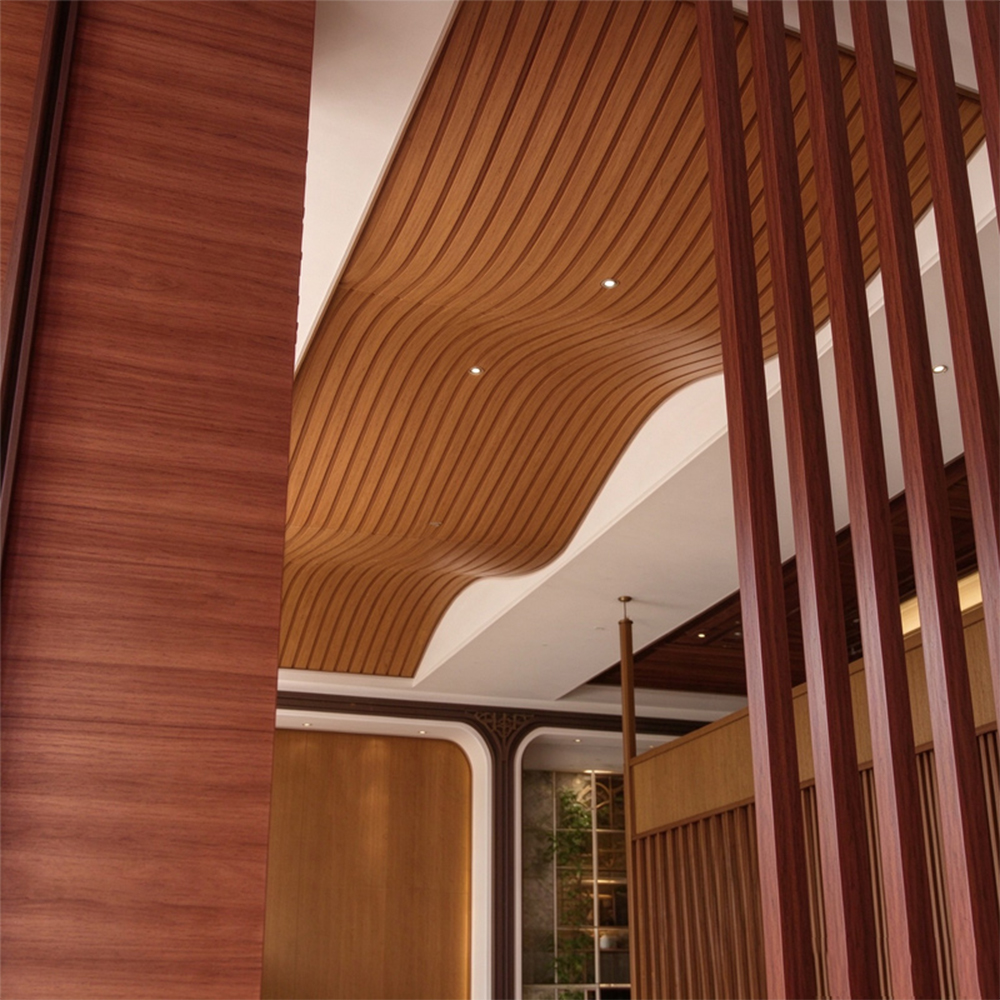
Эти экструзионные линии широко используются в строительстве, внутренней отделке, производстве мебели и наружном ландшафтном дизайне. Типичные конечные продукты включают в себя:
Напольное покрытие и настил (ширина до 300 мм): для садов, бассейнов и общественных дорожек.
Заборы и перила (108–240 мм): экраны конфиденциальности, балконные перила и садовые заборы.
Дверные и оконные рамы (108–180 мм): энергосберегающие, влагостойкие профили.
Стеновые и потолочные панели (240–300 мм): внутренние и наружные декоративные панели с текстурой дерева.
Детали салона автомобиля (малые профили): легкие компоненты с низким содержанием летучих органических соединений.
Например, производитель мебели в Юго-Восточной Азии использует линию YF240 (макс. ширина 240 мм, производительность 90 кг/ч) для производства вспененных листов ДПК для модульных кухонных шкафов. Плотность листа составляет 0,55 г/см³, что позволяет снизить вес при транспортировке на 30 % по сравнению с массивной древесиной.
Широкий диапазон ширины продукта
Система может производить готовую продукцию шириной от 108 мм до 300 мм. Такая гибкость позволяет переключаться между различными продуктами, используя одну и ту же серию экструдеров (только меняя последующее оборудование), от небольших декоративных линий (YF108) до широких террасных досок (YF300).
Оптимизированная одношнековая конструкция (L/D = 25:1)
Все экструдеры (от JWS45/25 до JWS120/25) имеют соотношение L/D 25:1. Это обеспечивает достаточный сдвиг и перемешивание для диспергирования древесного волокна без разрушения матрицы ПВХ. По сравнению с двухшнековыми решениями одношнековые линии более энергоэффективны и просты в обслуживании, особенно для таких применений, как вспененный ДПК, требующих бережного перемешивания.
Энергоэффективная мощность двигателя
JWS45/25: 11 кВт – для небольших профилей (производительность 20 кг/ч).
JWS65/25: 22 или 30 кВт – два варианта в зависимости от мощности (50–70 кг/ч).
JWS75/25: 37 или 45 кВт – достигает 90 кг/ч при низком удельном энергопотреблении.
JWS90/25 или JWS120/25: 55 кВт – достигает высокой производительности 150 кг/ч.
Реальный пример: Завод по переработке отходов в Польше модернизировал линию JWS75/25 двигателем мощностью 37 кВт. Они использовали 80% переработанной древесной муки из ПВХ и достигли производительности 85 кг/ч при расходе всего 0,44 кВтч на кг, что на 20% ниже, чем у сопоставимых двухшнековых линий.
Точные требования к охлаждению и воздуху
Охлаждающая вода: 7–9 м³/ч – обеспечивает быстрое и равномерное затвердевание ячеек пены, предотвращая ее разрушение.
Сжатый воздух: 0,5–0,8 м³/мин – ниже, чем у многих конкурентов, что снижает эксплуатационные расходы.
Высокое качество пенообразования
Комбинация одношнекового контроля сдвига, конструкции матрицы и калибровки охлаждения позволяет получить структуру пенопласта с закрытыми порами с плотностью от 0,45 г/см³ (YF108) до 0,75 г/см³ (профили YF300 для тяжелых нагрузок). Это обеспечивает превосходное соотношение прочности и веса.
На нашем заводе каждая экструзионная линия перед отправкой проходит пятиэтапный процесс проверки качества. Мы также предоставляем контрольный список, который клиенты могут использовать в своем собственном производстве.
Проверка сырья и компонентов
Твердость винта и цилиндра (HRC 55–60) – проверена твердомером Роквелла.
Нагревательные ленты – проверка равномерности температуры (±1°С).
Влажность древесного волокна – должна быть ниже 2% во избежание дефектов вспенивания.
Проверка параметров процесса
Используя реальные параметры, указанные в таблице, каждую линию запускаем непрерывно в течение 8 часов:
Испытание двигателя на нагрузку: Убедитесь, что при максимальной мощности (например, 150 кг/ч для YF300) ток двигателя не превышает 110 % номинального значения.
Точность расхода охлаждающей воды: Расходомер подтверждает заданные 7–9 м³/ч.
Стабильность сжатого воздуха: Падение давления <0,05 бар при расходе 0,8 м³/мин.
Проверка размеров и внешнего вида продукта
Допуск по ширине: ±0,5 мм для всех моделей (измерение лазерным датчиком).
Поверхностная обработка: Без акульей кожи, пузырей и несмешанных частиц древесины (стандарт AATCC 124).
Структура клеток: Поперечное микроскопическое исследование – средний диаметр клеток 50–150 мкм, равномерное распределение.
Механические и физические испытания (образцы)
Для каждой производственной линии мы прессуем 10-метровую тестовую партию:
Плотность (ASTM D792): целевое значение 0,5–0,7 г/см³ в зависимости от ширины.
Прочность на изгиб (ASTM D790): ≥18 МПа для плит 240 мм.
Водопоглощение (ASTM D570): <1,5% после 24-часового погружения.
Температура теплового отклонения (ASTM D648): >70°С при 1,82 МПа.
Долгосрочная стабильность работы
Мы моделируем непрерывную работу при 90% максимальной мощности в течение 72 часов. Регистраторы данных регистрируют скорость шнека, ток двигателя, температуру расплава и температуру обратной охлаждающей воды. Критерий приемки: все параметры в пределах ±5% от заданных значений.
| Ширина производства (мм) | 108 | 180 | 240 | 300 |
| Тип экструдера | JWS45/25 | JWS65/25 или JWS75/25 | JWS90/25 | ДЖВС120/25 |
| мощность двигателя (кВт) | 11 | 22/30 | 37/45 | 55 |
| Тип | YF108 | YF180 | YF240 | YF300 |
| Производительность (кг/ч) | 20 | 50/70 | 90 | 150 |
| Охлаждающая вода (м³/ч) | 7 | 7/7 | 8 | 9 |
| Компрессорный воздух (м³/мин) | 0.5 | 0,6/0,6 | 0.8 | 0.8 |
В1: Почему модель JWS65/25 показывает диапазон производительности «50/70 кг/ч»?
A: Более низкое значение (50 кг/ч) применимо к экструзии профилей из вспененного материала с высоким содержанием наполнения (≥40% древесного волокна), тогда как скорость 70 кг/ч достигается при использовании ненаполненного или жесткого ПВХ. Мощность двигателя (22 кВт против 30 кВт) также позволяет пользователям повышать производительность.
В2: Могу ли я использовать ту же линию для производства невспененного твердого ДПК?
А: Да. Удалив пенообразователь и отрегулировав зазор головки, на той же линии можно экструдировать твердый ДПК. Однако максимальная производительность снизится примерно на 20–25% из-за увеличения противодавления. Например, линия YF240 (обычно 90 кг/ч для вспененного материала) будет производить около 70 кг/ч для цельного ДПК.
Вопрос 3: Как избежать неравномерной структуры клеток (крупные клетки или коллапс кожи)?
Ответ: Основываясь на наших реальных случаях устранения неполадок, можно выделить три ключевых фактора:
Температура охлаждающей воды: поддерживать на уровне 15–20°C. Температура выше 25°C приводит к слиянию клеток.
Температура плавления: для вспенивания ПВХ/древесной муки поддерживайте 160–170°C. При необходимости последнюю зону нагрева можно использовать как зону охлаждения.
Скорость шнека: для JWS75/25 не превышайте 45 об/мин при заданной плотности <0,6 г/см³.
Q4: Расход сжатого воздуха выглядит очень низким (0,5–0,8 м³/мин). Достаточно ли этого для вакуумной калибровки?
О: Да, поскольку в нашем калибраторе используется вакуумная система Вентури, которой требуется всего 0,5–0,8 м³/мин (давление 6–8 бар) для создания вакуума от -0,6 до -0,8 бар. Клиент, использующий линию YF180, сообщил о снижении энергопотребления на 40 % по сравнению с обычными системами, использующими воздушный компрессор мощностью 7,5 кВт.
Вопрос 5: Каков типичный срок окупаемости линии YF240 (90 кг/ч)?
Ответ: На основе случая установки во Вьетнаме в 2023 году:
Цена линии: ок. 58 000 долларов США (ФОБ)
Выход: 600 кг/день (одна смена, 20 рабочих дней = 12 тонн/месяц)
Цена продажи террасной доски ДПК: 950 долларов США/тонна
Стоимость материала: 520 долларов США/тонну → валовая прибыль 430 долларов США/тонну
Ежемесячная валовая прибыль: 5160 долларов США → срок окупаемости ок. 11 месяцев (без учета труда и накладных расходов).
В6: Могу ли я использовать экструдер JWS120/25 для производства продукции шириной 300 мм?
А: Абсолютно. Хотя в таблице указано, что JWS90/25 достаточен для производительности 150 кг/ч, JWS120/25 (не показан в строке ширины) можно использовать в паре с последующим оборудованием YF300. Он обеспечивает более высокий крутящий момент для трудноперемешиваемых составов (например, с содержанием древесной муки 60%). Пример из реальной жизни: производитель профилей в Турции использует JWS120/25 YF300 для экструзии террасных досок размером 300×40 мм со скоростью 180 кг/ч.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский