
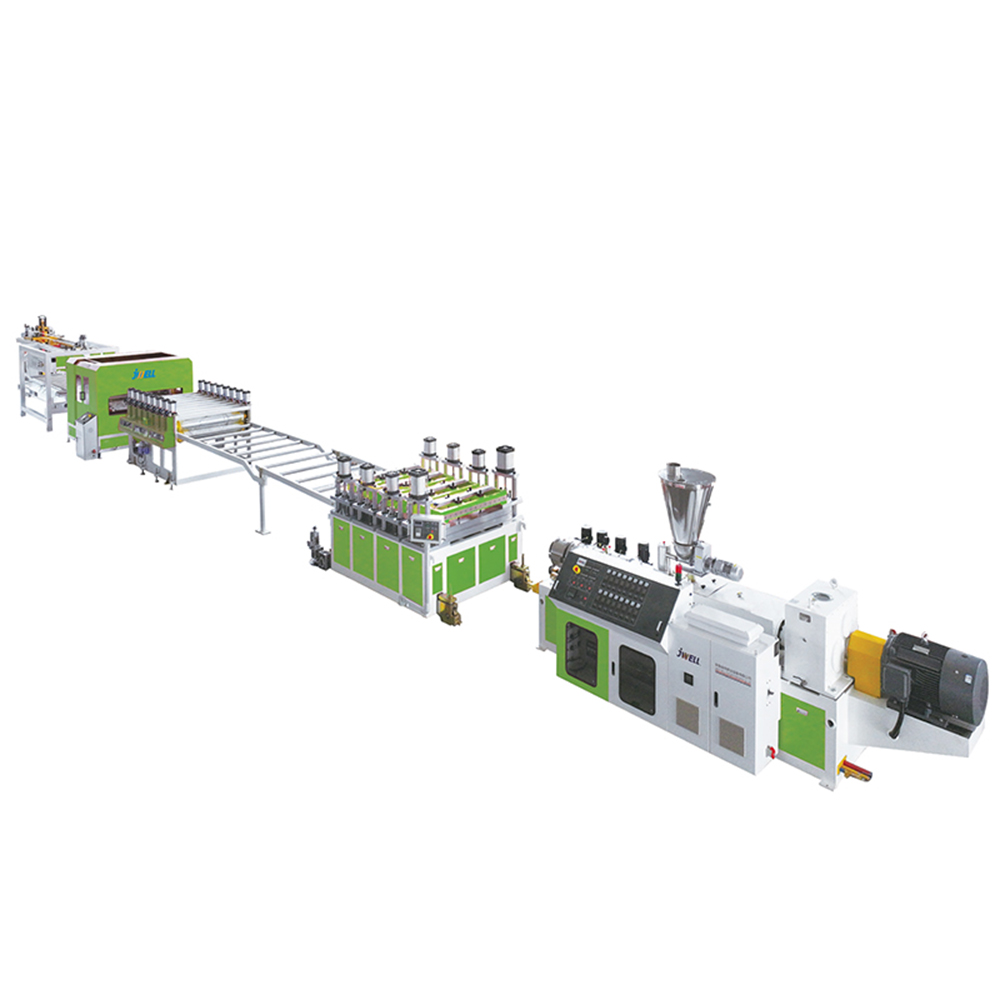
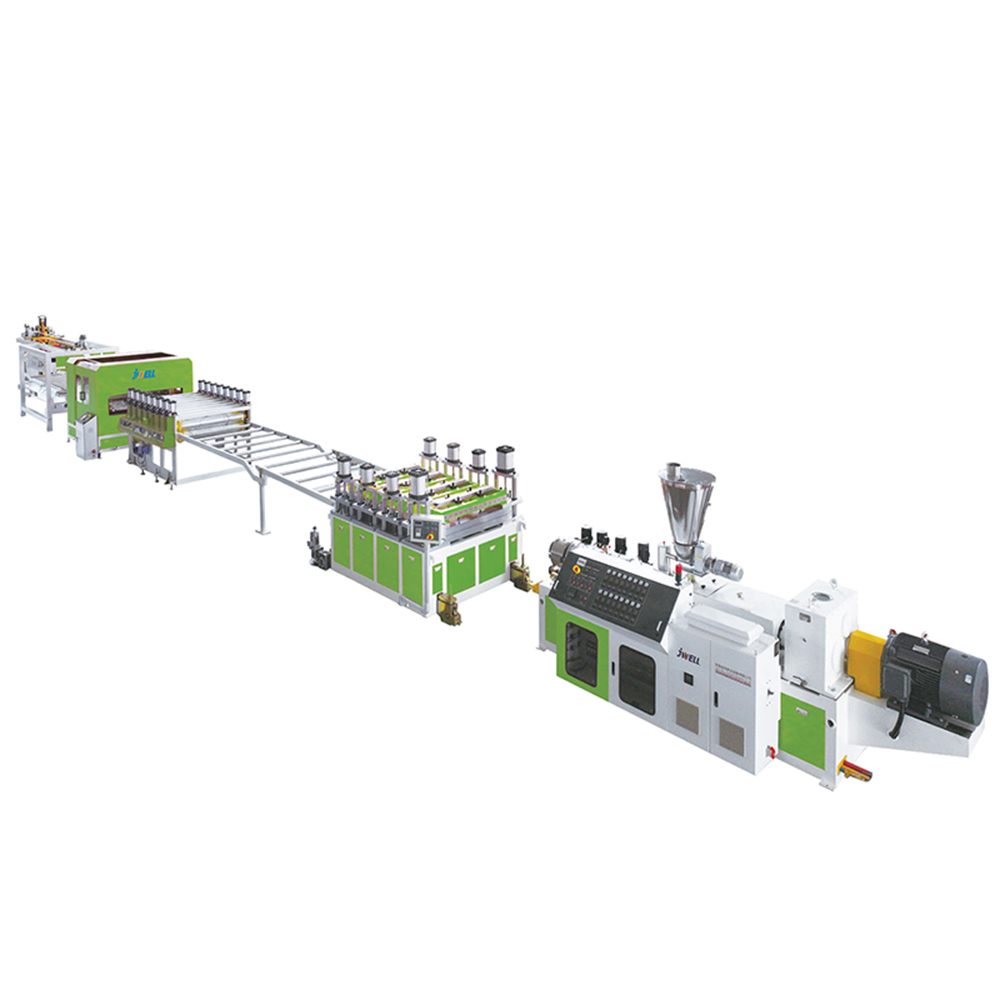
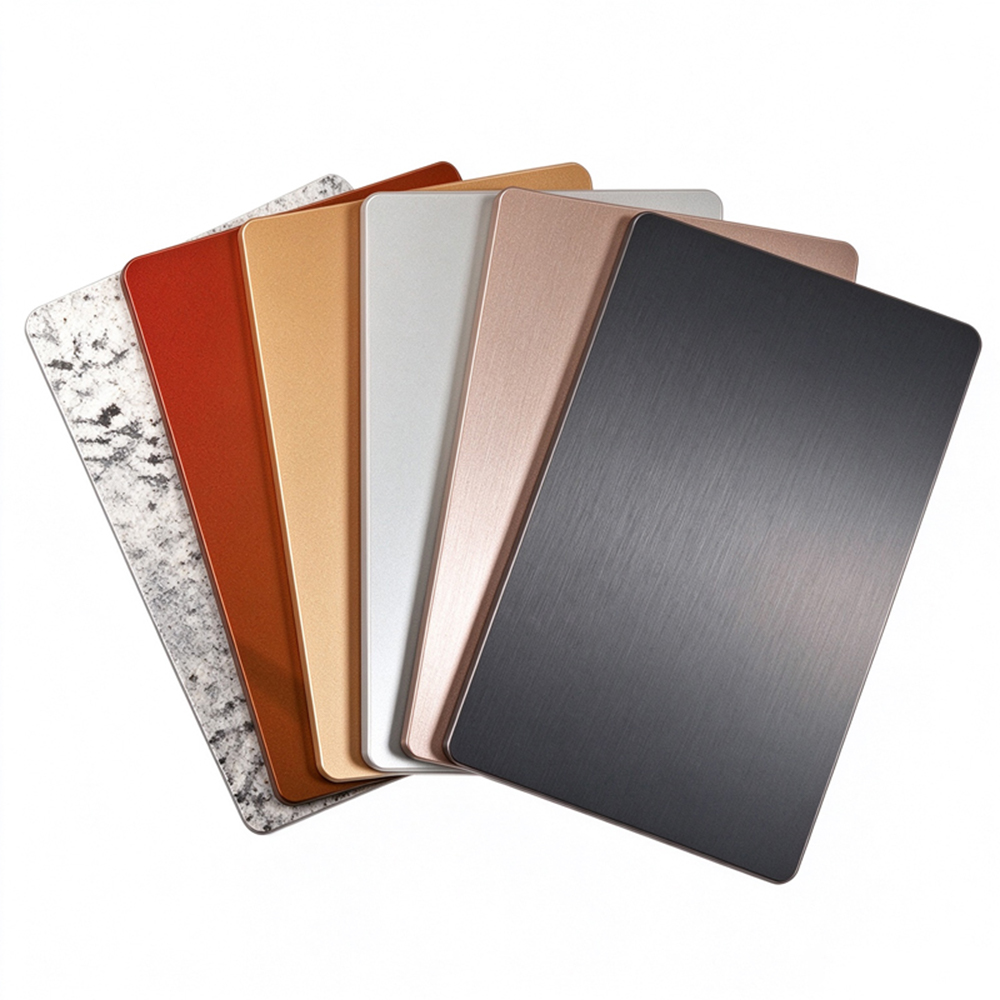
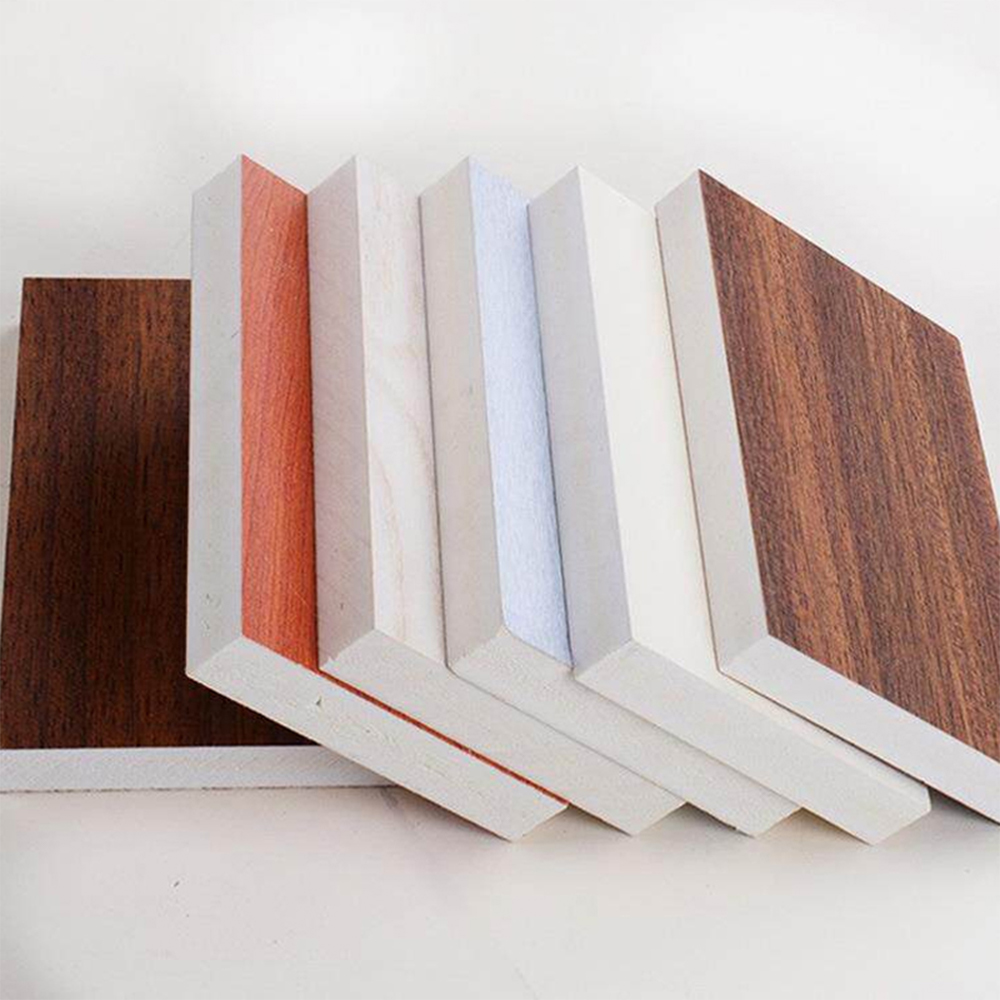
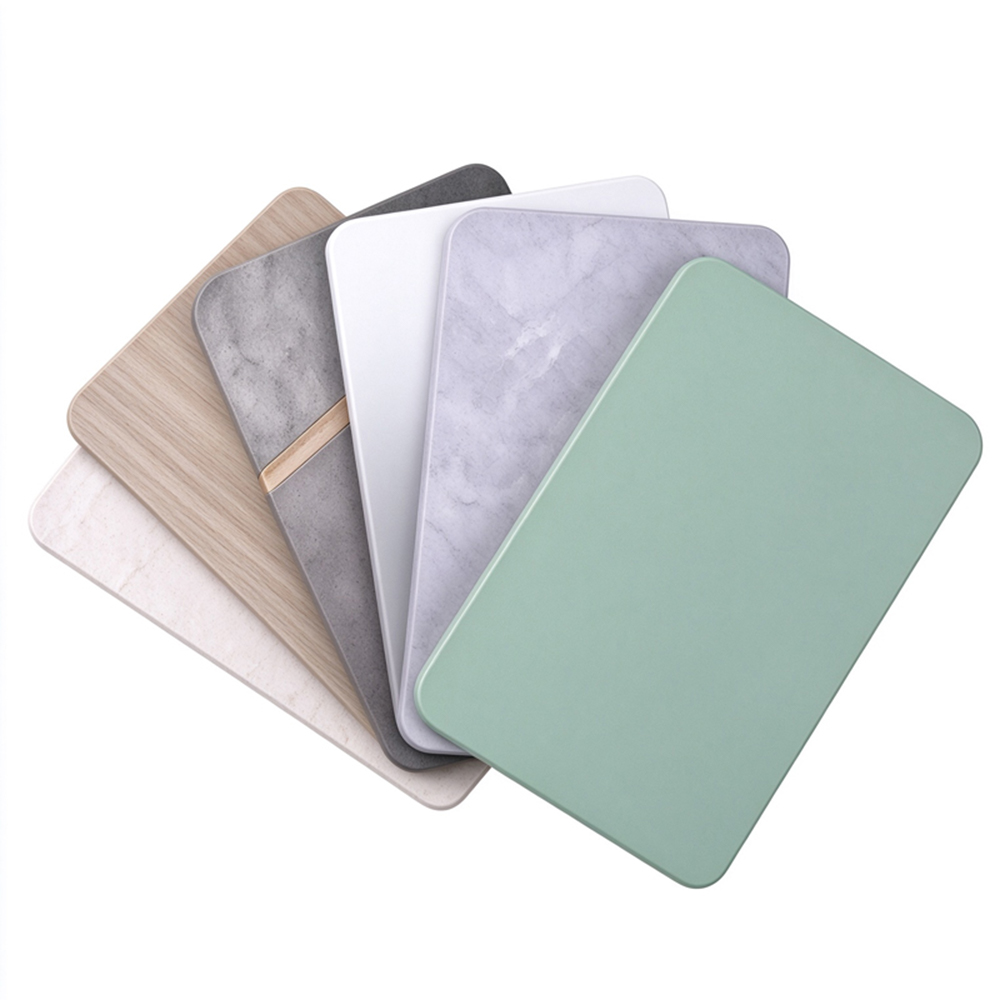
Эта экструзионная линия специально разработана для эффективного производства плит из пенопласта ПВХ, декоративных панелей из деревянного шпона и плит из углеродного кристалла. Согласно предоставленному техническому паспорту, система поддерживает две основные конфигурации:
Линия экструзии пенопласта Celuka – используется для производства классических плит из жесткого пенопласта с гладкой и плотной поверхностью.
Линия экструзии коэкструдированных пенопластовых плит – используется для производства многослойных плит с улучшенными поверхностными свойствами (например, текстура древесины, износостойкое покрытие).
1. Пенопласт ПВХ – вывески и строительство
Вариант использования: Вьетнамский производитель вывесок использует линию Celuka (SJZ80/156) для производства пенопластовых плит размером 1220×2440 мм и толщиной 5–10 мм для вывесок внутри помещений. Двигатель мощностью 75 кВт и производительность 350 кг/ч позволяют заменить импортные доски, снизив материальные затраты на 22%.
Типичные конечные продукты:
Табло для выставок
Потолочные панели ПВХ
Утепленные стеновые панели
2. Панель из шпона – мебель и отделка
Вариант использования: Турецкая мебельная фабрика внедрила коэкструзионную линию (SJZ65/132 SJZ80/156). Они совместно экструдируют слой ПВХ с текстурой древесины толщиной 0,5 мм на пенопласт толщиной 16 мм. Ширина 1600 мм позволяет производить задние панели шкафа напрямую, без сращивания. Производительность достигает 480 кг/ч, что позволяет сэкономить 30% затрат на ламинирование.
3. Карбон-кристаллическая плита – высокая термо- и влагостойкость.
Вариант использования: Российский поставщик систем напольного отопления использует ту же линию коэкструзии для производства углеродных кристаллических плит толщиной 6-8 мм. Плиты прошли испытание на термический цикл при температуре 80°C (1000 часов) и теперь продаются как водонепроницаемая и нетоксичная альтернатива фанере в ванных комнатах и на кухнях.
| Параметр | Объяснение преимуществ |
| Ширина 1220–1600 мм | Соответствует стандартным размерам строительных плит, что сокращает отходы при резке. 1600 мм есть редко встречается среди линеек начального уровня – обеспечивает конкурентное преимущество для плат большого формата. |
| Толщина 3–30 мм | Одна машина покрывает рекламные щиты от тонких (3 мм) до толстых. construction boards (30 mm). No need for a second line. |
| SJZ80/156 conical twin screw | Высокий крутящий момент при низком сдвиге – идеально подходит для вспенивания ПВХ. Обеспечивает однородность cell structure even at 30 mm thickness. |
| Output 400–500 kg/h (co-extrusion) | High output reduces energy consumption per kg. For 24/7 continuous production, это примерно 10 тонн в день, чего достаточно, чтобы доминировать на рынке небольшого города. |
| Двойной двигатель 37/75 кВт | Энергосбережение: используйте 37 кВт для тонких плит (<10 мм), перейдите на 75 кВт для толстых boards or high-speed production. |
| Возможность совместной экструзии | Позволяет добавлять функциональные поверхностные слои (устойчивые к ультрафиолетовому излучению, текстуру древесины, устойчивый к царапинам) без отдельного ламинатора. |
Additional practical benefits
Контроль меньшей плотности – линия может производить плиты плотностью от 0,45 до 0,75 г/см³. Клиент из Чили сообщил о снижении веса одной паллеты на 18%, что позволило сократить расходы на транспортировку.
Легкая смена цвета – конструкция быстросъемного винта сокращает время простоя при чистке с 4 часов до 1,5 часов (проверено польским клиентом).
Чтобы гарантировать, что производимые плиты соответствуют мировым стандартам (ASTM, EN, GB/T), на этой экструзионной линии реализован следующий 5-ступенчатый протокол контроля качества.
Шаг 1 – Проверка сырья
Тесты: Содержание влаги в смоле ПВХ (<0,3%) и размер частиц пенообразователя.
Инструменты: Галогеновый влагомер с просеивающим устройством.
Реальный случай: Следуя нашему совету, клиент из Малайзии сократил дефекты пузырьков на 85% после установки бункера предварительной сушки.
Шаг 2 – Поточный мониторинг плотности и толщины
Метод: Ультразвуковые датчики, установленные на выходе калибратора и входе в охлаждающий бак.
Допуски: Плотность ±0,02 г/см³; толщина ±0,1 мм.
Сигнал тревоги: автоматическое снижение скорости, если отклонение превышает 2% в течение более 10 секунд.
Шаг 3 – Проверка дефектов поверхности (лазерное зрение)
Лазерные сканеры обнаруживают отверстия, царапины и неровные слои целлюлозы.
Порог отбраковки: любой дефект >0,5 мм² в пределах первых 100 метров вызывает регулировку зазора матрицы.
Шаг 4 – Отбор проб механических свойств (за смену)
| Недвижимость | Стандарт испытаний | Целевое значение (для плиты толщиной 12 мм) |
| Прочность на изгиб | ИСО 178 | ≥18 МПа |
| Твердость поверхности (по Шору D) | АСТМ Д2240 | ≥65 |
| Водопоглощение (24 часа) | АСТМ Д570 | <1,5% |
| Спад температуры (80°C, 1 час) | ГБ/Т 8814 | <2 мм |
Шаг 5 – Тесты на старение после производства (еженедельно)
УФ-старение: 72 часа в тестере QUV (UVA-340, 0,89 Вт/м²·нм) – цветовая разница ΔE <3.
Термическое циклирование: -20°C ↔ 60°C, 10 циклов – без растрескивания и расслоения.
Реальный случай: На основе вышеуказанных испытаний мы помогли южноафриканскому клиенту изменить соотношение наполнителя из карбоната кальция с 35% до 28%, после чего их продукт, произведенный на линии коэкструзии, прошел сертификацию SABS.
| Модель | Экструзионная линия для снятия шкуры с вспененного картона | Линия по производству пенокартона с коэкструзией |
| Ширина изделия (мм) | 12:20-16:00 | 12:20-16:00 |
| Толщина изделия (мм) | 3-30 | 3-30 |
| Спецификация экструдера | СДЖЗ80/156 | СДЖЗ65/132, СДЖЗ80/156 |
| Производительность (Макс.) (кг/ч) | 300-400 | 400-500 |
| Мощность главного двигателя (кВт) | 75 | 37/75 |
В1: Могу ли я производить на одной линии как плиты из твердого углеродного кристалла, так и плиты из пенопласта ПВХ?
О: Да, но винт нужно менять. SJZ80/156 — универсальный конический двухшнековый винт. Для цельных плит (плотность >1,2 г/см³) используйте шурупы с высокой степенью сжатия; для пенопластовых плит (плотностью 0,5–0,8 г/см³) используйте барьерный шнек со смесительной секцией. Мы поставляем оба винта вместе с двухчасовым руководством по замене.
Вопрос 2: Как мне достичь заявленной производительности 500 кг/ч на линии коэкструзии?
Ответ: Клиент из Бельгии стабильно достигает скорости 510 кг/ч при трех практических условиях:
Температура охлаждающей воды: 12–15°C (с использованием чиллера, а не воды градирни).
Отверстие кромки матрицы: установлено в 1,1 раза больше конечной толщины (например, 13,2 мм для плиты толщиной 12 мм).
Скорость главного шнека: 32–35 об/мин; Скорость подающего винта синхронизирована с разницей в 3%.
Q3: Максимальная ширина 1600 мм. Нужно ли мне специальное технологическое оборудование?
О: Калибратор, съемник и резак совместимы с шириной 1600 мм. Однако для досок толщиной более 20 мм мы рекомендуем добавить дополнительную стойку для охлаждения с шестью роликами, чтобы предотвратить провисание кромок. Об этом рассказал испанский клиент, который изначально обнаружил, что кромки на 2 мм тоньше при толщине 25 мм.
В4: Каково потребление энергии на тонну?
A: Измерено на линии Celuka (двигатель 75 кВт, производительность 350 кг/ч): в среднем 215 кВтч/тонну (включая главный двигатель, нагрев и калибровку вакуума). Для линии коэкструзии (37 75 кВт, производительность 450 кг/ч): 195 кВтч/тонна, поскольку вспомогательный экструдер работает с меньшей нагрузкой. Использование ЧРП на главных двигателях экономит дополнительно 12-15%.
В5: Как часто необходимо восстанавливать винт?
Ответ: При использовании подходящих материалов (отсутствие тяжелых отходов, содержащих кальций, с высоким содержанием вторсырья) срок службы биметаллического шнека составляет 8000–10 000 часов. Португальский клиент, работающий 20 часов в день, провел реконструкцию через 14 месяцев (около 8400 часов). Мы храним заранее собранные запасные винты, чтобы избежать простоев — замена может быть произведена в течение 3 часов.
В6: Могу ли я совместно экструдировать слой древесноволокнистого композита?
О: Да, но вспомогательный шнек экструдера необходимо модифицировать, чтобы он имел низкую степень сжатия и длинную дозирующую секцию (L/D 28:1). Бразильский клиент успешно экструдировал 40% ПВХ из древесной муки на пенопласт толщиной 10 мм, добившись внешнего вида «древесно-пластикового композита» без увеличения веса.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский