
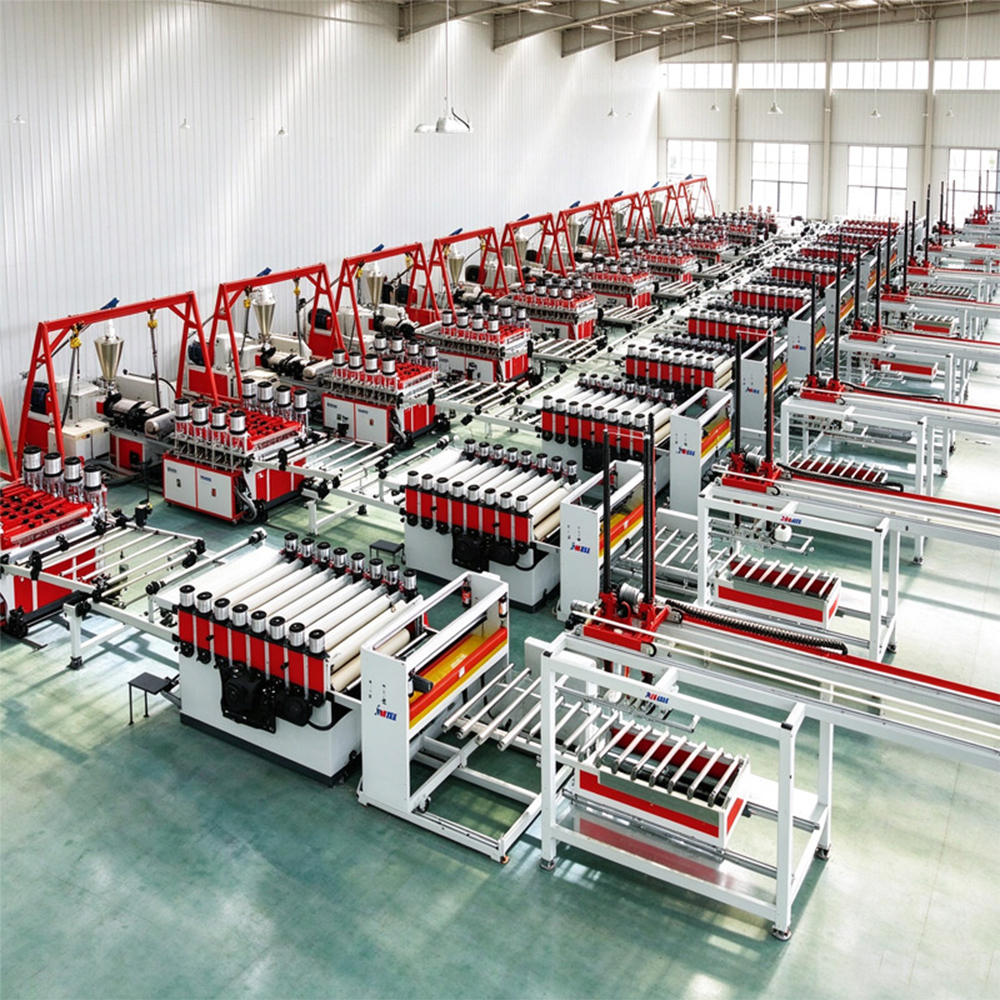
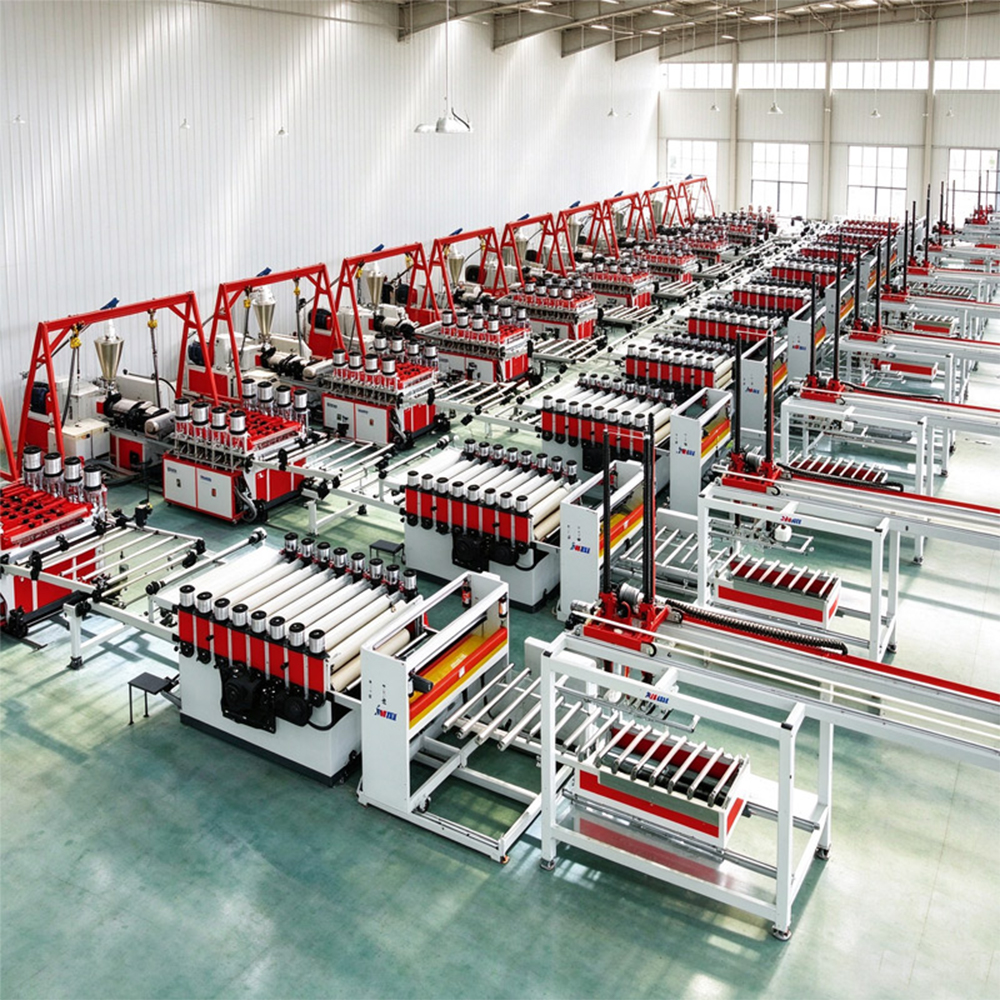
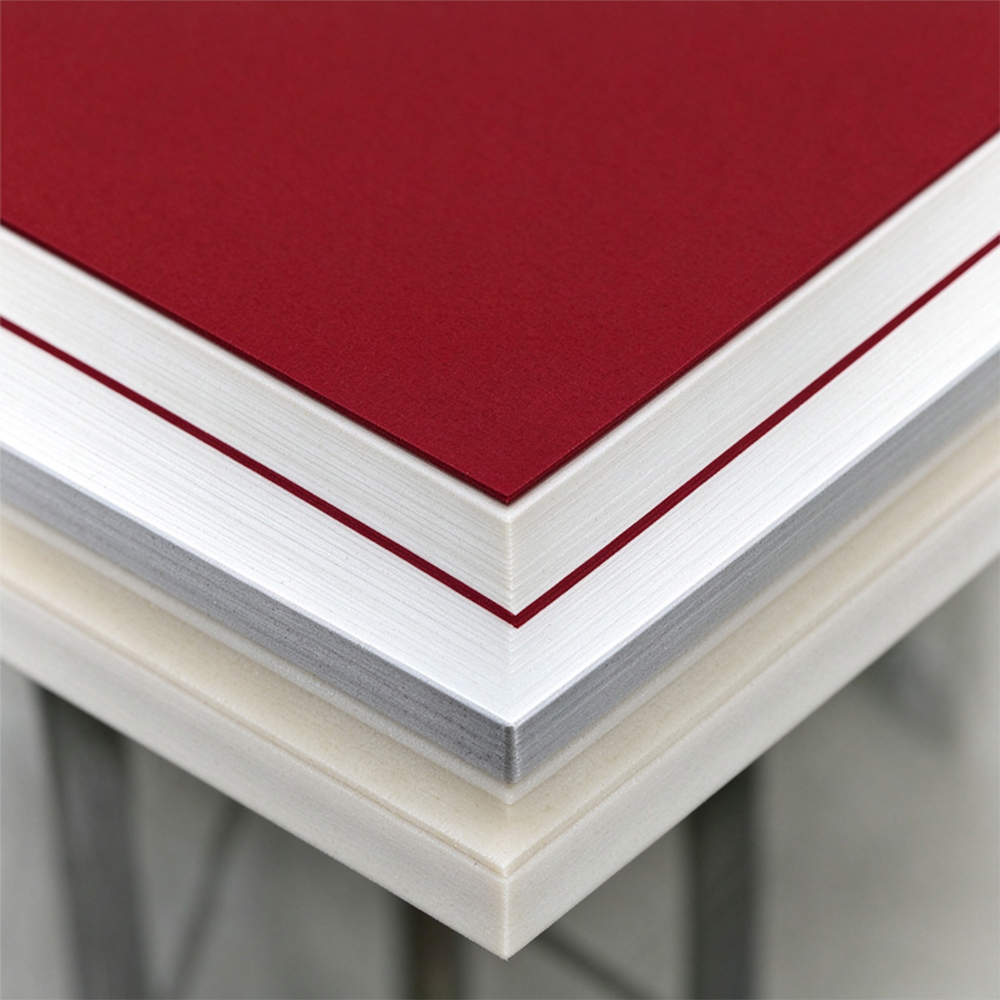
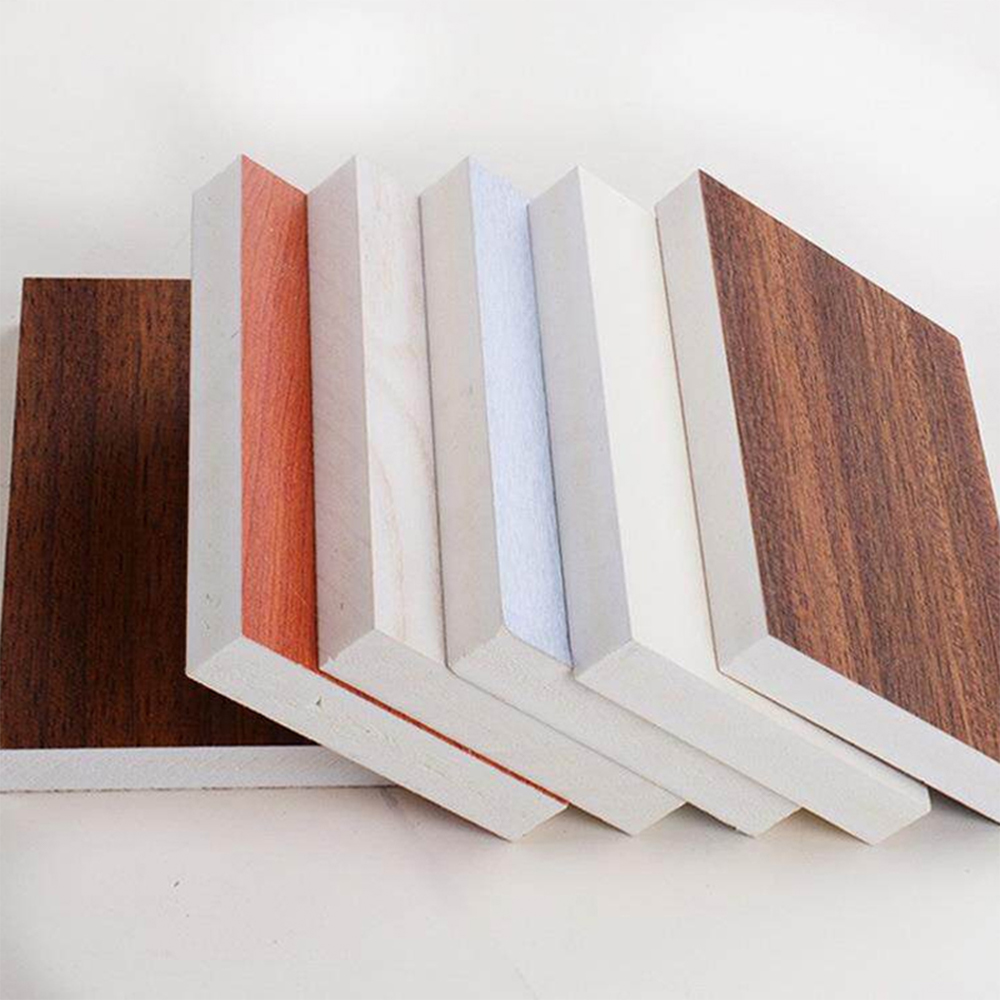
Эта экструзионная линия для производства пенопласта ПВХ производит плиты шириной 1220 мм и толщиной от 5 до 35 мм. Двухступенчатая модель (SJZ80/65-1500) достигает максимальной производительности 550 кг/ч, экономя примерно 20% энергии по сравнению с одноступенчатыми моделями. В оборудовании используются сдвоенные конические шнеки для равномерной пластификации, что приводит к гладкой поверхности плит и контролируемой плотности. Он широко используется в рекламе, мебели и строительной опалубке, обладая легкими, водонепроницаемыми свойствами и простотой обработки.
Плиты из пенопласта ПВХ, производимые на этой линии, широко используются в строительной, мебельной, рекламной и транспортной отраслях. Производственная ширина 1220 мм, диапазон толщины 5–20 мм (или 20–35 мм для толстых досок). Эти доски служат легкой, водонепроницаемой и экономичной альтернативой дереву. Типичные конечные продукты включают в себя:
Вывески и дисплеи – Совместим с цифровой и трафаретной печатью.
Оформление интерьера – Стеновые панели, потолочные панели и перегородки.
Мебель – Кухонные шкафы, шкафы для ванной и стеллажи.
Строительство – Бетонная опалубка, защитные покрытия и профили оконных рам.
Реальный пример: Турецкий производитель мебели использовал пенопласт ПВХ толщиной 15 мм из этой линейки вместо традиционной фанеры, уменьшив вес шкафов для ванных комнат на 40% и повысив влагостойкость.
| Особенность | СДЖЗ80-1500 | СДЖЗ80/65-1500 |
| Конфигурация экструдера | Одиночный конический двухшнековый (SJZ80/156) | Двухступенчатый (SJZ65/132 SJZ80/156) |
| Максимальная мощность | 300–450 кг/ч | 400–550 кг/ч |
| Мощность главного двигателя | 75 кВт | 37 кВт 75 кВт (всего 112 кВт) |
| Диапазон толщины | 5–20/20–35 мм | То же самое |
Основные преимущества:
Более высокая эффективность для толстых досок – Двухступенчатая модель (SJZ80/65-1500) обеспечивает производительность до 550 кг/ч и идеально подходит для непрерывного производства плит толщиной 20–35 мм. Независимые двигатели позволяют отдельно регулировать скорость шнека, оптимизируя качество расплава и сокращая потери энергии.
Превосходная пластификация – Коническая двухшнековая конструкция обеспечивает равномерное смешивание смолы ПВХ, пенообразователя и модификаторов. Это обеспечивает гладкую поверхность и тонкую структуру с закрытыми порами, что имеет решающее значение для обработки кромок и прочности крепления гвоздей/шурупов.
Широкая гибкость по толщине – Обе модели рассчитаны на диаметр 5–35 мм. Регулируя скорость шнека и коэффициент вытягивания, вы можете перейти от легкого рекламного щита толщиной 8 мм к жесткому строительному листу толщиной 30 мм менее чем за 30 минут.
Энергоэффективность – SJZ80/65-1500 использует мощность 37 кВт для меньшего вспомогательного экструдера, что соответствует требованиям расплава при меньшей толщине, экономя до 20% электроэнергии по сравнению с конструкциями с одним двигателем.
Чтобы гарантировать соответствие плат стандартам ASTM D1784 или EN 13501, линия включает следующие этапы контроля качества:
Входное тестирование материалов
Смола ПВХ (значение K 65–68), карбонат кальция (размер частиц ≤ 10 мкм), порообразователь (температура разложения 180–210°C). Каждая партия проверяется на содержание влаги (< 0,3%) с помощью галогенного анализатора влажности.
Внутрипроцессный мониторинг
Расплавьте датчики давления и температуры на головке адаптера и умрете. Отклонение давления > ±1,5 МПа запускает автоматическую коррекцию скорости шнека.
Лазерное измерение зазора кромки матрицы (точность ±0,05 мм) для обеспечения однородности толщины по ширине 1220 мм.
Постэкструзионное тестирование (отбор проб каждые 500 метров)
Плотность – метод Архимеда. Цель: 0,45–0,65 г/см³ для плит низкой плотности; 0,65–0,85 г/см³ для конструкционных плит.
Твердость поверхности – твердость по Шору D (минимум 55 для мебельного класса).
Водопоглощение – тест на 24-часовое погружение (< 1,5%).
Прочность на изгиб – испытание на трехточечный изгиб (≥ 25 МПа для плиты толщиной 15 мм).
Сопротивление выдергиванию винта – ≥ 800 Н для толщины 10 мм.
Реальный пример: Вьетнамский заказчик, производивший бетонную опалубку толщиной 25 мм, столкнулся с разрушением края. Наша команда контроля качества связала это с низкой температурой плавления (170°C) на штампе. После повышения температуры до 190°C и корректировки дозировки пенообразователя на 0,2% однородность закрытых ячеек улучшилась на 35%.
| Модель | СДЖЗ80-1500 | СДЖЗ80/65-1500 |
| Производственная ширина (мм) | 1220 | 1220 |
| Толщина продукции (мм) | 5-20/20-35 | 5-20/20-35 |
| Модель экструдера | СДЖЗ80/156 | СДЖЗ65/132, СДЖЗ80/156 |
| Производительность (макс.) (кг/ч) | 300~450 | 400~550 |
| Мощность главного двигателя (кВт) | 75 | 37/75 |
В1: Как я могу отрегулировать плотность картона, не меняя рецептуру?
A: Поднимите температуру охлаждения при калибровке (с 25°C до 35°C), чтобы замедлить затвердевание поверхности и обеспечить большее расширение ячеек → более низкую плотность. Альтернативно, увеличьте скорость вытягивания на 5–10 %, чтобы растянуть расплав → более высокая плотность. Всегда регулируйте вместе с отверстием кромки матрицы.
Вопрос 2: Почему верхняя поверхность моей доски толщиной 20 мм шероховатая?
Ответ: Обычно из-за недостаточной гомогенизации расплава. На SJZ80/65-1500 проверьте соотношение скоростей вспомогательного экструдера. Рекомендуемые: основная 80 об/мин, вспомогательная 35 об/мин. Также убедитесь, что пакет сит (40/80/40 ячеек) не засорен.
В3: Какое обслуживание требуется для двухшнекового ствола?
A: Каждые 500 часов работы: проверьте износ винтов путем измерения зазора (замените, если > 0,3 мм). Каждые 2000 часов: вытаскивайте винт для проверки на предмет коррозии – отложения разложения ПВХ можно удалить с помощью латунной щетки и термической обработки.
В4: Может ли эта линия производить цветные доски?
А: Да. Добавьте цветную маточную смесь (2–5% по весу) через задний порт подачи. Для темных цветов (красный, черный) увеличьте температуру обработки на 5–8°C, чтобы улучшить дисперсию. Пример из реальной жизни: испанская компания по производству вывесок использовала SJZ80-1500 для производства однородных матовых черных досок при температуре плавления 185°C.
В5: Как предотвратить коробление тонких досок толщиной 5 мм?
О: Используйте калибратор с тремя валками, у которого температура среднего валика на 5°C выше, чем у верхнего/нижнего валков. Увеличьте длину бака охлаждающей воды на 2 метра и уменьшите натяжение при тяге. Независимые приводы двухступенчатой модели позволяют более точно контролировать натяжение.
Вопрос 6: Кажется, что максимальная производительность ниже 550 кг/ч. Почему?
О: Проверьте, используете ли вы перешлифовку. Увеличение количества измельченного вторсырья на каждые 10% снижает выход продукции на 8–12% из-за снижения насыпной плотности. Также убедитесь, что температура охлаждающей воды ниже 20°C — более высокая температура воды ограничивает способность шнека рассеивать тепло, что приводит к снижению скорости шнека.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский