
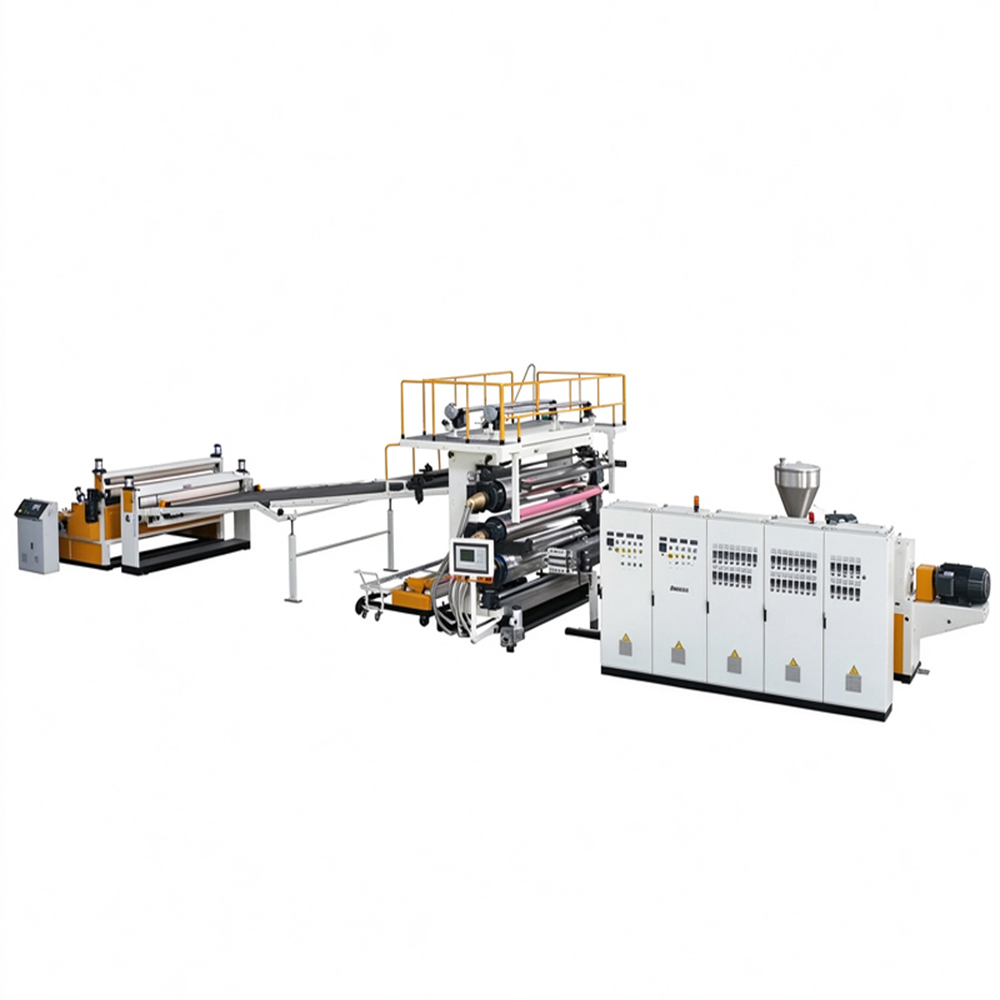
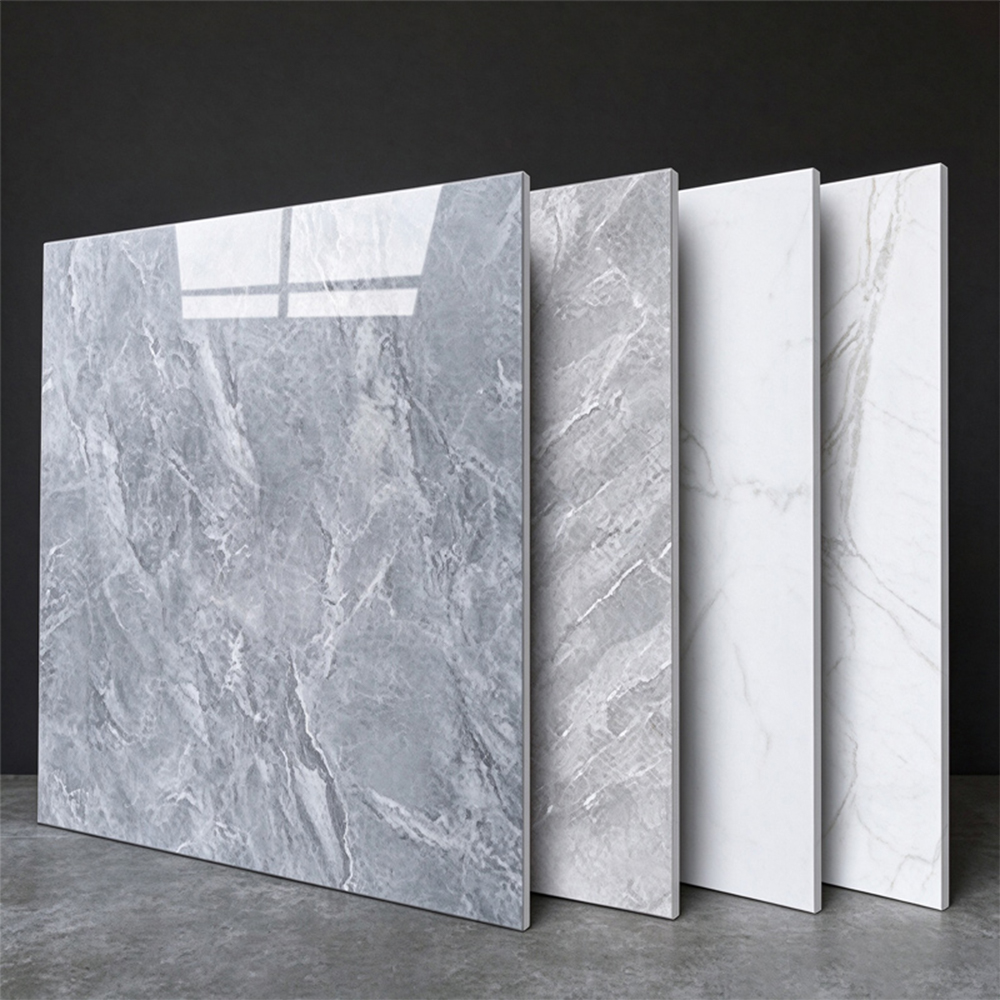
Если вы ищете надежную, высокопроизводительную экструзионную линию для производства виниловых напольных покрытий из ПВХ, декоративных стеновых панелей или листов под мрамор, наша серия SJZ обеспечит проверенную на практике производительность. Благодаря двух- и трехслойной конфигурации линия обеспечивает гибкость, соответствующую ширине продукта, производительности и требованиям бюджета.
Экструзионная линия SJZ предназначена для крупносерийного производства трех популярных видов декоративных материалов на основе ПВХ:
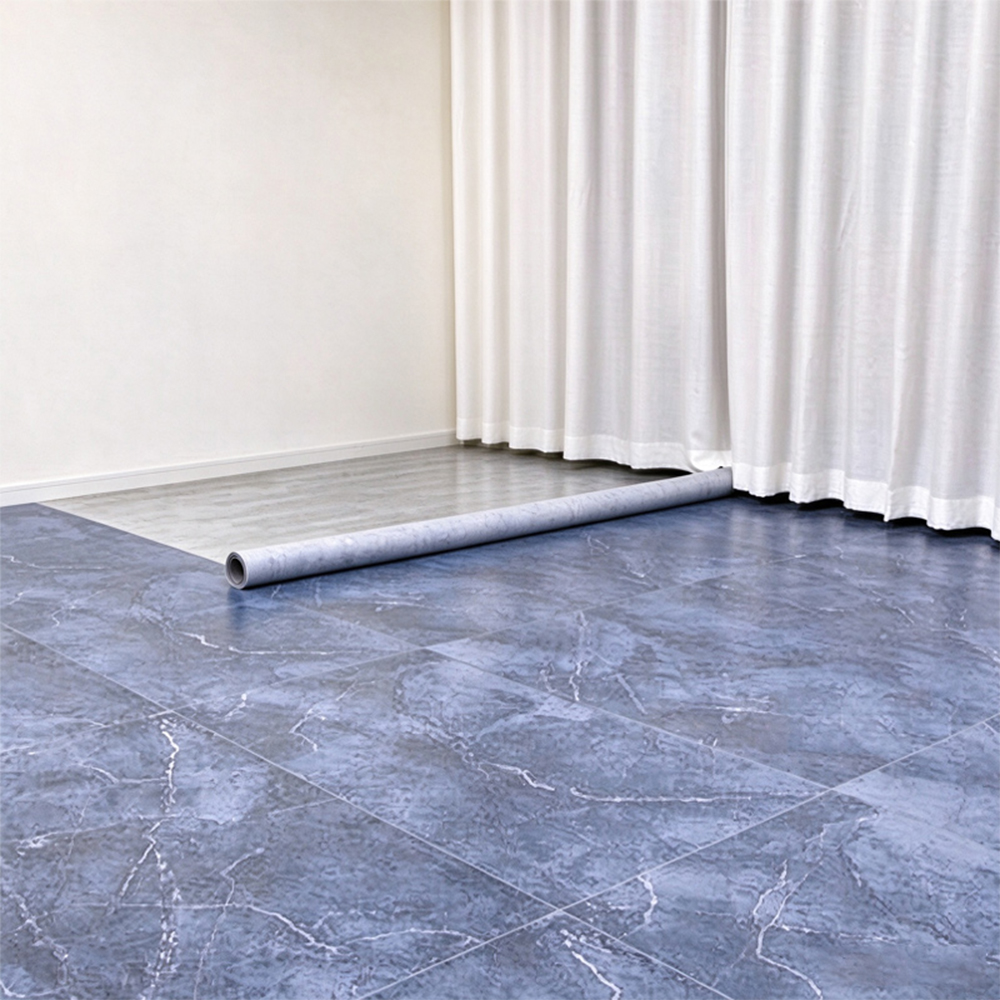
Полы ПВХ Виниловые (Рулонный пол)
Подходит для полов в жилых, коммерческих и промышленных помещениях. Многослойная структура позволяет соэкструзией износостойкого слоя, декоративной пленки и вспененной или твердой основы за один проход.
Декоративные листы ПВХ
Используется для внутренних стеновых панелей, кухонных шкафов, мебельных панелей и салонов автомобилей. Линия может производить гладкие, матовые или рельефные поверхности.
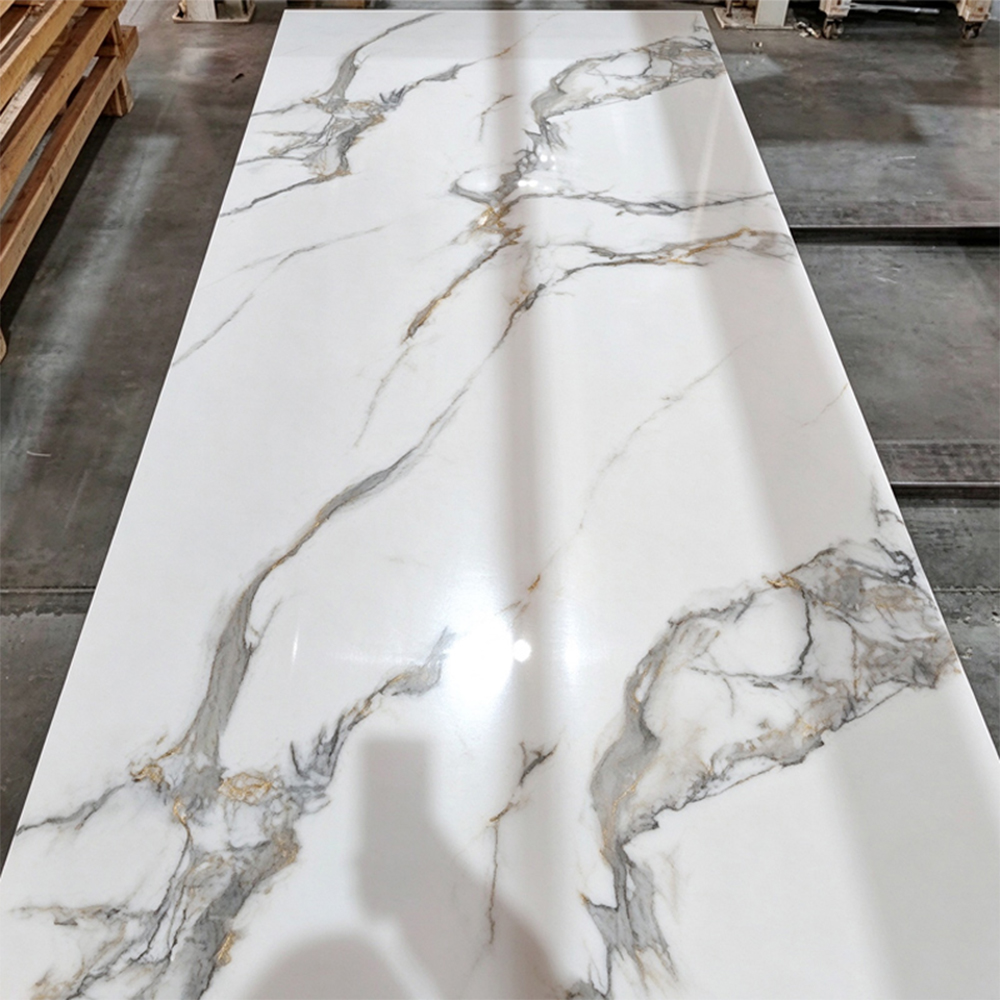
Мраморные листы
Благодаря калиброванной подаче и многослойной совместной экструзии линия создает реалистичные мраморные прожилки с превосходной трехмерной глубиной и блеском — экономичная альтернатива натуральному камню для отелей, выставочных залов и жилых проектов.
Реальный пример:
Производитель напольных покрытий во Вьетнаме использовал двухслойную модель (шириной 1500–2000 мм) для производства винилового напольного покрытия из ПВХ шириной 1,8 м со скоростью 520 кг/ч. Они заменили две старые одношнековые линии на одну линию SJZ65/132 SJZ80/156, что позволило снизить энергопотребление на 30 % и улучшить стабильность выходной мощности.
| Особенность | Двухслойный (SJZ65/132 SJZ80/156) | Трехслойный (SJZ65/132 SJZ80/156 SJZ65/132) |
| Ширина продукта | 1500 – 2000 мм | 2000 – 3000 мм |
| Максимальная мощность | 500 – 550 кг/ч | 600 – 750 кг/ч |
| Мощность главного двигателя | 37 кВт 55 кВт | 37 кВт 55 кВт 37 kW |
Ключевые преимущества для вашего производства:
Высокая производительность и стабильность
Конические двухшнековые экструдеры (SJZ65/132 и SJZ80/156) обеспечивают превосходную однородность расплава и бережную обработку чувствительного к сдвигу ПВХ. Толщина листа остается постоянной даже при максимальной производительности (750 кг/ч в трехслойной модели).
Гибкий диапазон ширины
Двухслойный: идеально подходит для стандартных рулонов напольного покрытия (1,5–2,0 м).
Трехслойный: выдерживает рулоны шириной до 3 м – подходит для коммерческих полов большой площади или широких декоративных панелей.
Многоуровневая экономическая эффективность
Трехслойная конфигурация позволяет использовать дорогой первичный материал (например, устойчивый к ультрафиолетовому излучению верхний слой) только на поверхности, а в среднем и нижнем слоях используется переработанный или наполненный ПВХ. Это снижает затраты материала на 15–25 % без ущерба для внешнего вида и износостойкости.
Энергоэффективная компоновка двигателя
Независимые двигатели (37/55 кВт для двухслойного; 37/55/37 кВт для трехслойного) позволяют запускать только те экструдеры, которые необходимы при производстве однослойных листов. Все двигатели имеют класс эффективности IE3.
Проверенная конструкция экструдера
Конические двухшнековые шнеки серии SJZ известны своим длительным сроком службы (более 10 000 часов до повторного азотирования шнека) и легкостью очистки. Модель 65/132 производит 250–300 кг/ч, а модель 80/156 может достигать 450–500 кг/ч.
Практический пример – производство трехслойного мраморного листа:
Турецкая компания использовала трехслойную линию для производства панелей под мрамор шириной 2,6 м с производительностью 720 кг/ч. Они сообщили, что средний слой (наполненный 40% CaCO₃) снизил затраты на материалы на 22%, в то время как поверхностные слои (маточная смесь мрамора из чистого ПВХ) сохранили блеск выше 85 GU при 60°.
Мы внедряем строгий многоэтапный процесс контроля качества, чтобы гарантировать, что каждая экструзионная линия соответствует вашим обязательствам по производительности и качеству продукции.
А. Входное тестирование сырья
ПВХ-смола – показатель K, гранулометрический состав (ASTM D1755)
Пластификаторы, стабилизаторы, наполнители – влажность (<0,2%), крупность, термостабильность.
Б. Мониторинг в процессе (во время экструзии)
| Параметр | Инструмент мониторинга | Толерантность |
| Температура плавления | Термопара (зонная) | ±2°С |
| Скорость винта | Обратная связь с энкодером | ±1 об/мин |
| Давление расплава | Датчик давления | ±5 бар |
| Ширина листа | Лазерный датчик ширины | ±2 мм |
| Толщина | Ультразвуковой или бета-датчик | ±0,03 мм |
C. Тестирование готовой продукции (за рулон/лист)
Стабильность размеров (ISO 23999) – усадка <0,2% через 6 часов при 80°C.
Прочность на разрыв и удлинение (ASTM D638) – гибкое напольное покрытие ≥12 МПа, удлинение ≥150%
Прочность на разрыв (ASTM D1004) – ≥60 Н/мм для листа толщиной 2 мм.
Твердость поверхности (по Шору D, ISO 868) – слой износа 65–75.
Однородность блеска и цвета – спектрофотометр для блескомера 60° (ΔE < 0,5)
Точность повторения мраморного рисунка – визуальный осмотр, цифровое сканирование рисунка (отклонение ≤2 мм на 10 м)
D. Тестирование с имитацией использования (для приемки заказчиком)
Устойчивость к истиранию (Табер, колеса CS-17, 1000 циклов) — потеря веса <0,1 г
Устойчивость к пятнам (кофе, масло, томатный соус – выдержка 24 часа) – никаких постоянных следов
Тепловое старение (7 дней при 70°C) – без растрескивания и изменения цвета
Пример завода:
Прежде чем отправить трехслойную линию заказчику в Польшу, мы провели 72-часовое непрерывное испытание при производительности 700 кг/ч, производя мрамороподобные листы шириной 2,8 м. Образцы отбирали каждые 2 часа для проверки толщины и блеска – все образцы стабильно находились в пределах ±0,02 мм и ΔE <0,3,.
| Тип | Двойные слои | Три слоя |
| Ширина продукта (мм) | 1500-2000 | 2000-3000 |
| Спецификация экструдера | СДЖЗ65/132 - СДЖЗ80/156 | СДЖЗ65/132 - СДЖЗ80/156 - SJZ65/132 |
| Максимальная выходная мощность (кг/ч) | 500-550 | 600-750 |
| Мощность главного двигателя (кВт) | 37/55 | 37/55/37 |
Вопрос 1: Каковы основные различия между двухслойной и трехслойной моделями в повседневной работе?
А:
Двухслойная структура создает структуру A/B (например, подложку верхнего слоя). Лучше всего подходит для стандартных виниловых напольных покрытий только с одной видимой поверхностью.
Трехслойный создает структуры A/B/C или A/B/A. Типичное использование: верхний декоративный слой (дорогой), средний слой из переработанного материала/наполнителя (экономия затрат), нижний балансирующий слой (предотвращает скручивание). Трехслойный вариант также дает дополнительную ширину на 1000 мм (до 3000 мм).
В2: Может ли линия производить тисненые или матовые поверхности?
А: Yes. Add an embossing calender after the die. The melt temperature (160–180°C) is ideal for transferring fine wood, linen, or leather textures. Many customers use the same line to produce smooth marble sheets and embossed flooring planks – just change the calender rolls.
В3: Как очищать экструдер при смене цвета или материала?
А: For SJZ conical twin-screws, we recommend:
Прекратите подачу, запустите шнеки со скоростью 10 об/мин, используя промывочный состав (чистящий состав на основе ПВХ).
Повысьте температуру на 20°C на 10 минут, повторите продувку.
Для изменения цвета с темного на светлый разберите винтовой узел (2–3 часа для двух технических специалистов). Обычное время смены цвета <1 часа.
Вопрос 4: Каково фактическое энергопотребление при нагрузке 80 %?
А: Based on real monitoring:
Двухслойный (37 55 кВт) → 55–60 кВтч на тонну продукции.
Трехслойный (37 55 37 кВт) → 50–55 кВтч на тонну (меньше себестоимости за тонну за счет большей производительности).
Вышеупомянутое включает в себя двигатели, зоны нагрева и охлаждающие вентиляторы.
В5: Может ли линия производить листы без ПВХ, такие как ТПО или ЭВА?
А: The SJZ twin-screw design is optimized for PVC (thermal stability, shear sensitivity). For TPO or EVA, you would need different screw geometry and cooling profiles. However, many customers use this line to produce WPC (wood-plastic composite) sheets by adjusting screw speed and adding a venting section – please consult our engineers for the WPC upgrade kit.
В6: Сколько времени занимает переключение ширины на двухслойный/трехслойный режим?
А: 10–20 minutes. Two-layer line: 1500–2000mm; three-layer line: 2000–3000mm – both allow online width adjustment.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский