
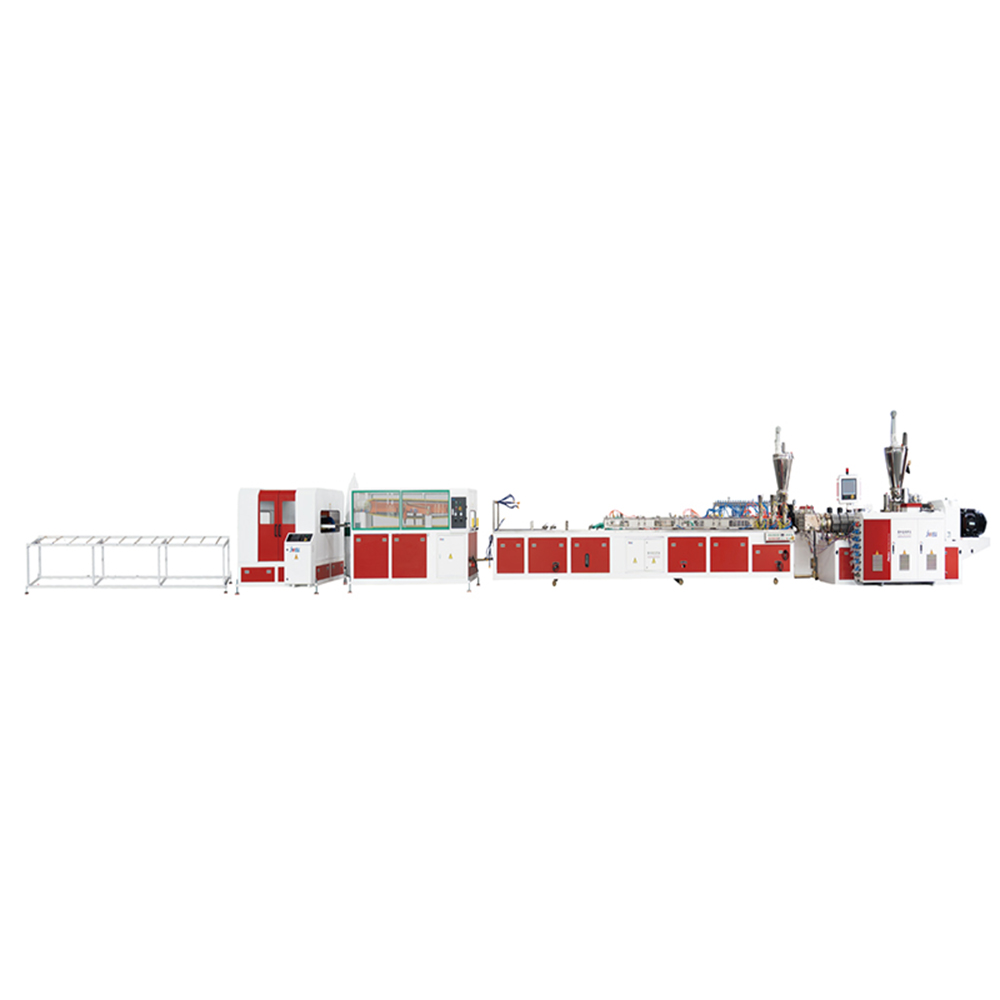
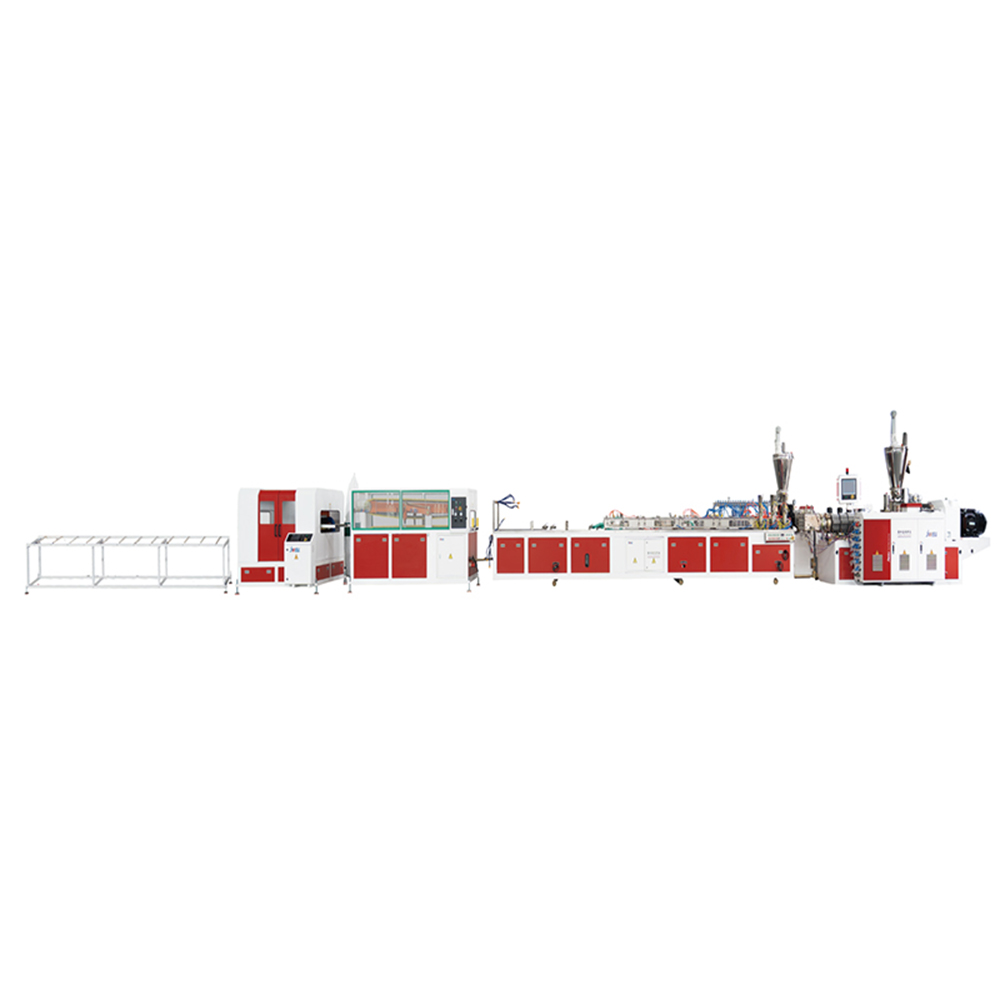
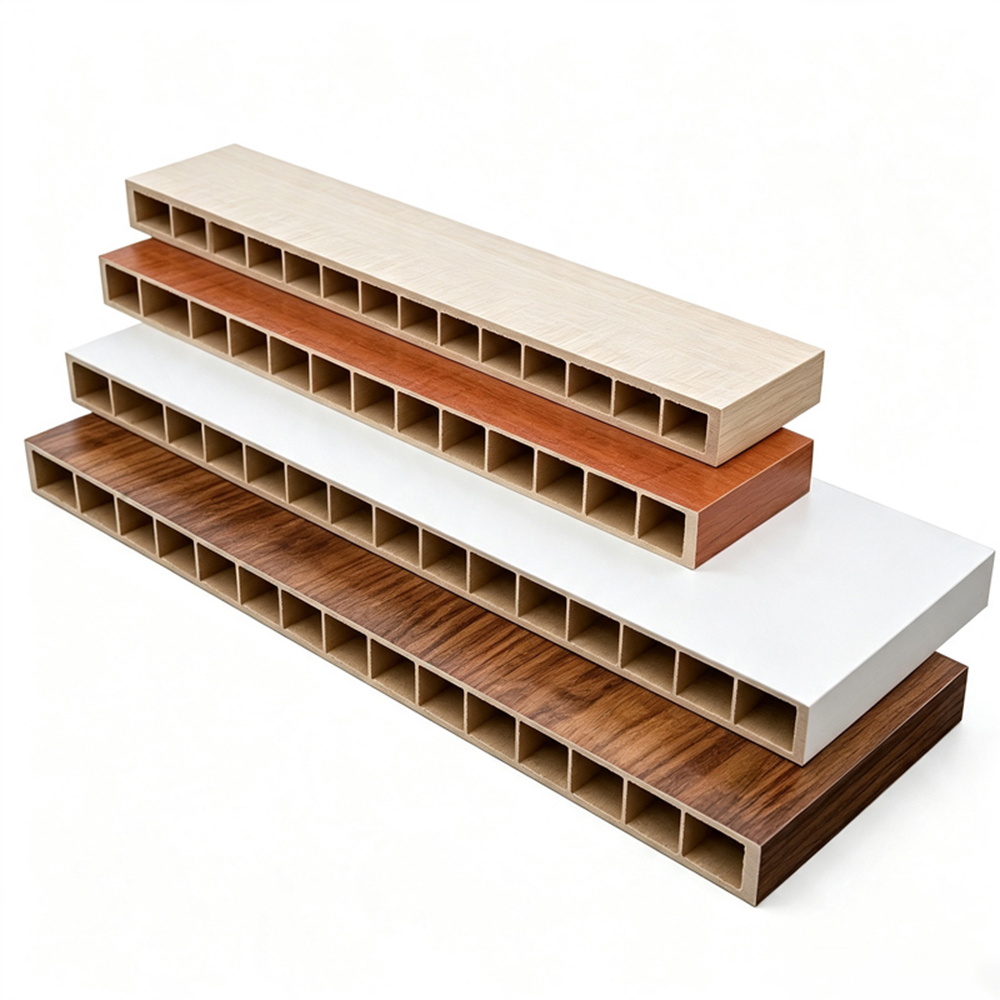
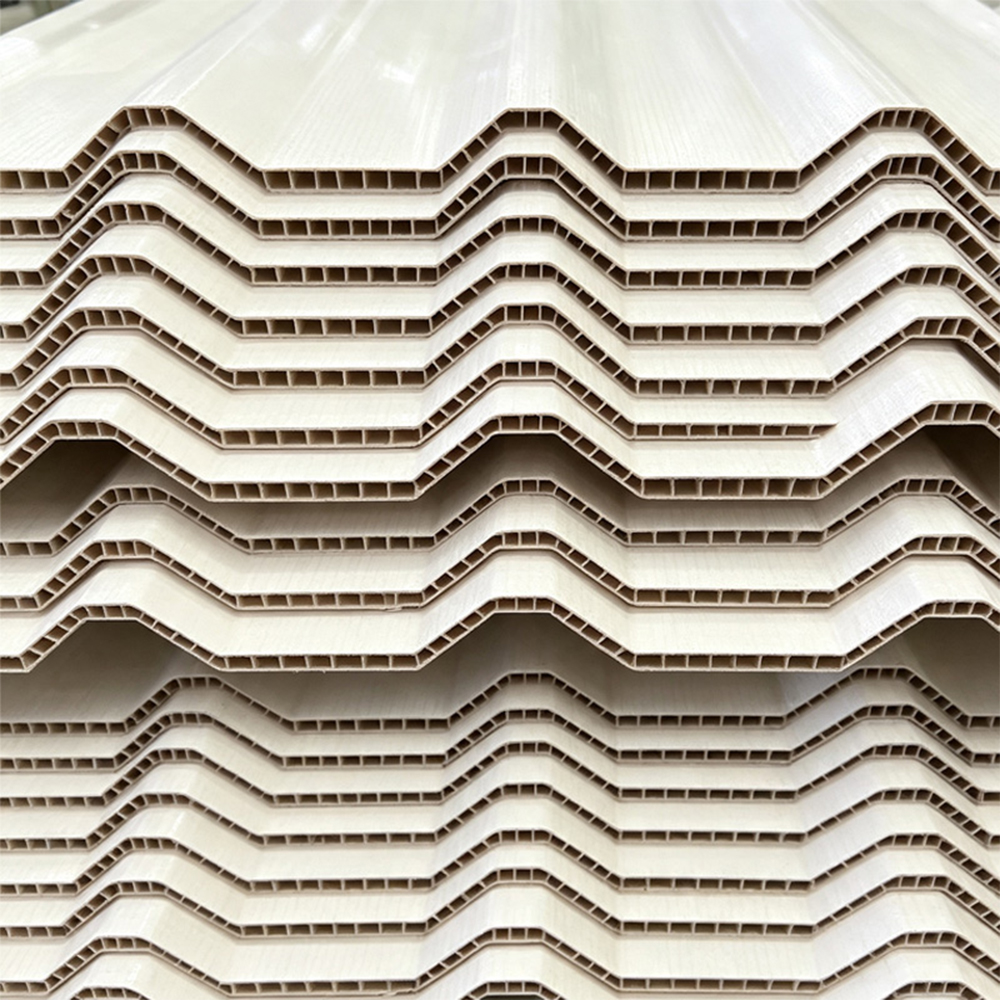
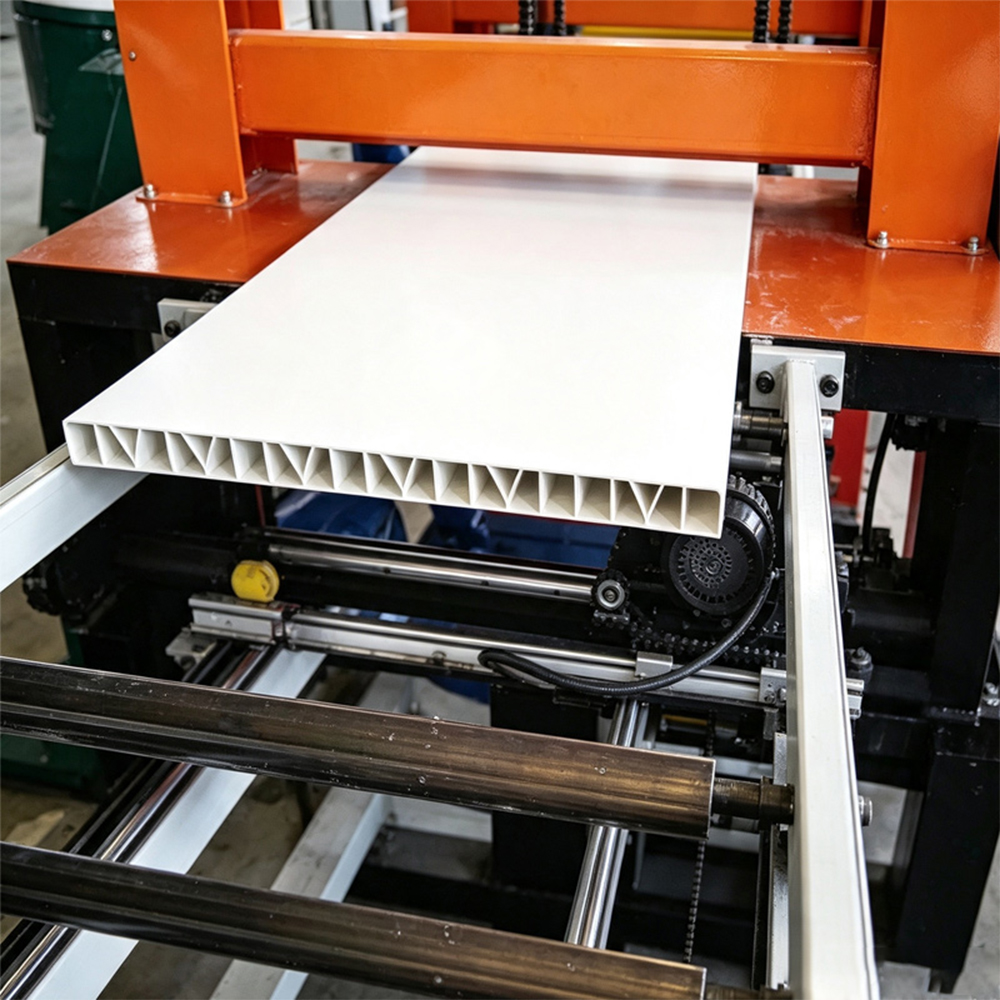
Линия экструзии широких листов ПВХ-пластик-сталь/ПВХ-дерево-пластик использует конический двухшнековый экструдер (серия SJZ), отличающийся превосходной стабильностью экструзии, энергоэффективностью и однородностью продукта. Максимальная ширина листа варьируется от 800 до 1250 мм, что позволяет удовлетворить различные потребности промышленного применения: от бетонной опалубки, внутренних стеновых панелей до наружных полов и автомобильных компонентов.
Комбинация листов ПВХ-пластик-сталь и ПВХ-древеснопластик открывает широкий спектр применения:
ПВХ-пластик-стальные листы
Системы бетонной опалубки – заменяют традиционную стальную или фанерную опалубку, легкие (на 40 % легче стальной опалубки), водонепроницаемые, многоразовые 50–80 раз.
Промышленные защитные листы — используются на химических заводах, предприятиях пищевой промышленности и в чистых помещениях, обеспечивая отличную коррозионную стойкость и легкость очистки.
Полы для транспортных средств – листы для грузовых автомобилей и прицепов, устойчивые к ударам, дизельному топливу и дорожной соли.
Древесно-пластиковые листы ПВХ
Наружные полы и ограждения — высокая устойчивость к атмосферным воздействиям, низкие эксплуатационные расходы, реалистичная текстура древесины.
Внутренние стеновые панели и потолки – Легкие, огнестойкие (с добавками), влагостойкие.
Компоненты салона автомобиля. Дверные панели и пол багажника, требующие низкого содержания летучих органических соединений и стабильности размеров.
Реальный случай – Вьетнамский производитель мебели
Мебельная фабрика в провинции Биньзыонг, Вьетнам, установила линию YF1000 для производства древесно-пластиковых листов для уличных скамеек и садовых полов. Благодаря максимальной производительности экструзии 750 кг/ч и ширине листа 1000 мм они добились снижения затрат на сырье на 20 % по сравнению с массивной древесиной, а также утроили скорость производства. Готовые листы соответствовали стандартам качества напольных покрытий ASTM D7032 и оставались прямыми и не деформированными после двух лет использования в тропическом климате.
Реальный случай – Немецкая строительная компания
Немецкая компания по аренде опалубки внедрила линию YF1250 (шириной 1250 мм) для производства опалубочных листов из ПВХ и стали. Более высокая производительность охлаждающей воды (18 м³/ч) и расход сжатого воздуха (1,0 м³/мин) позволили быстро охладить листы толщиной до 30 мм, обеспечив плоскостность в пределах ±0,2 мм. Эти листы заменили стальные пластины толщиной 12 мм, что позволило снизить транспортную массу грузовика на 35 % и снизить затраты на топливо на 18 %.
Серия YF обеспечивает ощутимые преимущества, основанные на ее конструктивных характеристиках:
2.1 Высокая эффективность производства и оптимизированное использование энергии
Производительность экструзии – YF800: 450 кг/ч; YF1000 и YF1250: 750 кг/ч. Это обеспечивает непрерывную работу 24/7 с минимальным временем простоя.
Мощность экструдера – 55 кВт (YF800) и 110 кВт (YF1000/1250). Удельное потребление энергии (кВтч/кг) очень низкое: примерно 0,122 кВтч/кг для YF800 и около 0,147 кВтч/кг для более крупных моделей – на 15% лучше, чем у одновинтовых альтернатив.
2.2 Широкие и гибкие размеры листов
Максимальная ширина изделия: 800 мм / 1000 мм / 1250 мм – подходит для стандартных строительных листов (шириной 1220 мм) и нестандартных мебельных щитов.
Диапазон толщины: 3–30 мм (регулируется зазором матрицы и каландром). Многие приложения не требуют вторичного ламинирования.
2.3 Прочный конический двухшнековый экструдер (серия SJZ)
SJZ 80/156 (YF800) и SJZ 92/188 (YF1000/1250) – коническая конструкция шнека обеспечивает:
Бережное, но тщательное смешивание смолы ПВХ, древесного волокна (40–60 меш) и добавок.
Снижает теплоту сдвига, предотвращая деградацию термочувствительного древесного волокна в древесно-пластиковых композитах.
Увеличенный срок службы шурупов: стандартный интервал технического обслуживания составляет 12 000–15 000 часов, даже при использовании абразивной древесной муки.
2.4 Точное потребление коммунальных услуг
| Модель | Охлаждающая вода (м³/ч) | Сжатый воздух (м³/мин) |
| YF800 | 13 | 0.6 |
| YF1000 | 15 | 0.8 |
| YF1250 | 18 | 1.0 |
Это реальные эксплуатационные требования, а не пиковые нагрузки. Системы охлаждения с замкнутым контуром перерабатывают 90% воды, сокращая общий расход на 40% по сравнению со старыми конструкциями.
2.5 Разработан для составов древесины-пластика и стали-пластика.
Экструдер и последующие калибровочные блоки могут выдерживать:
Содержание древесной пудры в древесно-пластиковых композитах до 50% (требуются связующие).
Наполнитель из карбоната кальция в концентрации до 40 частей на сто смолы в стальных пластиковых листах, повышающий жесткость без повреждения винта.
Опциональная хромированная поверхность винта для высокоабразивных композитов, армированных сталью.
Чтобы гарантировать соответствие каждого листа международным стандартам (ASTM, EN, ISO), линии серии YF включают многоступенчатый процесс контроля качества:
3.1 Входной контроль сырья
ПВХ-смола – значение K 65–68 для дерева-пластика, значение K 60–62 для пластика-стали. Тесты включают вязкость и содержание влаги (<0,3%).
Древесное волокно – гранулометрический состав (40–80 меш), содержание влаги (<2%), отсутствие металлических примесей (через магнитный сепаратор).
Добавки – модификаторы ударопрочности (CPE, ACR), стабилизаторы (кальций/цинк или оловоорганические соединения), смазочные материалы и пенообразователи (для легких листов).
3.2 Мониторинг в процессе (в режиме реального времени)
Температура и давление расплава – Датчики на головке; сигнал тревоги, когда колебание давления превышает ±3% (что указывает на засорение сетчатого фильтра или нестабильную подачу).
Толщина листа – ультразвуковой или лазерный толщиномер на съемнике; обратная связь с обратной связью автоматически регулирует зазор кромки матрицы. Допуск поддерживается на уровне ±0,05 мм для листов размером ≤10 мм.
Контроль ширины – направляющая для обрезки кромок с серводвигателем; отклонение <2 мм на погонный метр.
3.3 Испытание готовой продукции (за партию)
Образцы с каждых 500 м² проходят следующие испытания:
| Тестовый предмет | Оборудование/Метод | Допустимый диапазон (дерево-пластик/пластик-сталь) | |
| Стабильность размеров | 24 часа в духовке при 80°C | Изменение длины ≤0,5% (ДПК) / ≤0,2% (ПС) | |
| Ударная вязкость (Шарпи) | Маятниковый ударный тестер | ≥8 кДж/м² (ДПК) / ≥15 кДж/м² (ПС) | |
| Модуль упругости при изгибе | Трехточечный изгиб (ISO 178) | ≥1800 МПа (ДПК) / ≥2800 МПа (ПС) | |
| Водопоглощение | 24-часовое погружение (ASTM D570) | ≤1,5% (ДПК) / ≤0,3% (ПС) | |
| Плоскостность / коробление | Цифровой циферблатный индикатор на гранитной поверхности | ≤1 мм/м (оба) | |
| Твердость поверхности | Твердость по Шору D | ≥65 (ДПК) / ≥75 (ПС) | |
3.4 Проверка долгосрочной надежности – реальный случай
Вьетнамский производитель древесно-пластиковых изделий провел 72-часовое непрерывное производственное испытание на линии YF1000 при 85 % максимальной производительности (637 кг/ч). Результаты:
Отклонение толщины составило 0,08 мм (цель для листа толщиной 10 мм) – вполне в пределах спецификации.
Через 72 часа в фильтре расплава не обнаружено следов износа винтов.
Консистенция цвета, измеренная спектрофотометром: ΔE <0,6 на протяжении всего опыта.
Все данные испытаний были записаны через ПЛК и могут быть экспортированы для сертификации заказчиком (прилагается документация по стандарту ISO 9001:2015).
| Тип | YF800 | YF1000 | YF1250 |
| Макс. ширина продукта (мм) | 800 | 1000 | 1250 |
| Тип экструдера | СЖЗ 80/156 | СЖЗ 92/188 | СЖЗ 92/188 |
| Макс. производительность экструзии (кг/ч) | 450 | 750 | 750 |
| Мощность экструдера (кВт) | 55 | 110 | 110 |
| Охлаждающая вода (м³/ч) | 13 | 15 | 18 |
| Сжатый воздух (м³/мин) | 0.6 | 0.8 | 1 |
Ниже приведены шесть наиболее часто задаваемых вопросов, собранных нашими инженерами от клиентов из Европы, Юго-Восточной Азии и Ближнего Востока.
Вопрос 1: Как выбрать между YF800, YF1000 и YF1250?
Ответ: Выбирайте в зависимости от требуемой ширины листа и целевой годовой производительности.
| Модель | Макс. ширина | Типичная производительность (кг/ч) | Рекомендуемое использование |
| YF800 | 800 мм | 350–420 | Мелкие профили, мебельная окантовка, узкий настил. |
| YF1000 | 1000 мм | 600–700 | Стандартный деревянно-пластиковый пол (95% наружных проектов) |
| YF1250 | 1250 мм | 650–730 | Бетонная опалубка (листы 1220х2440 мм) или крупные автомобильные панели. |
Если вам нужна годовая производительность более 3000 тонн, YF1000 или YF1250 являются экономичным выбором: двигатель мощностью 110 кВт и экструдер 92/188 обеспечивают превосходную стабильность крутящего момента.
Вопрос 2: Может ли одна и та же линия производить как листы из пластика и стали, так и листы из дерева и пластика?
Ответ: Да – с незначительной заменой. Линии серии YF включают:
Конструкция шнека с двойным составом позволяет эффективно смешивать древесное волокно (низкая объемная плотность) и наполнители высокой плотности (карбонат кальция, короткое стекловолокно).
Быстрая смена сита – переключение с фильтра с размером ячеек 80 на фильтр с размером ячеек 40 занимает менее 15 минут.
Промывочный состав – используйте 10 кг промывочного состава для ПВХ низкой вязкости для очистки винтов перед сменой типа материала.
Примечание. Для листов из пластиковой стали с содержанием стального волокна >15 % (например, для ударопрочных защитных листов) мы рекомендуем вариант винта с твердым сплавом (покрытие из карбида вольфрама), чтобы продлить срок службы винта.
Вопрос 3. Что вызывает неравномерную толщину листа и как ее решить?
Ответ: Судя по записям выездного служения, три основные причины:
Несоосность кромки матрицы. Проверьте и отрегулируйте вручную болты кромки матрицы на низкой скорости линии. Матрицы серии YF имеют независимые зоны нагрева для каждой секции кромки матрицы.
Непостоянная температура плавления. Убедитесь, что все нагревательные ленты работают правильно (инфракрасный термометр показывает отклонение ±2°C). Очистите гильзы термопар – остатки старого масла/полимера могут привести к ложным показаниям.
Износ секции шнекового смешивания. После 10 000 часов работы зона сжатия может изнашиваться. Измерьте внешний диаметр винта; если износ >0,5 мм, отремонтируйте или замените.
Фактический случай ремонта: клиент из Польши сообщил об отклонении толщины 0,4 мм на древесно-пластиковых листах толщиной 8 мм. На переходном фланце мы обнаружили две вышедшие из строя нагревательные ленты. После замены отклонение снизилось до 0,07 мм.
Вопрос 4: Каково типичное энергопотребление на килограмм готового листа?
Ответ: Для YF1000, производящего стандартную древесину-пластик (50% древесной муки, 50% ПВХ) при производительности 700 кг/ч:
Двигатель экструдера: 110 кВт × 0,85 (типичная нагрузка) = 93,5 кВт
Последующие двигатели (калибратор, съемник, резак, нагрев/охлаждение): ≈18 кВт
Итого = 111,5 кВт → 0,159 кВтч на кг листа
Для листов пластиковой стали с более высоким содержанием карбоната кальция (труднее плавятся) потребление энергии возрастает примерно до 0,185 кВтч/кг. По сравнению с одношнековыми экструдерами (0,22–0,28 кВтч/кг) – это экономит 25–35% на счетах за электроэнергию.
Вопрос 5: Как часто следует менять охлаждающую воду и чистить систему?
Ответ: Чтобы предотвратить образование накипи, используйте смягченную или деионизированную воду. Рекомендуемый график:
Подмена воды – каждые 3 месяца (или при проводимости > 500 мкСм/см).
Очистка каналов охлаждения – каждые 6 месяцев раствором лимонной кислоты (2% концентрация, циркулировать 4 часа). Всего 0,5 мм накипи увеличивает потребление энергии на 10%.
Проверяйте водяные фильтры – ежемесячно (особенно для YF1250 с расходом 18 м³/ч – частично засоренный фильтр снижает эффективность охлаждения и вызывает коробление листа).
Вопрос 6: Может ли одна и та же экструзионная линия производить как листы из твердого ПВХ, пластика и стали, так и листы из вспененного ПВХ и дерева?
Ответ: Да, но с некоторыми важными поправками.
В серии YF (YF800, YF1000, YF1250) используются конические двухшнековые экструдеры (SJZ 80/156 или SJZ 92/188), которые сочетают в себе хорошую смешивающую способность с низким сдвиговым усилием и подходят как для высоконаполненных составов (пластик-сталь, 40 частей карбоната кальция), так и для термочувствительных древесно-пластиковых композитов.
Вопрос 7: Как предотвратить коробление листа при производстве широких (1250 мм) листов на высокой скорости?
Ответ: Деформация обычно вызвана неравномерным охлаждением по ширине листа или внутренним напряжением, возникающим из-за неправильной регулировки кромки матрицы. YF1250 (ширина 1250 мм, охлаждающая вода 18 м³/ч, сжатый воздух 1,0 м³/мин) спроектирован так, чтобы минимизировать коробление, но правильная работа остается критически важной.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский