
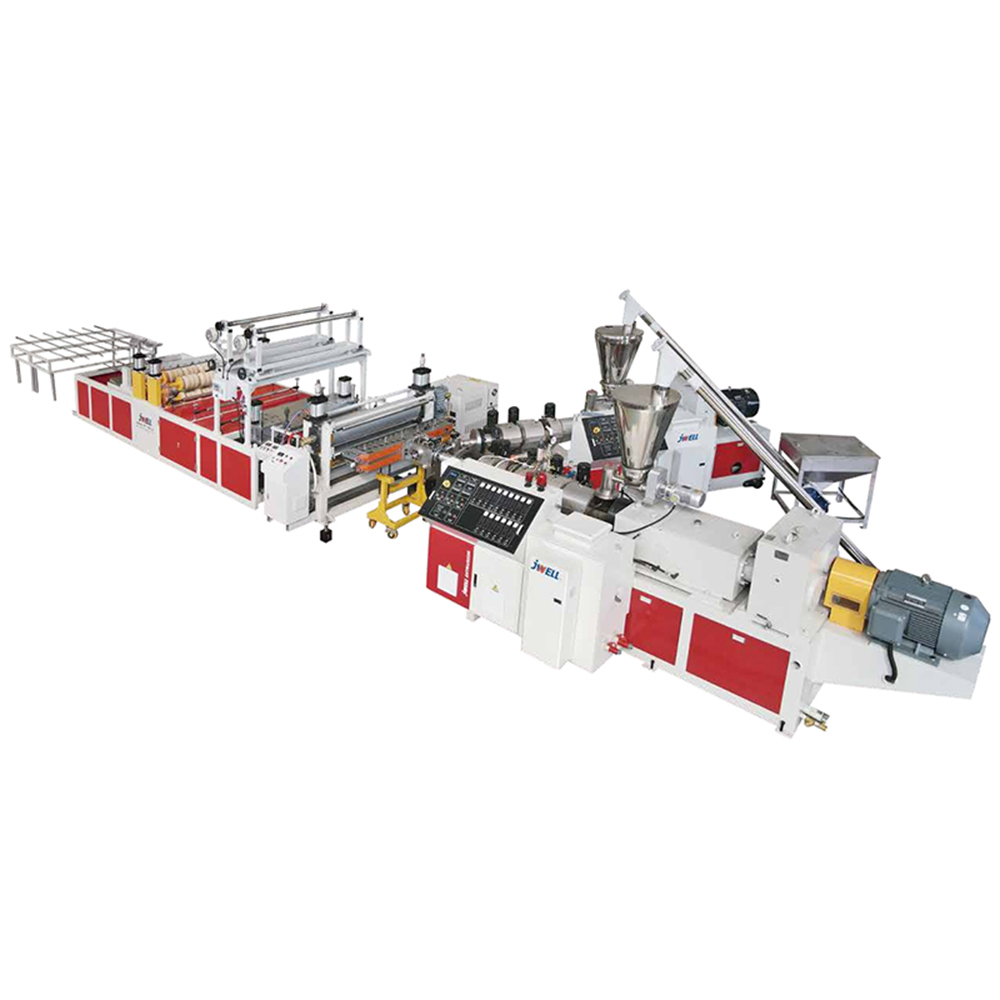
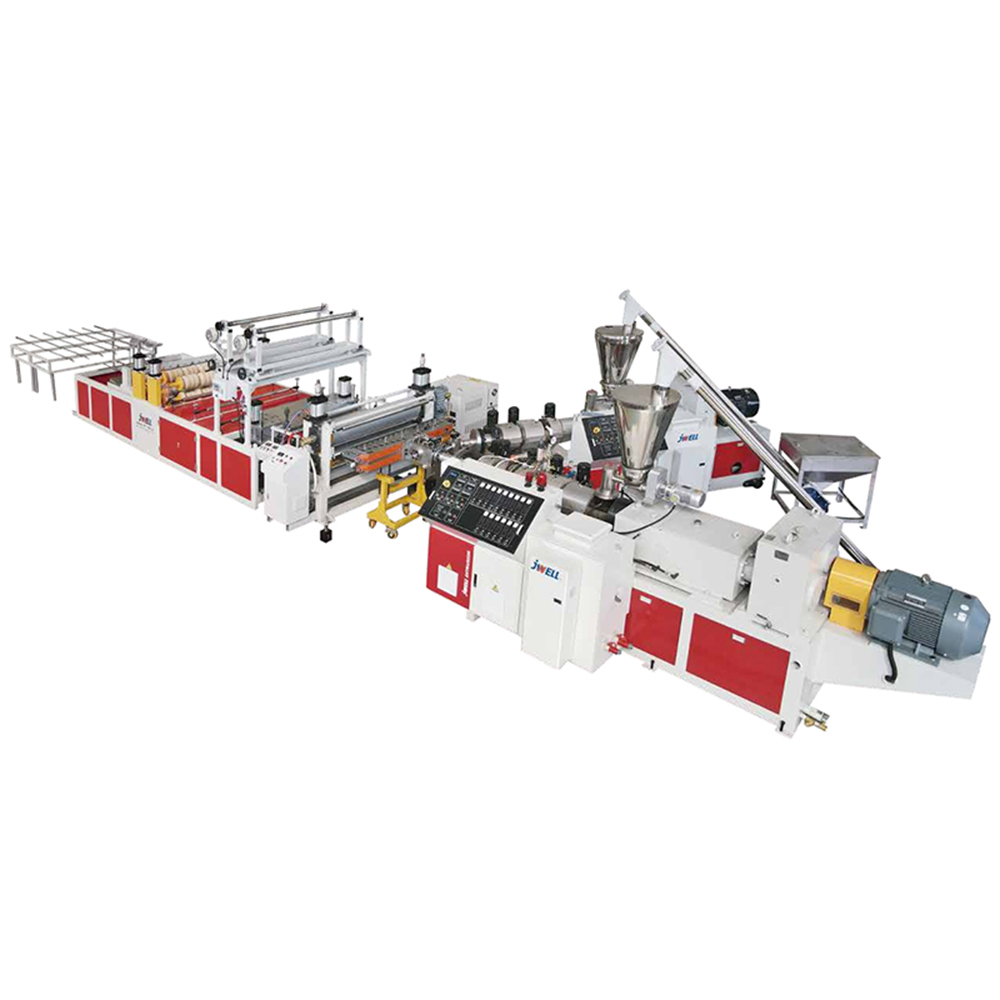
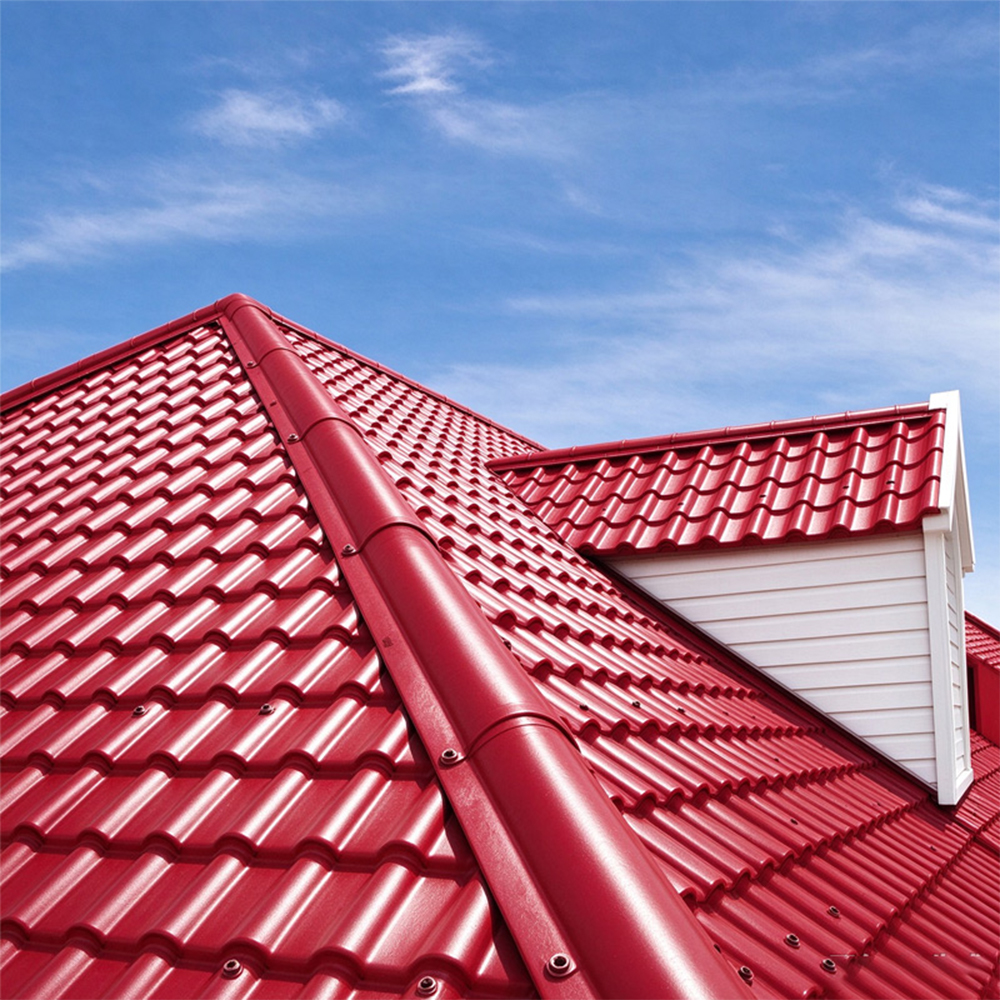
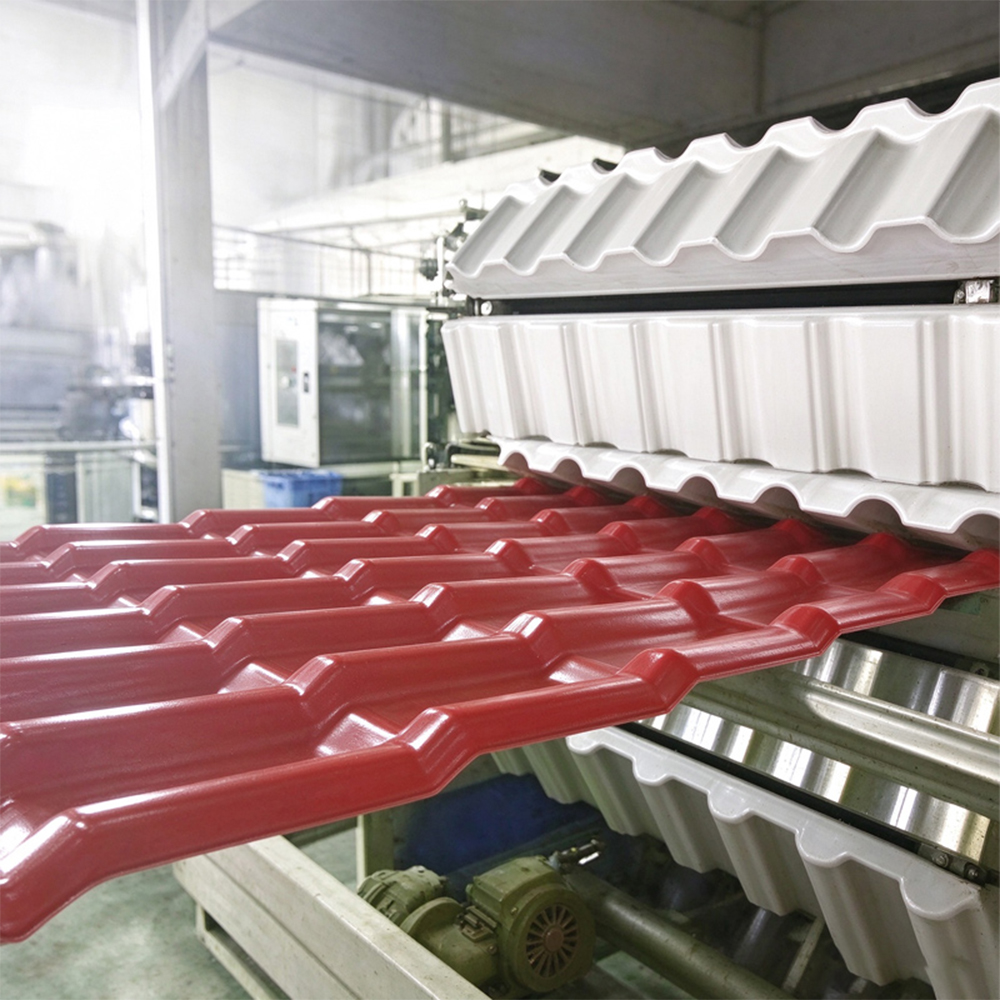
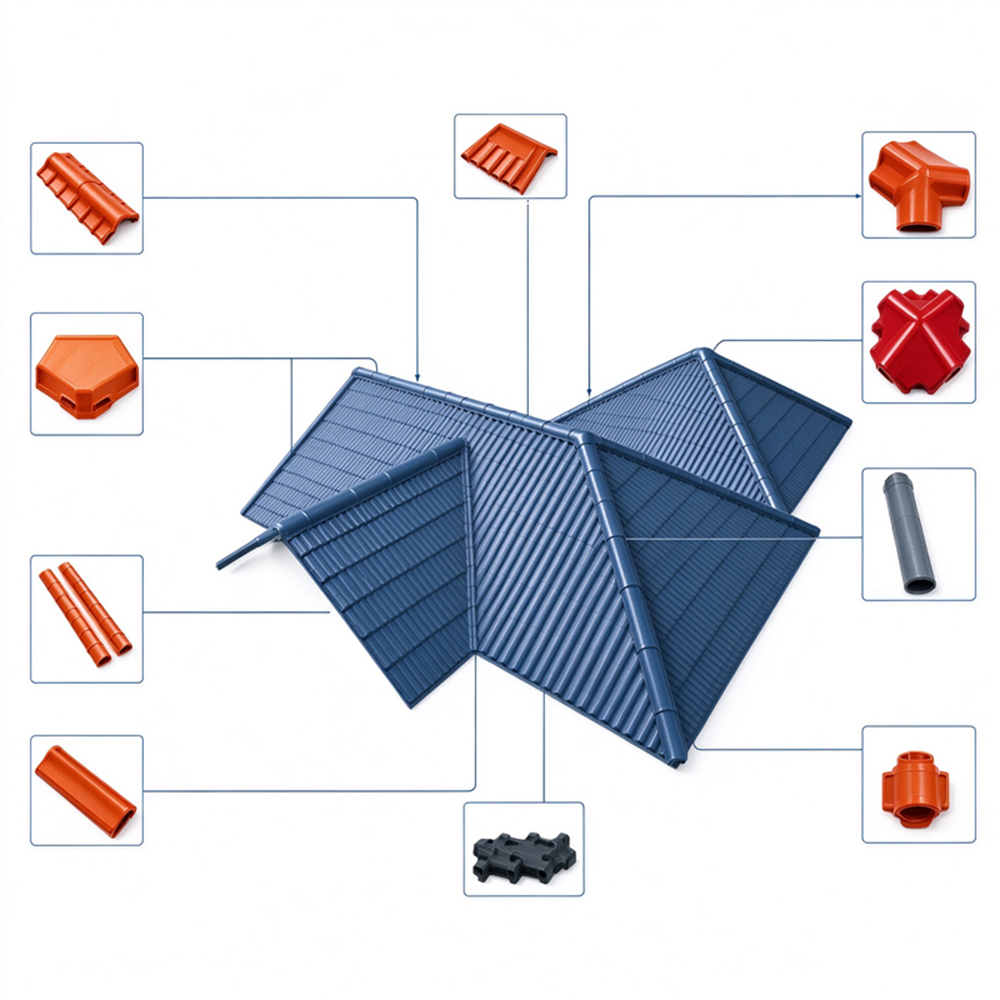
Эта экструзионная линия специально разработана для производства однослойных или многослойных гофрированных листов ПВХ и римской черепицы. Основанные на конической двухшнековой технологии, эти три модели оснащены главными двигателями мощностью 55 кВт, 55 кВт и 110 кВт соответственно, шириной продукта от 850 мм до 1140 мм и максимальной производительностью экструзии 600 кг/ч. Двухступенчатая конфигурация привода снижает потребление энергии примерно на 22% по сравнению с традиционными моделями, обеспечивая стабильную переработку переработанных материалов и композитных конструкций для удовлетворения потребностей непрерывного производства кровельных строительных материалов.
Эта экструзионная линия специально используется для производства кровельных гофрированных листов ПВХ, синтетической черепицы в римском стиле и многослойных изоляционных плит. По техническим характеристикам разные модели отвечают производственным требованиям следующим образом:
SJZ80/156 и SJZ65/132 (ширина 1140 мм, производительность 300-400 кг/ч):
Лучше всего подходит для больших сельскохозяйственных и промышленных кровель. Вьетнамский производитель теплиц использует эту линию для производства однослойных гофрированных листов шириной 1,14 м, покрывая 50 000 м² в месяц. Широкий формат уменьшает количество перекрытий, сокращая время монтажа на 20%.
SJZ80/156 и JW550/30 (ширина 850 мм, производительность 300-400 кг/ч):
Идеально подходит для римской плитки и декоративных стеновых панелей. Филиппинский поставщик черепицы использует эту модель для производства многослойной черепицы (с воздушной полостью), обеспечивая на 30% лучшую теплоизоляцию, чем однослойные листы. Более узкая ширина обеспечивает идеальное соединение крыш жилых домов.
SJZ92/188 и JW565/30 (ширина 880 мм, производительность 400-600 кг/ч):
Высокопроизводительное решение для экспортно-ориентированных заводов. Клиент из Нигерии работает в три смены круглосуточно, производя гофрированные листы толщиной 2,0 мм со скоростью 500 кг/ч – этого достаточно для 8000 погонных метров в день – снабжая жилищный проект по всей Западной Африке.
| Особенность | Практическая польза |
| Конфигурация с двухступенчатым двигателем (параллельный экструдер 55 кВт или серия JW) | В отличие от одновинтовых линий, коническая двухвинтовая конструкция (серия SJZ) обеспечивает смешивание с низким сдвигом и высоким крутящим моментом. Каландр серии JW обеспечивает равномерную давление расплава – нулевое отклонение толщины (±0,05 мм) даже при 600 кг/ч. |
| Гибкая ширина продукта (850/880/1140 мм) | Одна линия может переключаться между римской плиткой (850 мм) и плоской гофрированной плиткой. листы (1140 мм) путем смены матрицы. Клиент из Малайзии сообщил экономия 45 000 долларов США на выделенных линиях. |
| Максимальная производительность 600 кг/ч (SJZ92/188) | Оснащен главным двигателем мощностью 110 кВт, потребление энергии всего 0,18 кВтч/кг – на 22% ниже, чем у традиционных линий. Для растения производя 300 тонн в месяц, годовая экономия электроэнергии достигает 6800 долларов США. |
| Многоуровневая возможность | Производит структуры A/B/A или A/B (например, переработанное ядро белого слоя). Кенийский переработчик использует 40% отходов постиндустриального ПВХ в среднем слое. получение сертификата качества ISO 9001 при сокращении затрат на материалы на 18%. |
Перед отправкой каждая линия проходит 5-этапный протокол контроля качества. Фактические процедуры испытаний и измеримые стандарты следующие:
Этап 1: Проверка компонентов
Твердость шнека/цилиндра: ≥68 HRC (по Роквеллу), подтверждено вихретоковым испытанием.
Нагревательные ленты: проверьте равномерность теплового расширения при 200°C – холодные зоны не допускаются.
Этап 2: Испытание под нагрузкой и без нагрузки (на заводе)
Проверка параметров: Работа при полной нагрузке (55 кВт/110 кВт) в течение 6 часов.
Пример: SJZ92/188 должен непрерывно работать со скоростью 550 кг/ч в течение 4 часов при колебаниях тока двигателя ≤ ±5%.
Стабильность экструдера: изменение давления расплава ≤ ±1,5 МПа (измеряется на головке).
Этап 3: Размерный контроль качества продукта
Точность ширины: Лазерный микрометр – допуск ±1 мм для листов шириной 1140 мм.
Проверка высоты гофра: измерение профиля каждые 50 метров – например, шаг 30 мм ±0,3 мм.
Прочность многослойной адгезии: испытание на отслаивание согласно ASTM D903 – минимум 3,5 Н/мм для слоев A/B.
Этап 4: Ввод в эксплуатацию на объекте (завод-заказчик)
Испытание материала: Испытание 2 тонн стандартной сухой смеси ПВХ (8 частей CaCO₃, 6 частей CPE).
Запишите фактическую производительность: Должна достигать ≥95% номинальной производительности (например, 380 кг/ч для спецификации 400 кг/ч).
Калибровка охлаждающего резервуара: температура листа на выходе ≤40°C для предотвращения деформации.
Этап 5: Долгосрочная надежность
24-часовое непрерывное испытание: линия работает без остановок после установки – записывайте параметры каждые 30 минут.
Реальный случай: линия в Саудовской Аравии показала падение производительности на 0,5% через 24 часа, что значительно ниже допуска в 2%.
| Тип | СДЖЗ80/156 и СДЖЗ65/132 | СДЖЗ80/156 и ДЖВС550/30 | СДЖЗ92/188 и ДЖВС65/30 |
| Мощность главного двигателя | 55 кВт | 55 кВт | 110 кВт |
| Ширина продуктов | 1140 мм | 850 мм | 880 мм |
| Емкость (Макс.) | 300-400 кг/ч | 300-400 кг/ч | 400-600кг/ч |
В1: Могу ли я производить на одной линии как однослойные, так и многослойные листы?
О: Да, все три модели поддерживают сменные матрицы. Для многослойного производства вам понадобится дополнительный соэкструдер (опция серии JW).
Пример: клиент из Индонезии использует SJZ80/156 JW550/30: 8 часов производит однослойную (для экономичной кровли), 8 часов производит многослойную A/B/A (для черепицы премиум-класса).
Вопрос 2: Как мне достичь скорости 600 кг/ч на SJZ92/188? Моя линия достигает лишь 450 кг/ч.
A: Проверьте три аспекта:
Скорость шнека – должна быть 38-42 об/мин (выше не повышать, чтобы не повредить расплав).
Рецептура – увеличьте содержание CPE до 8 частей на час и внешнюю смазку до 1,2 частей на час, чтобы улучшить текучесть.
Зона подачи – обеспечить заполнение бочки на уровне 70% (используйте голодный питатель с производительностью 510-530 кг/ч).
Практическое решение: турецкий клиент снизил скорость шнека с 48 об/мин до 40 об/мин и добавил гравиметрический блендер – производительность подскочила с 470 кг/ч до 580 кг/ч.
В3: Как часто мне нужно заменять винт и цилиндр?
О: Для неагрессивных составов ПВХ (без остаточного HCl) рассчитывайте на 18–24 месяца непрерывной эксплуатации. Признаки: падение выпуска >15% или черные пятна на продукции.
Пример: Российский завод по производству зимних кровель, замененный через 26 месяцев (обработал 9800 тонн) – глубина износа всего 0,25 мм, все еще в пределах 0,5 мм.
Вопрос 4: Края листов шириной 1140 мм деформируются. Что пошло не так?
О: Общая причина: неравномерное охлаждение. Установите ролики охлаждающего бака так, чтобы центр был на 0,5 мм выше краев. Также проверьте вакуум на калибровочном столе – в краевых зонах требуется вакуум на 5–10 % выше, чем в центре (например, -0,6 бар по краям, -0,55 бар в центре).
Решение реализовано для бразильского клиента: добавлены боковые охлаждающие вентиляторы (2 x 120 Вт) – коробление уменьшено с 8 мм/м до менее 2 мм/м.
В5: Может ли эта линия использовать переработанный ПВХ?
О: Да, но для однослойных листов содержание вторичного сырья ограничено 30 %; для среднего слоя многослойных листов возможна 40-50%. Мелкую фракцию (менее 3 мм) необходимо гранулировать и добавить 2% первичного стабилизатора.
Подтверждено: колумбийский производитель крыш использует 45% переработанных оконных рам в основном слое – он все еще проходит тест на устойчивость к ультрафиолетовому излучению (1000-часовой тест QUV, ΔE<3).
В6: Может ли одно и то же оборудование производить как однослойную, так и многослойную плитку?
А: Да. Все три модели поддерживают смену штампов в процессе производства. Чтобы получить многослойную структуру (например, три слоя A/B/A), вам необходимо добавить дополнительный соэкструдер (совместимый с серией JW).

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский