
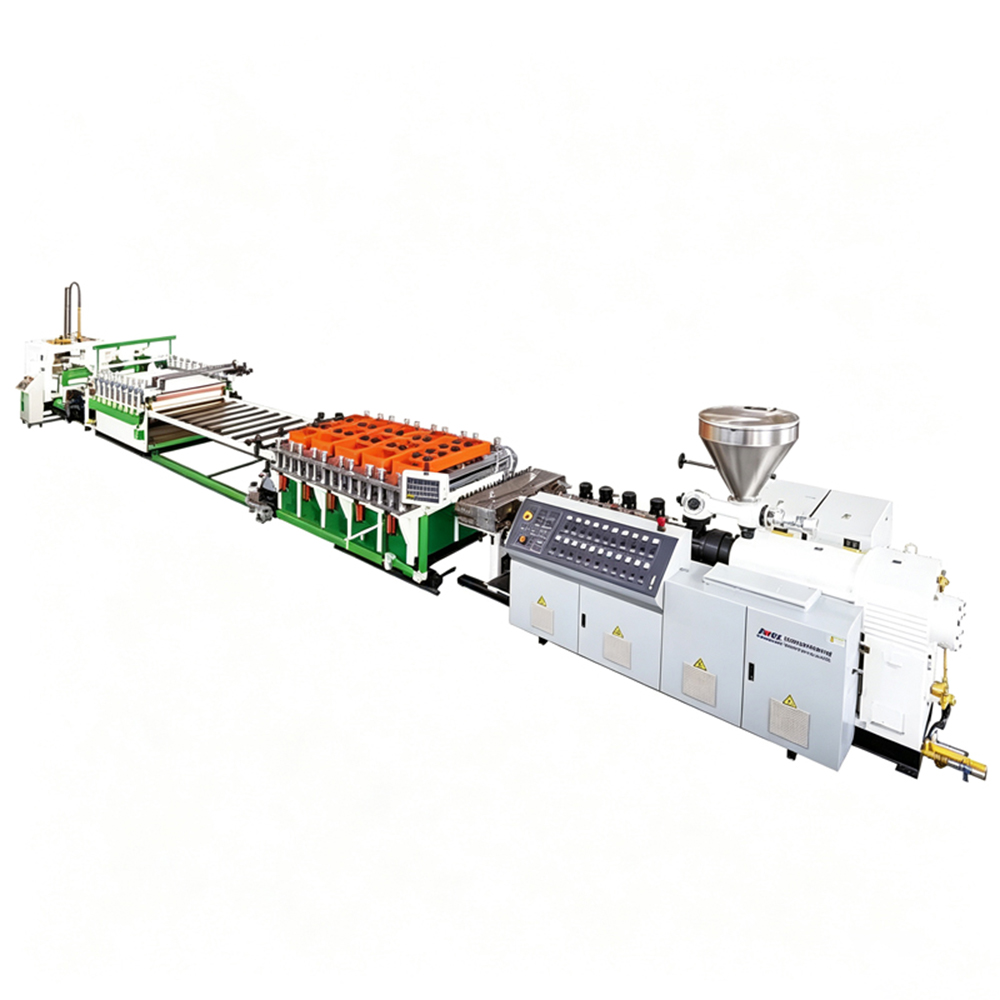
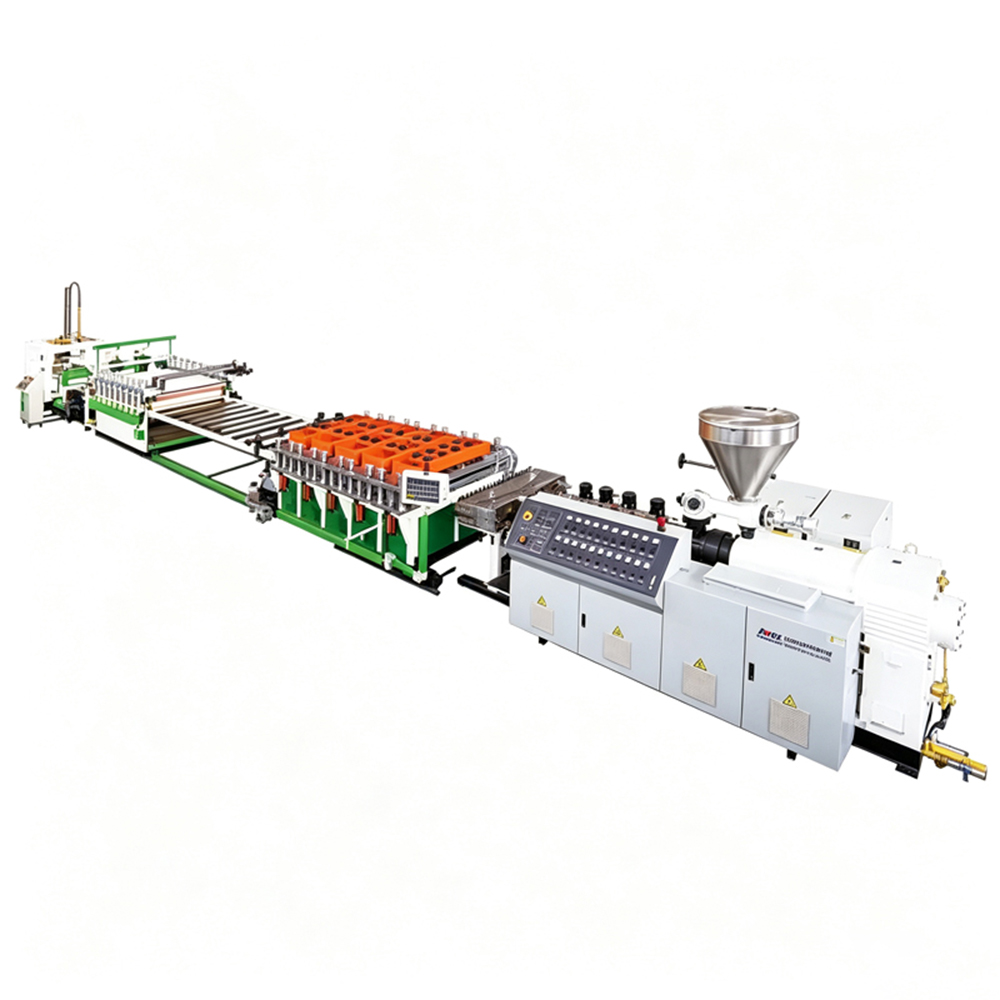
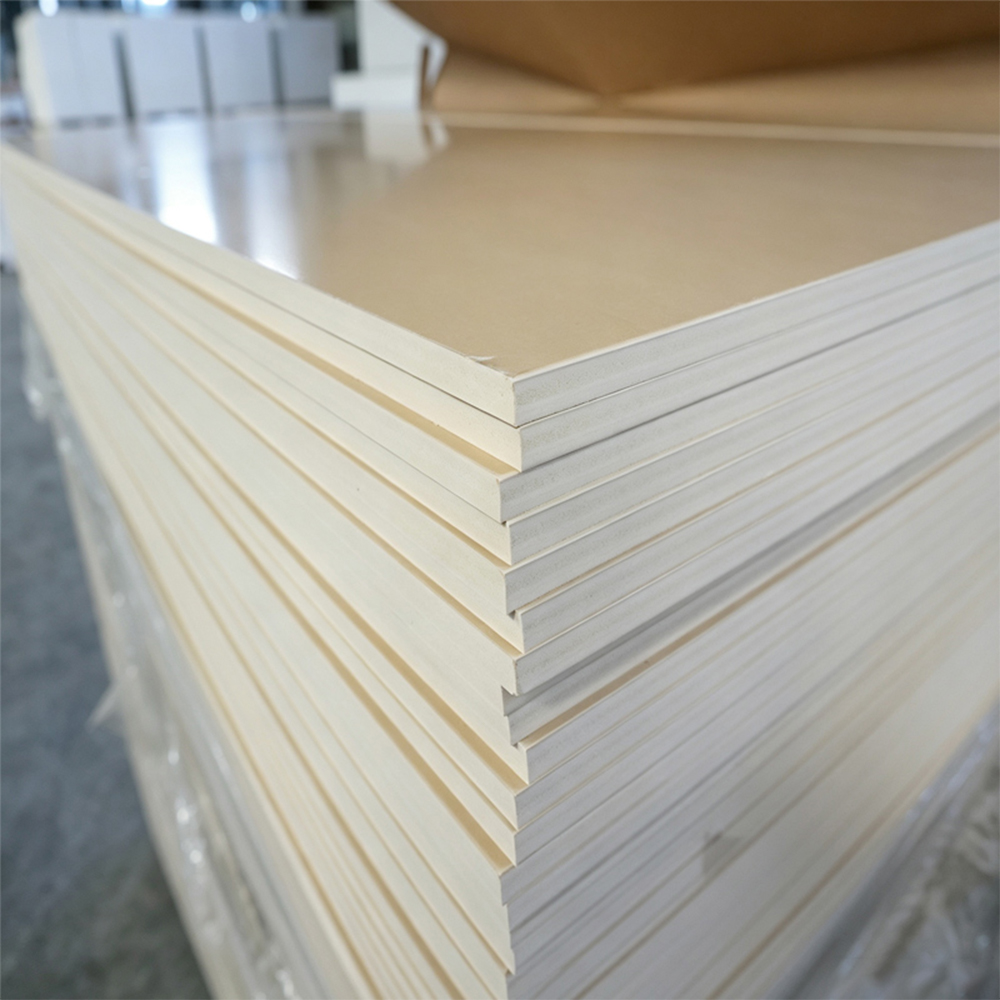
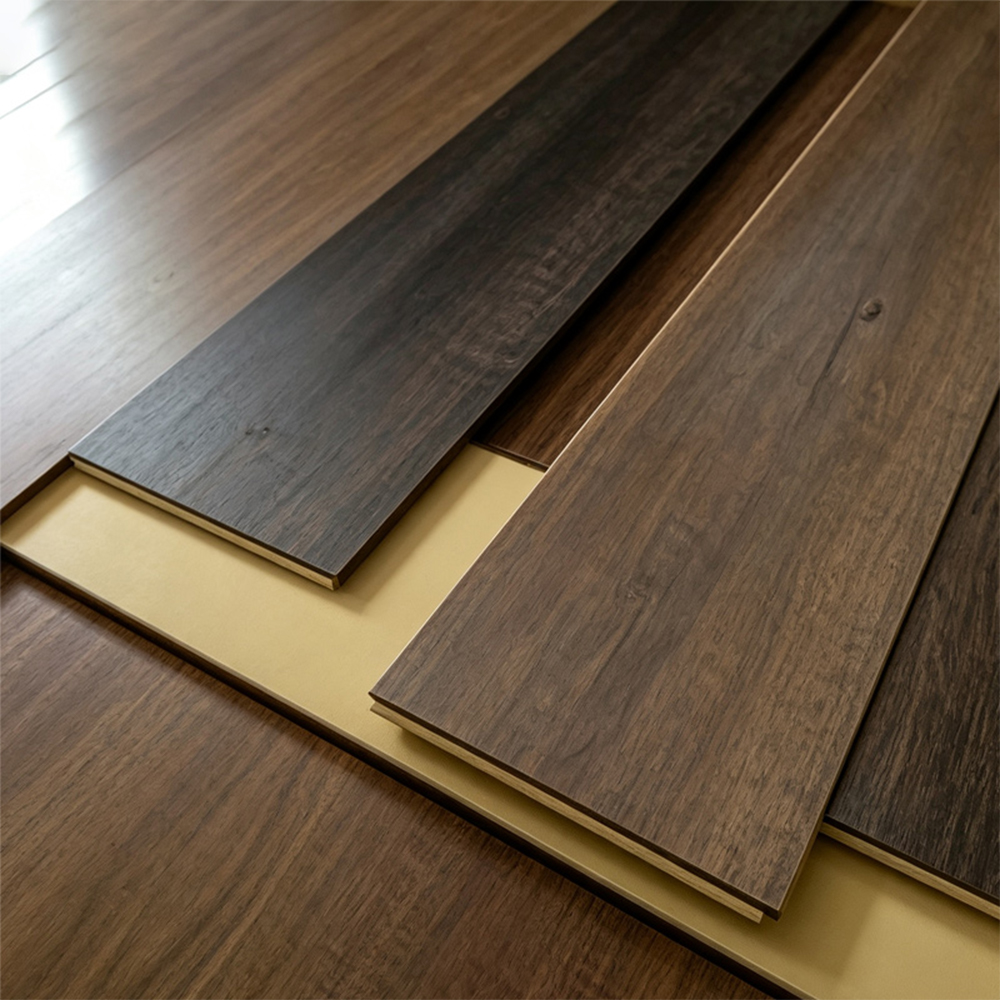
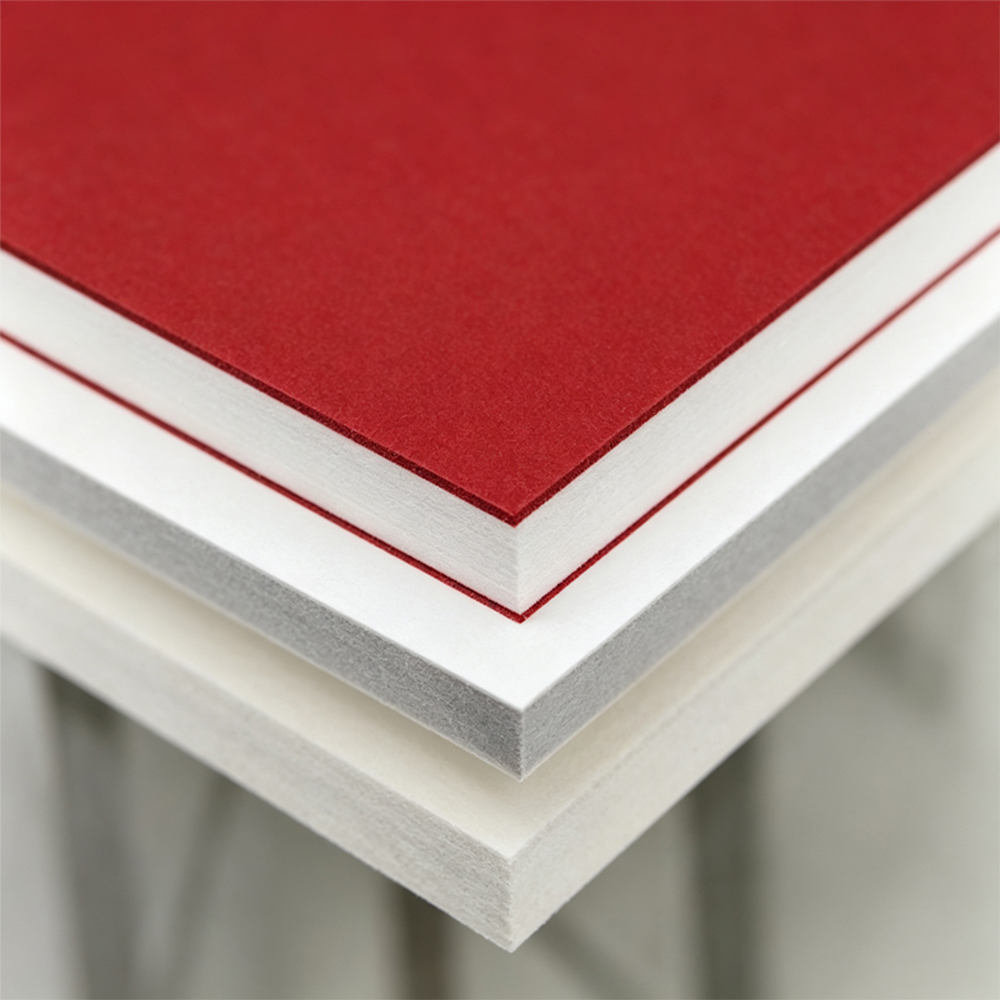
Линия по производству полукомпактных пенопластовых плит ПВХ (также известных как древесно-пластиковый композит – ДПК) и плит из свободного пенопласта представляет собой высокопроизводительную экструзионную систему, доступную в одношнековой или совместной экструзионной конфигурации. Основной экструдер представляет собой конический двухшнековый экструдер модели SJZ80/156 или SJZ92/188, производящий плиты шириной 1220–2050 мм, толщиной 5–20 мм, с максимальной производительностью 550 кг/ч. Оборудование обеспечивает высокую энергоэффективность и превосходную твердость поверхности плит, широко используется в мебели, строительной опалубке и рекламных щитах, а также поддерживает производство по индивидуальному заказу.
Строительство и отделка
Облицовка стен и потолочных панелей. Строительная компания во Вьетнаме использует линию SJZ92/188 (ширина 1560 мм, толщина 8–18 мм) для производства легких водонепроницаемых декоративных панелей для помещений с высокой влажностью. Производительность 550 кг/ч позволяет им реализовывать крупномасштабные проекты в сжатые сроки.
Опалубка для бетона. Плиты шириной 2050 мм, полученные из одного и того же экструдера, служат идеальной многоразовой опалубкой для бетона, сокращая затраты на рабочую силу и материалы на 40% по сравнению с фанерой.
Мебель и краснодеревщики
Задние панели кухонных шкафов и туалетные столики для ванных комнат. Индонезийский производитель мебели внедрил линию коэкструзии пенопласта (ширина 1220 мм, толщина 5–20 мм, производительность 500 кг/ч) для производства коэкструдированных плит с твердой, гладкой поверхностью и вспененной сердцевиной. Результат: влагостойкие и устойчивые к термитам шкафы по цене на 30 % ниже, чем из массива дерева.
Реклама и вывески
Носители для цифровой печати. Полукомпактная линия шириной 1220 мм (SJZ80/156) производит картоны толщиной 5–10 мм с превосходной плоскостностью поверхности, идеально подходящие для УФ-печати. Производитель вывесок на Филиппинах сообщил о повышении эффективности производства на 50 % и отсутствии деформации наружных дисплеев.
Транспорт и упаковка
Облицовка и поддоны для грузовых автомобилей. Логистическая компания в Австралии использует доски толщиной 8–15 мм из линии 2050 мм для замены фанерных облицовок, что позволяет снизить вес на 200 кг на грузовик и повысить топливную экономичность.
Высокая производительность и энергоэффективность
Экструдер SJZ92/188 достигает максимальной производительности 550 кг/ч при мощности двигателя всего 132 кВт, что составляет 4,17 кг на кВтч, что является одним из лучших показателей энергоэффективности в отрасли.
Линия коэкструзии (75–37 кВт) производит 500 кг/ч, обеспечивая сбалансированную производительность многослойных плит.
Широкий ассортимент продукции
Гибкость толщины: 5–20 мм (полукомпактные) и 8–18 мм/8–15 мм (широкие плиты) – подходят для всего: от тонких вывесок до толстых структурных панелей.
Варианты ширины: 1220 мм, 1560 мм, 2050 мм – охватывают стандартные и увеличенные размеры для уменьшения отходов при резке.
Отличные свойства доски
Полукомпактная технология: Образует плотный, твердый внешний слой и микроклеточное ядро. Это обеспечивает высокую ударную вязкость (≥8 кДж/м²) и силу удержания шурупов, сравнимую с натуральной древесиной.
Возможность совместной экструзии: Конфигурация SJZ80/156 SJZ65/132 позволяет добавлять верхний слой (например, устойчивый к ультрафиолетовому излучению, цветной или устойчивый к царапинам) во время экструзии, исключая вторичное ламинирование.
Низкие эксплуатационные расходы и стабильная работа
Двухшнековые экструдеры (серия SJZ) оснащены редукторами с высоким крутящим моментом, что обеспечивает постоянное давление расплава и меньший износ шнеков даже при использовании наполнителей из переработанного ПВХ или древесного волокна (до 30 % древесной муки).
Чтобы гарантировать соответствие каждой платы международным стандартам (например, ASTM D6662, EN 15534-4), наша фабрика соблюдает строгие процедуры контроля качества:
А. Входное тестирование материалов
ПВХ-смола: показатель K 65–68, летучие вещества <0,3%.
Наполнитель из древесного волокна/карбоната кальция: размер частиц 80–120 меш, влажность <1,5%.
Порообразователь: температура разложения соответствует профилю экструзии.
Б. Внутрипроизводственный контроль
| Параметр | Метод | Целевое значение |
| Температура плавления | Термопара | 170–185°С (±2°С) |
| Давление штампа | Датчик давления | 12–18 МПа |
| Толщина доски | Лазерный микрометр (линейный) | Допуск ±0,2 мм |
| Усадка по ширине | Оптический датчик края | <1,5% |
C. Испытание конечного продукта (физические и механические свойства)
Плотность (ASTM D792): 0,45–0,65 г/см³ – измерена методом гидростатического баланса. Пример: доска размером 1220х2440х12 мм весит примерно 19–26 кг.
Твердость поверхности (по Шору D): полукомпактный слой ≥55.
Прочность на изгиб (ASTM D790): ≥18 МПа для плиты толщиной 10 мм.
Водопоглощение (24-часовое погружение): <1,5% – критично для ванных комнат.
Сопротивление выдергиванию винта: ≥800 Н – протестировано с винтами диаметром 4 мм.
Воспламеняемость: UL 94 V-0 или класс B1 (самозатухание в течение 5 секунд).
D.Реальный случай устранения неполадок качества
Клиент, использующий линию SJZ92/188, сообщил о периодических пузырьках на поверхности. Наша команда по контролю качества связала проблему с содержанием влаги в древесной муке 2,2% (вместо <1,5%). После установки сушилки горячим воздухом перед смешиванием процент брака снизился с 8% до 0,3%.
| Модель | Модель экструдера | Ширина изделия (мм) | Толщина изделия (мм) | Мощность главного двигателя (кВт) | Макс. Производительность (кг/ч) |
| Полукожное вспенивание | СДЖЗ80/156 | 1220 | 5–20 | 75 | 400 |
| СДЖЗ92/188 | 1560 | 8–18 | 132 | 550 | |
| СДЖЗ92/188 | 2050 | 8–15 | 132 | 550 | |
| Коэкструзионное вспенивание | СДЖЗ80/156 SJZ65/132 | 1220 | 5–20 | 75 37 | 500 |
В1: Как мне выбрать между линией полукомпактного пенопласта и линией коэкструзионной пены?
Используйте полукомпактную пенопластовую линию (например, SJZ80/156), если вам нужна плита из одного материала с твердой поверхностью и вспененной сердцевиной – лучше всего подходит для общего строительства и вывесок.
Выберите линейку коэкструзионного пенопласта (SJZ80/156, SJZ65/132), если вам нужен декоративный верхний слой (например, текстура дерева, белое покрытие или покрытие, устойчивое к УФ-излучению) без последующей печати или ламинирования. Линия коэкструзии увеличивает затраты на электроэнергию всего на 15%, но повышает ценность продукта на 40%.
В2: Почему мои доски имеют неравномерную ячеистую структуру (большие пузырьки у поверхности)?
Обычно это вызвано:
Колебания температуры расплава (обычно при работе вблизи предела 550 кг/ч). Поддерживайте температурный профиль стабильным в пределах ±2°C.
Недостаточное противодавление – проверьте устройство смены сит и зазор кромки матрицы. Для экструдера SJZ92/188 поддерживайте зазор между кромками матрицы 1,2–1,8 мм для плит толщиной 8–15 мм.
В3: Могу ли я производить более тонкие плиты (например, 3 мм) на линии 5–20 мм?
Технически да, но рекомендуемая минимальная толщина — 5 мм. Ниже этого значения охлаждающий калибратор не может закалить плату достаточно быстро, что приводит к деформации. Для листов толщиной 3 мм используйте специальную линию для производства свободного пенопласта (не для этой модели).
Вопрос 4: Как часто следует заменять сдвоенные винты серии SJZ?
При правильной смазке и содержании наполнителя ≤25 % винты из азотированной стали служат 8 000–10 000 часов работы. При высоком содержании древесной муки (30–40%) рассмотрите биметаллические шурупы: стоимость на 30% выше, но срок службы до 15 000 часов. Клиент из Турции заменил винты после 4 лет работы в две смены.
Вопрос 5: Мои соэкструдированные плиты имеют плохую межслойную адгезию между верхним слоем и вспененным заполнителем. Что пошло не так?
Скорее всего это несоответствие температуры. Верхний слой (от SJZ65/132) должен поступать в коэкструзионный адаптер при температуре на 5–10°С выше, чем вспененная сердцевина (от SJZ80/156). Также обеспечьте баланс давления в адаптере – давление верхнего слоя должно быть на 10–15% выше давления в сердечнике.
В6: Каково максимальное содержание древесного волокна, которое я могу использовать без потери качества поверхности?
Для полукомпактных досок: до 35% древесной муки (100 меш) при сохранении гладкой кожицы.
В коэкструдированных плитах древесное волокно сохраняется только в сердцевине – верхний слой должен быть из чистого ПВХ для хорошей адгезии. Реальный случай из Малайзии: 30% наполнителя из рисовой шелухи позволили получить плиты с отличным удержанием винтов, но на 12% меньшую ударную вязкость, что приемлемо для внутренней мебели.
В7: Как мне добиться самой низкой плотности (самой легкой доски) на линии 2050 мм?
Уменьшите калибровочную температуру охлаждения (установите температуру первого вакуумного бака на 15°C вместо 25°C) и увеличьте дозировку пенообразователя на 8–10%. В экструдере SJZ92/188 плотность может достигать 0,38 г/см³ (стандарт 0,55 г/см³). Однако при концентрации ниже 0,4 г/см³ сила выдергивания гвоздя резко падает – проверьте в соответствии с вашим применением.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский