
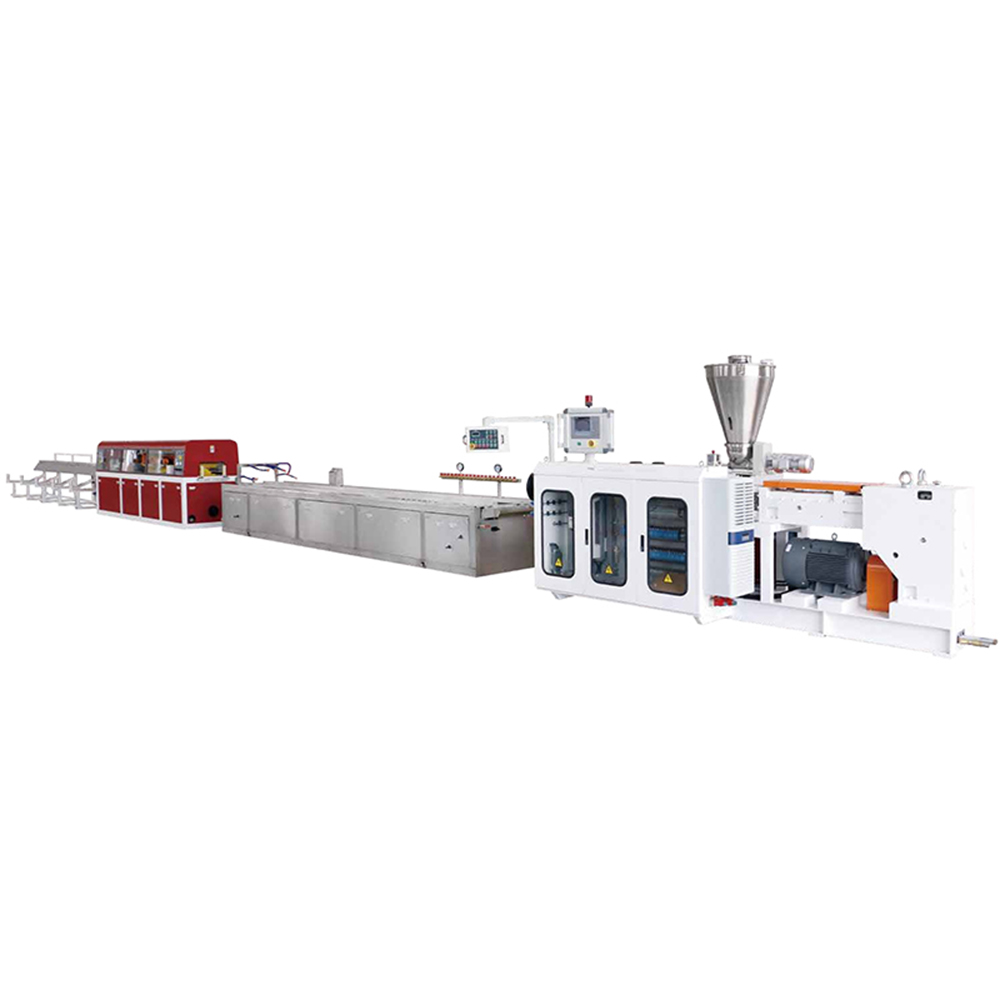
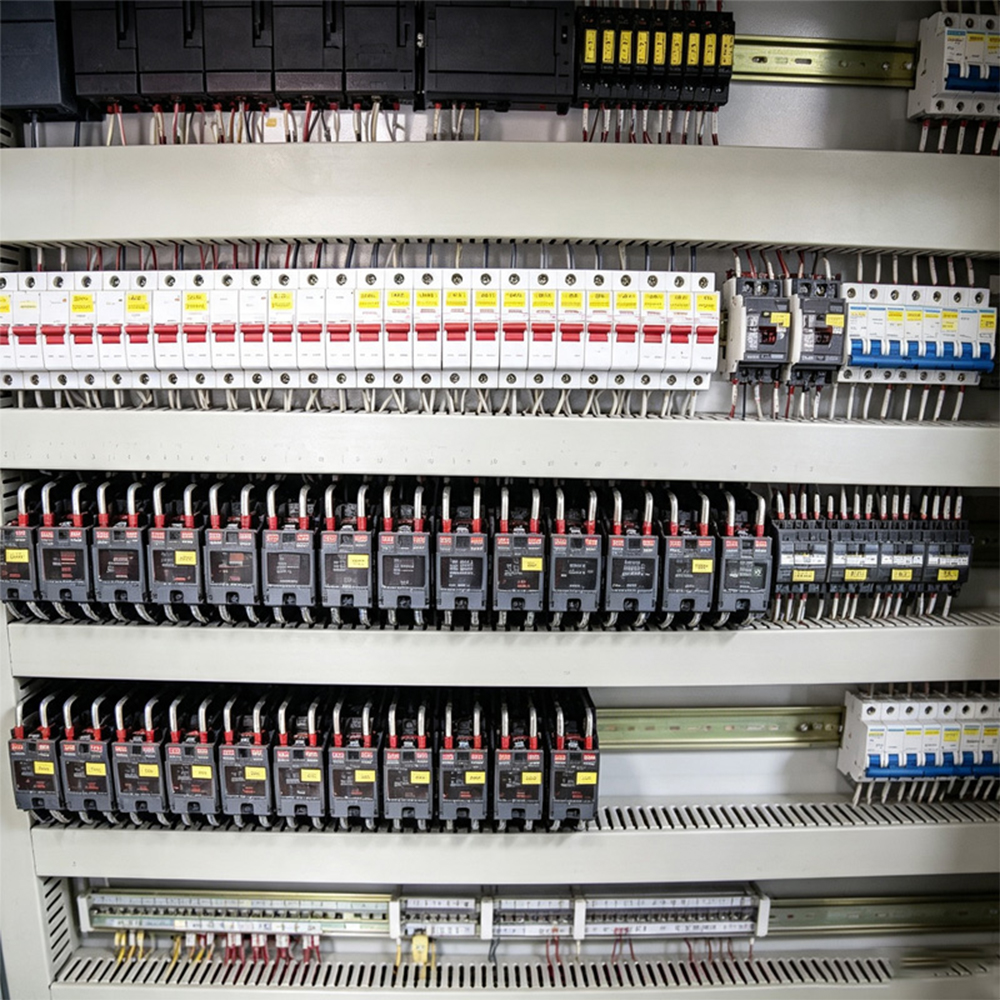
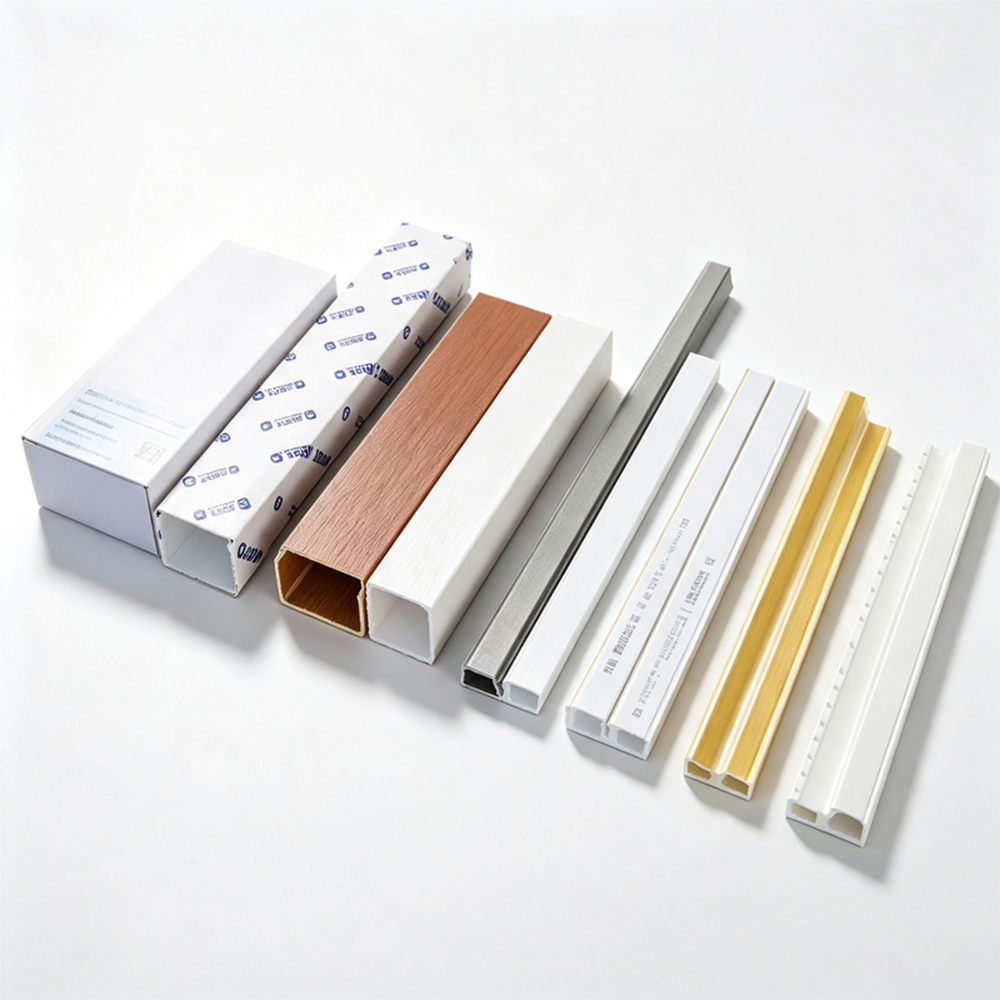
Эта линия по производству экструдеров для кабельных каналов из ПВХ использует конический двухшнековый экструдер серии SJZ (SJZ51/55/65), специально разработанный для производства кабельных коробов из ПВХ (кабельные каналы, кабельные лотки). Производительность составляет 80-200 кг/ч, что обеспечивает отличную пластификацию, низкое энергопотребление и стабильную непрерывную работу. В сочетании с поточными устройствами калибровки, вытягивания, резки и пробивки он может выполнять экструзию основания и крышки короба за одну линию, что широко используется в распределительных коробках, центрах обработки данных и электропроводке в зданиях.
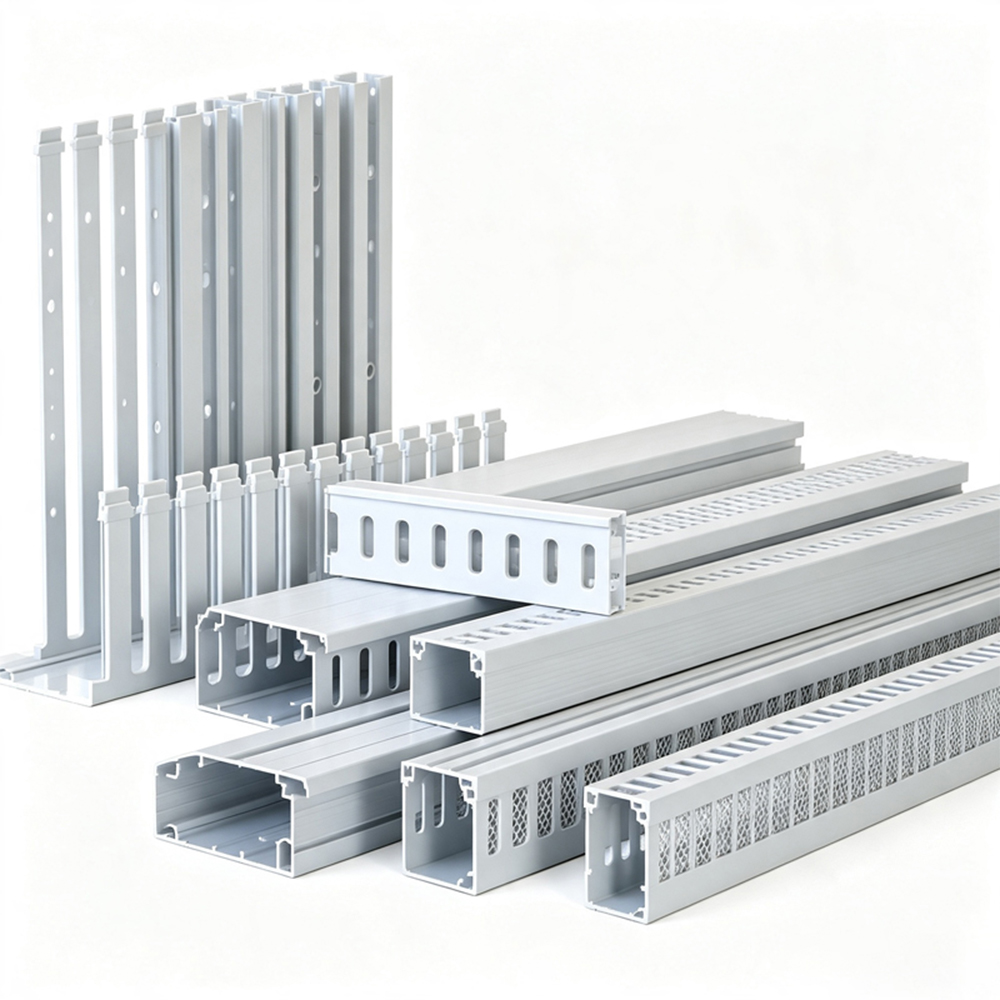
Кабельный короб из ПВХ необходим для организации и защиты кабелей в жилых, коммерческих и промышленных помещениях. Серия SJZ широко используется для производства:
Канал с прорезями для панелей управления (например, на заводах, в центрах обработки данных и лифтовых системах).
Сплошные кабельные каналы для поверхностного монтажа в офисах и домах.
Огнестойкие ПВХ-профили для общественных зданий и транспорта.
Реальный случай:
Немецкий производитель шкафов управления использует SJZ55 (производительность 120 кг/ч) для производства коробов с прорезями 40×40 мм для сборочных линий автомобилей. Стабильная скорость экструзии и точный контроль размеров сократили отходы материала на 12 % по сравнению с предыдущей одношнековой линией.
Оптимизированная коническая двухшнековая геометрия
Соотношение диаметров винтов (например, 51/105 мм для SJZ51) обеспечивает большую зону подачи и прогрессивное сжатие. Этот дизайн:
Обеспечивает превосходную пластификацию порошка или гранул ПВХ.
Снижает тепло сдвига и предотвращает деградацию материала.
Обеспечивает более высокий крутящий момент при меньшей мощности двигателя (например, 18,5 кВт для SJZ51, тогда как более старым моделям обычно требуется 22 кВт для той же мощности).
Энергоэффективность
Благодаря эффективной конструкции шнека и закаленному биметаллическому корпусу энергопотребление на единицу на 15-20% ниже, чем в среднем по отрасли. Например, SJZ65 (37 кВт) производит 180 кг/ч короба размером 60×60 мм, тогда как обычному параллельному двухшнековому конвейеру для той же мощности потребуется 45 кВт.
Широкий диапазон мощности в зависимости от модели
СДЖЗ51: Подходит для мелкосерийного, разнообразного производства (80-100 кг/ч) узких коробов (шириной 15-25 мм).
СДЖЗ55: Рабочая лошадка для коробов среднего размера (30–50 мм) – используется многими производителями кабельных систем в Юго-Восточной Азии.
СДЖЗ65: Способен работать круглосуточно, 7 дней в неделю, производительность 180-200 кг/ч, для больших коробов (60-100 мм), оснащен надежным двигателем мощностью 37 кВт, выдерживающим высокое противодавление.
Простота обслуживания и длительный срок службы
Все модели оснащены:
Азотированные или биметаллические винты (HRC 58-62) – срок службы >15 000 часов для ПВХ, содержащего 20% CaCO₃.
Сегментированные ленты нагревателя для быстрой замены зон.
Встроенные охлаждающие вентиляторы на стволе для предотвращения перегрева, не требующие водяного охлаждения (снижает риск образования накипи).
Чтобы гарантировать, что каждая экструзионная линия SJZ производит последовательные, бездефектные короба, мы следуем многоэтапному протоколу контроля качества, основанному на ISO 9001:2015 и EN 50085 (европейский стандарт для кабельных коробов).
Проверка сырья
ПВХ смола и добавки: Проверьте значение K, содержание влаги (<0,3%) и распределение частиц по размерам с помощью Malvern Mastersizer.
Карбонат кальция: Проверьте белизну (>90%) и тонкость (<10 мкм), чтобы не поцарапать матрицу.
Тестирование в процессе производства
Ультразвуковой контроль толщины стенок (точность ±0,05 мм) – устанавливается после вакуумного калибровочного резервуара.
Лазерный измеритель диаметра – сканирует короб каждые 10 см; отбраковывает продукцию, превышающую допуск ±0,2 мм.
Система технического зрения для коробов с прорезями – обнаруживает недостающие пазы или заусенцы в режиме реального времени.
Периодическая проверка качества (каждые 2 часа)
Испытание на огнестойкость: образец длиной 100 мм должен самозатухнуть в течение 5 секунд после удаления пламени длиной 20 мм (UL94 V-0 или V-2, в соответствии с требованиями заказа).
Ударная вязкость (с надрезом по Изоду): ≥6 кДж/м² при 23°C (ASTM D256).
Температура теплового отклонения (HDT): ≥70°C для стандартного ПВХ, ≥80°C для модифицированного жесткого ПВХ.
Окончательное приемочное испытание линии
Перед отправкой каждый экструдер SJZ подвергается непрерывной работе в течение 48 часов при максимальной номинальной производительности (например, 200 кг/ч для SJZ65). Мы записываем:
Изменение тока двигателя (<5% от номинального значения).
Стабильность температуры расплава (±2°C).
Стабильность скорости шнека (±1 об/мин).
Реальный случай:
Клиент из Саудовской Аравии запросил стороннюю проверку нашего процесса контроля качества. Мы эксплуатировали SJZ55 непрерывно в течение 72 часов, производя короб 50×50 мм со скоростью 120 кг/ч. В отчете SGS указаны размерные значения CPk 1,33 и отсутствие испытаний на пламя – линия была принята на месте.
| Модель | SJZ51 | SJZ55 | SJZ65 |
| Размер винта (мм) | 51/105 | 55/110 | 65/132 |
| Мощность двигателя (кВт) | 18.5 | 22 | 37 |
| Выход (кг/ч) | 80-100 | 100-150 | 150-200 |
В1: Суточная производительность 2400 кг (работа 20 часов в день), какую модель мне выбрать?
A: Расчет: 2400 кг/20 ч = требуется 120 кг/ч. SJZ55 (100-150 кг/ч) подойдет идеально. SJZ51 будет слишком близок к своему верхнему пределу (100 кг/ч), что приведет к риску простоя из-за очистки шнека. SJZ65 будет слишком мощным и менее энергоэффективным при такой пропускной способности.
В2: Как часто следует повторно азотировать винт?
О: Для стандартного жесткого ПВХ с содержанием переработанных материалов не более 10 % обычно требуется повторная нитридная обработка каждые 12 000–15 000 часов работы. Для высоконаполненного ПВХ (>30% CaCO₃) проверьте через 8000 часов. Падение производительности >15% при той же скорости шнека является первым признаком износа.
В3: На поверхности короба имеются матовые/темные пятна. В чем проблема?
О: Возможные причины:
Недостаточная пластификация – повысить температуру ствола в зонах 2 и 3 на 5-8°С.
Изношены края скребков винта – проверьте зазор в зоне сжатия (должен быть ≤0,2 мм для SJZ51/55, ≤0,25 мм для SJZ65).
Влага в ПВХ – если влажность >0,4%, предварительно высушить при температуре 70-80°C в течение 1 часа.
Практический случай: у клиента из Малайзии, использовавшего SJZ55, возникли проблемы с матовой магистралью после 9000 часов работы. Мы обнаружили износ скребков винта 0,35 мм. После замены винта блеск сразу восстановился.
В4: Может ли эта линия поочередно работать как с жестким ПВХ, так и с гибким ПВХ?
О: Да, но вам необходимо заменить винт и отрегулировать секцию охлаждения. Жесткий ПВХ требует большей глубины полета и более высокой степени сжатия. Мы рекомендуем специальные наборы винтов для каждого типа материала, чтобы избежать перекрестного загрязнения. Ствол может остаться прежним (биметаллическая облицовка подходит для обоих материалов).
Вопрос 5: Ваш SJZ55 рассчитан на производительность 100–150 кг/ч. Если я сделаю только небольшой короб размером 15×10 мм, значительно ли упадет производительность?
Ответ: Оно упадет, но не радикально. Номинальная мощность относится к коробу среднего размера (например, 40×40 мм, толщина стенки 1,5 мм). Когда поперечное сечение продукта очень маленькое (например, 15×10 мм), сопротивление экструзии увеличивается, поскольку каналы потока матрицы уже, и скорость вытягивания необходимо увеличить, чтобы предотвратить провисание.
В6: Может ли ваша экструзионная линия пробивать отверстия или вырезать надрезы? Например, вырежьте монтажное отверстие через каждые 200 мм.
О: Да, но необходимо добавить встроенный блок штамповки/вырубки. Стандартная конфигурация: экструзия → калибровка → охлаждение → вытягивание → линейный перфоратор → резка фиксированной длины.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский