
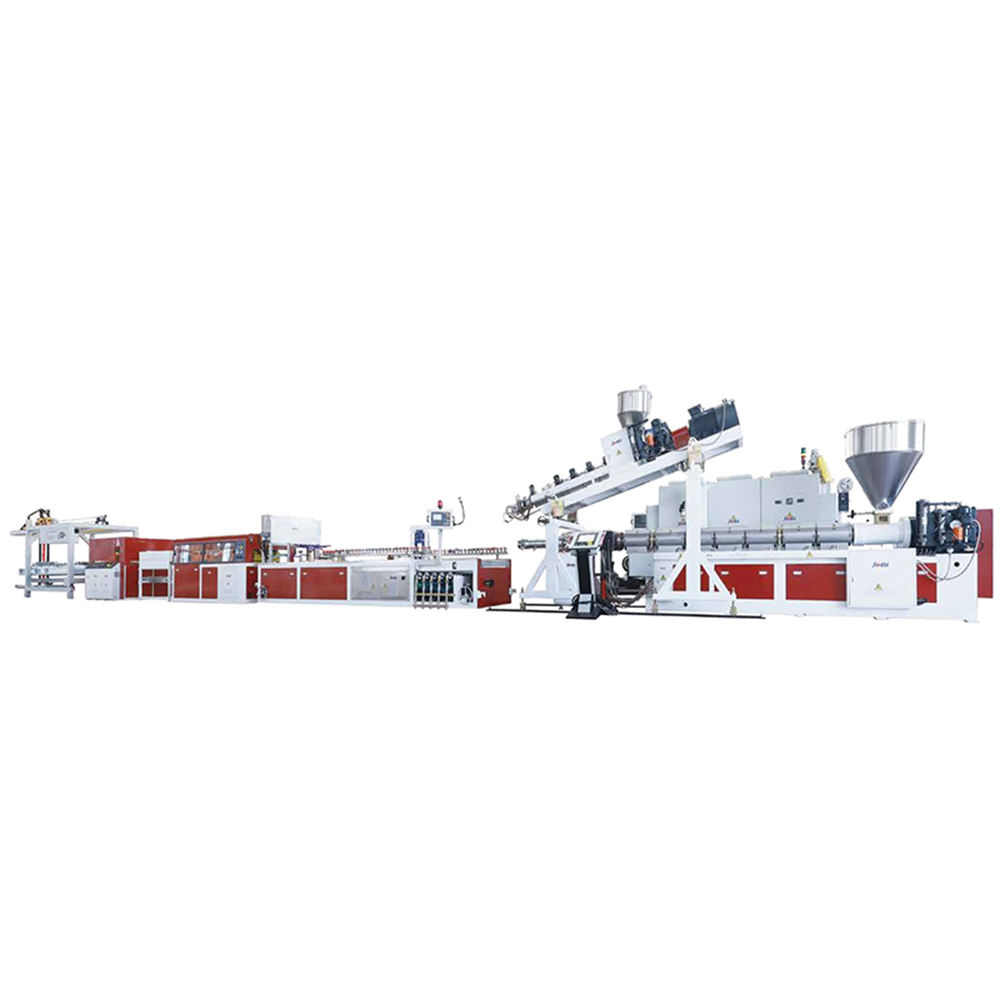
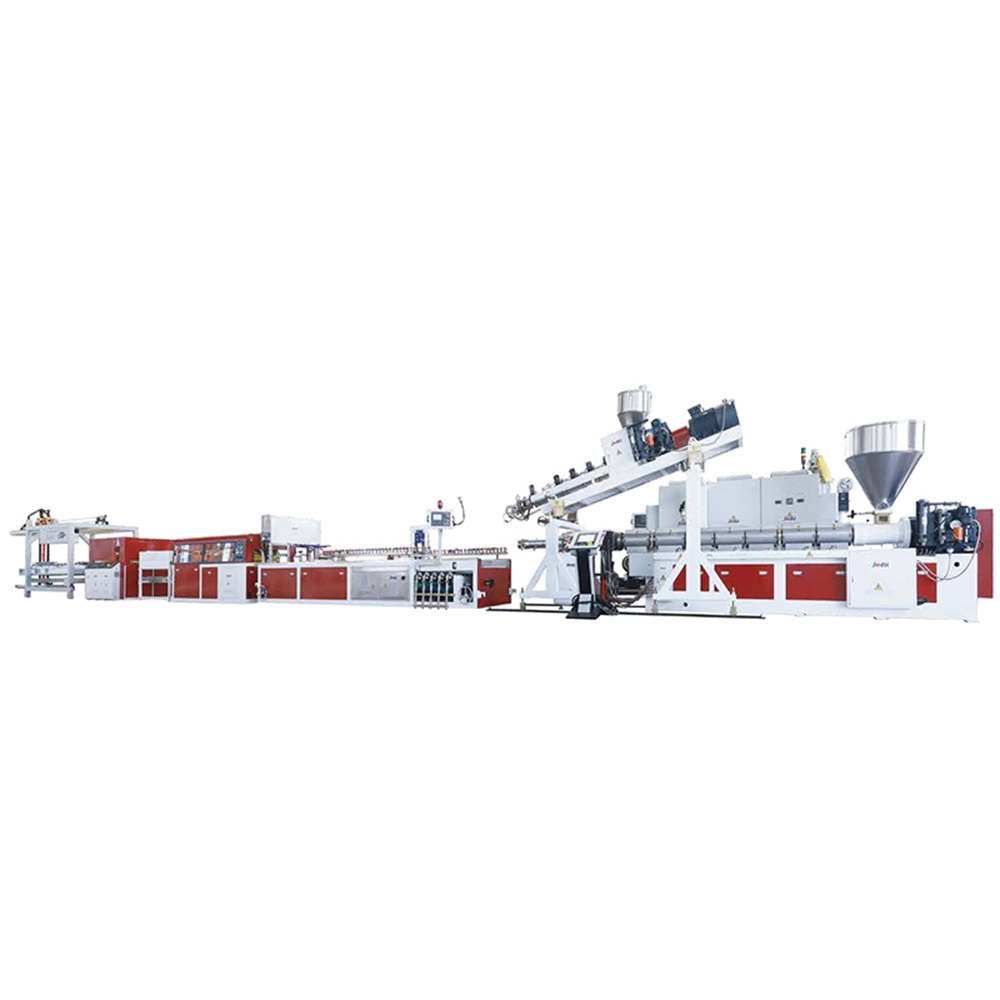
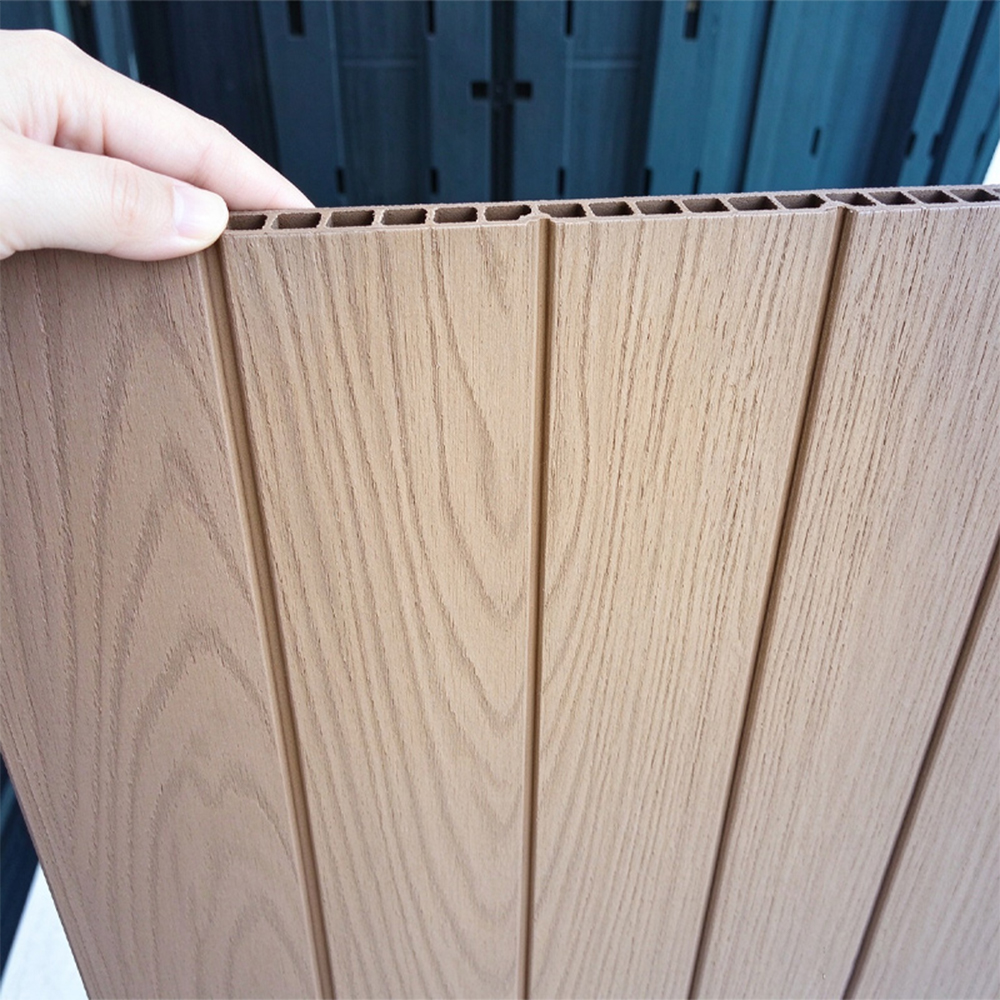
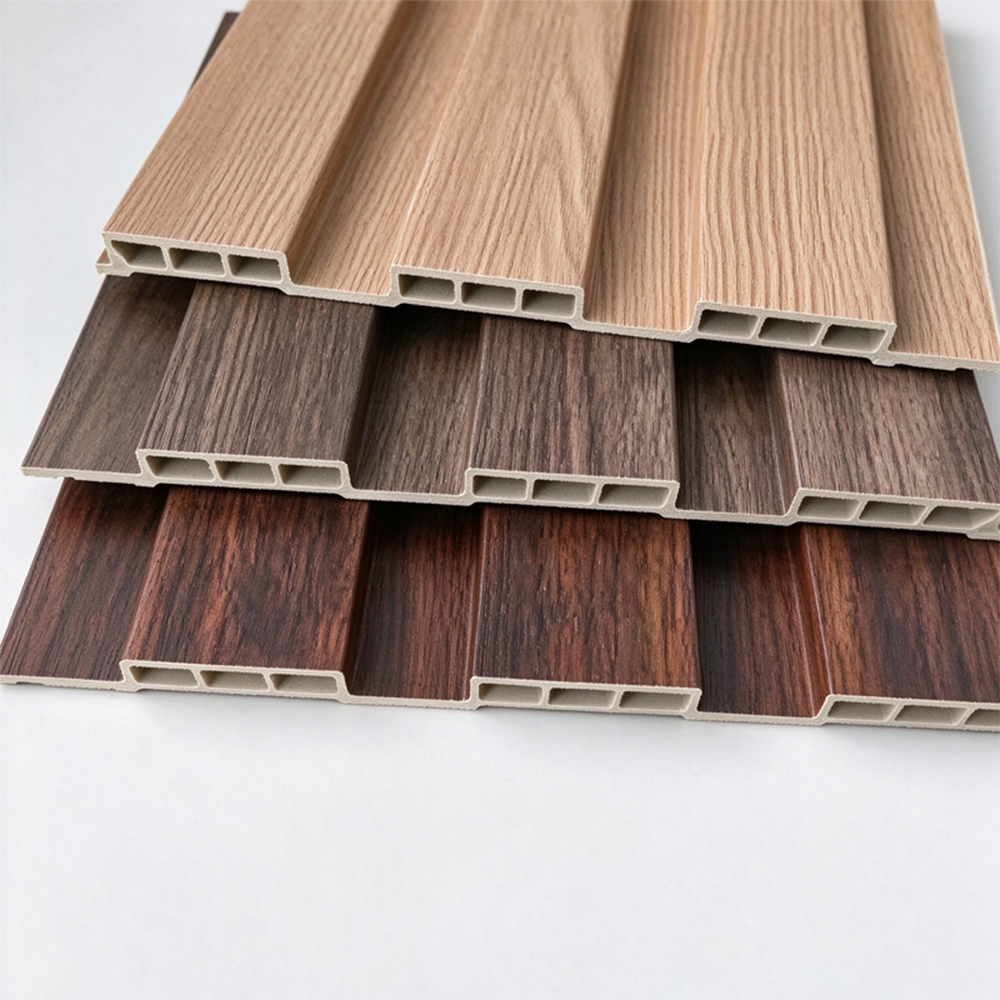
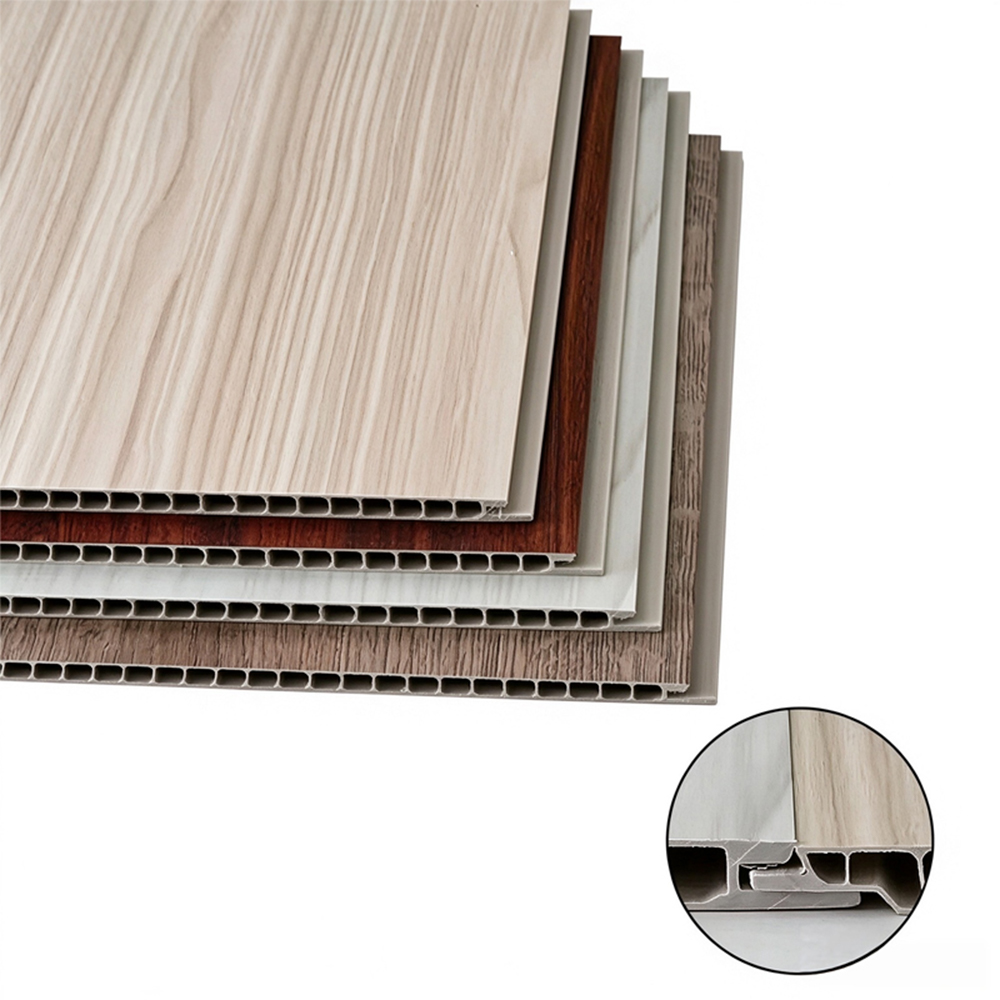
Наши двухэтапные экструзионные линии серии JWS предназначены для производства стеновых панелей ПВХ шириной от 50 до 800 мм. Благодаря совместной пластификации главного и вторичного экструдеров они могут стабильно производить от 60 до 450 кг/час продукта. В сочетании с последующим оборудованием серии YF они могут гибко соответствовать требованиям: от узких декоративных планок до больших сайдинговых панелей.
Наши экструзионные линии широко используются для производства следующей продукции:
Декоративные панели ПВХ для интерьера (ванные комнаты, кухни, вестибюли отелей)
Водонепроницаемые потолочные панели для прибрежных или влажных зон.
Обшивочные и облицовочные панели (ширина от 50 мм до 800 мм)
Соэкструдированные двухцветные панели с защитой от УФ-излучения для наружного применения.
Фактический случай: Производитель во Вьетнаме установил линию JWS100/33 JWS65/33 (производительность 200-300 кг/ч, ширина 400-600 мм) для производства рельефных стеновых плит шириной 550 мм. За 3 месяца благодаря постоянству двухступенчатого смешивания они сократили отходы материала на 12% по сравнению с одношнековыми линиями.
Другой пример: Клиент из Нигерии использует JWS75/33 JWS45/33 с последующим оборудованием YF400 для производства стеновых плит толщиной 350 мм со скоростью 130 кг/ч для проектов доступного жилья, обеспечивая идеальный баланс между скоростью и блеском поверхности.
На основании отзывов на местах и технических аудитов можно выделить следующие преимущества:
2.1 Высокая производительность при низком энергопотреблении
Шнек с соотношением длины и диаметра 33:1 обеспечивает превосходную пластификационную способность, позволяя JWS120/33 JWS65/33 достигать производительности 400 кг/ч, экономя при этом 15-18% электроэнергии по сравнению с традиционными конструкциями с соотношением длины и диаметра 30:1.
2.2 Широкий и гибкий диапазон ширины
От 50 мм (подходит для обшивки кромок) до 800 мм (крупноформатные стеновые панели) – все на одной модульной платформе. Переключение между последующими устройствами YF300, YF400, YF600 или YF800 можно выполнить в течение 4 часов.
2.3 Превосходное качество поверхности благодаря двухступенчатой конструкции
Главный экструдер (например, JWS75/33) обеспечивает плавление и транспортировку; вторичный экструдер (JWS45/33) действует как гомогенизатор низкого давления, устраняя «рыбьи глаза» и линии сварки. Это очень важно для настенных панелей из ПВХ с глянцевой или древесной отделкой.
2.4 Стабильная возможность совместной экструзии
Идеально подходит для добавления тонкого верхнего слоя из ASA или ПВХ без дополнительного оборудования — затраты на сырье могут быть снижены до 20 % по сравнению с однослойными панелями.
Перед тем как покинуть наш завод, каждая линия проходит девятиэтапный процесс контроля качества. Ниже приводится наша фактическая процедура:
| Шаг | Тестовый предмет | Метод | Критерий приемки |
| 1 | Проверка сырья | Индекс текучести расплава (MFI) ПВХ-композита | MFI 0,5–1,2 г/10 мин при 190°C |
| 2 | Концентричность винта | Проверка биения циферблатного индикатора | ≤0,02 мм |
| 3 | Равномерность нагрева ствола | Тепловидение 5 зон | Отклонение ±1,5°C |
| 4 | Проверка выхода без нагрузки | 2 часа пробега без нагрузки | Вибрация ≤0,05 мм/с |
| 5 | Нагрузочное производственное испытание | 8-часовая непрерывная работа с реальным составом настенного картона | Стабильность выхода ≥97% |
| 6 | Точность размеров настенной плиты | Лазерный микрометр на выходе из матрицы | Допуск по ширине ±0,5 мм, по толщине ±0,1 мм. |
| 7 | Ударопрочность | Испытание на удар падающего дротика (ASTM D4226) | Никаких трещин при 2 Джоулях |
| 8 | Консистенция блеска поверхности | Блеск 60° по 10 точкам | Изменение блеска <5 единиц |
| 9 | Водопоглощение (24 часа) | Метод ISO 62 | Прибавка в весе <0,5% |
Фактический случай: Во время FAT для линии JWS100/33 JWS65/33, предназначенной для Польши, мы наблюдали колебание ширины на 0,3 мм в течение 6 часов, что значительно ниже допуска в 0,5 мм. Собственная группа контроля качества клиента подтвердила, что платы соответствуют стандарту EN 13245-2.
| Модель | JWS65/33 JWS45/33 | JWS75/33 JWS45/33 | JWS100/33 JWS65/33 | JWS120/33 JWS65/33 |
| Выход (кг/ч) | 60-90 | 100-150 | 200-300 | 300-450 |
| Модель | YF300 | YF400 | YF600 | YF800 |
| Ширина продукта (мм) | 50-300 | 300-400 | 400-600 | 600-800 |
В1: Как мне выбрать одну из четырех моделей?
О: Сопоставьте свою целевую дневную производительность и ширину настенного экрана.
Для декоративных линий или узких досок толщиной 50–300 мм → JWS65/33 JWS45/33 (60–90 кг/ч) с YF300.
Для стандартных стеновых панелей (400–600 мм) → JWS100/33 JWS65/33 (200–300 кг/ч) – самый популярный выбор во всем мире.
Для больших объемов стеновых панелей шириной 800 мм → JWS120/33 JWS65/33 (300–450 кг/ч) с YF800.
В2: Что делать, если ширина настенного экрана изменится после покупки?
О: Все последующие модели (от YF300 до YF800) взаимозаменяемы на одной основной раме. Вам нужно только заменить калибратор, съемник и резак – новый экструдер покупать не нужно.
В3: Как часто следует заменять винты?
О: Для стандартного ПВХ (добавка CaCO₃ ≤15 частей на час) срок службы биметаллических винтов составляет 8 000–10 000 часов. Реальный случай: клиенту из Саудовской Аравии, использующему 20% известняковый наполнитель, потребовалась замена через 6500 часов работы. Благодаря нашей дополнительной закалке винтов срок службы может быть продлен до 12 000 часов.
Вопрос 4: Поверхность моей настенной панели имеет периодическую шероховатость. В чем проблема?
Ответ: Вероятна деградация ПВХ или недостаточная вентиляция. Проверьте три вещи:
Температура расплава на матрице – должна быть 170-185°С (используйте инфракрасный датчик).
Вакуумное вентиляционное отверстие на вторичном экструдере JWS45/33 – убедитесь, что всасывание достигает не менее -0,06 МПа.
Состояние сетчатого пакета – заменить, если падение давления превышает 8 МПа.
Реальное устранение неполадок: клиент из Таиланда сообщил о наличии на поверхности стеновых панелей толщиной 600 мм кожи акулы. Мы обнаружили, что скорость шнека вторичного экструдера JWS65/33 была слишком высокой (25 об/мин против рекомендуемых 18 об/мин). После снижения скорости глянец улучшился на 40%.
В5: Может ли эта линия перерабатывать переработанный ПВХ?
Ответ: Да, но ограничено 30% от общего состава. Двухступенчатая конструкция (основной JWS и вторичный вторичный) обеспечивает дополнительную производительность дегазации, поэтому летучие вещества из переработанного материала эффективно удаляются. Всегда используйте плавкий фильтр (опционально, 120 меш).
В6: Могу ли я просто заменить шнек на имеющемся у меня экструдере, чтобы достичь производительности вашей серии?
О: Не рекомендуется. В нашей серии JWS используется двухступенчатая основная вторичная конфигурация (например, JWS100/33 JWS65/33) с обоими главными шнеками с соотношением длины и диаметра 33:1 и независимым узлом вторичной пластификации. Простая замена одного винта не может воспроизвести двухступенчатую вентиляцию и стабильную производительность при низком давлении. Фактические испытания показывают, что увеличение производительности обычного одношнекового шнека легко вызывает рябь или подгорание поверхности, тогда как наша двухступенчатая конструкция обеспечивает допуск по толщине ±0,1 мм даже при 200–300 кг/ч.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский