
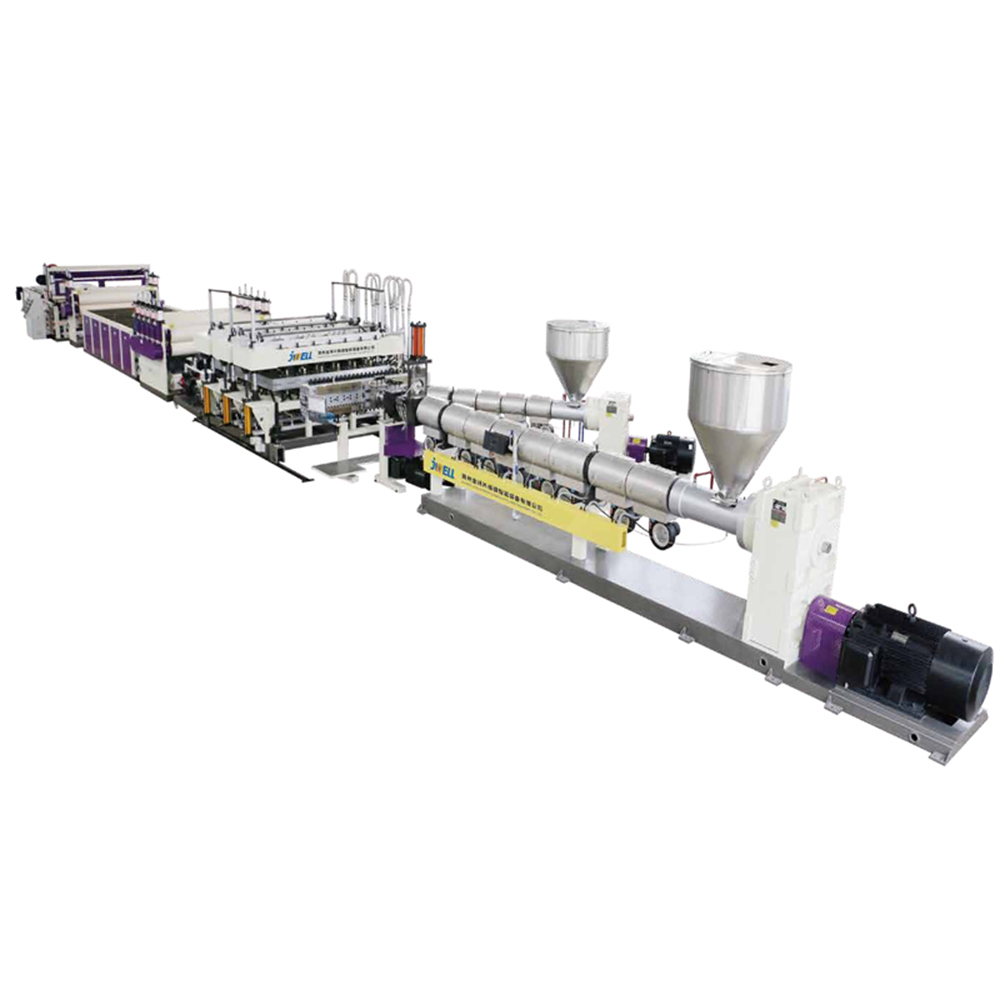
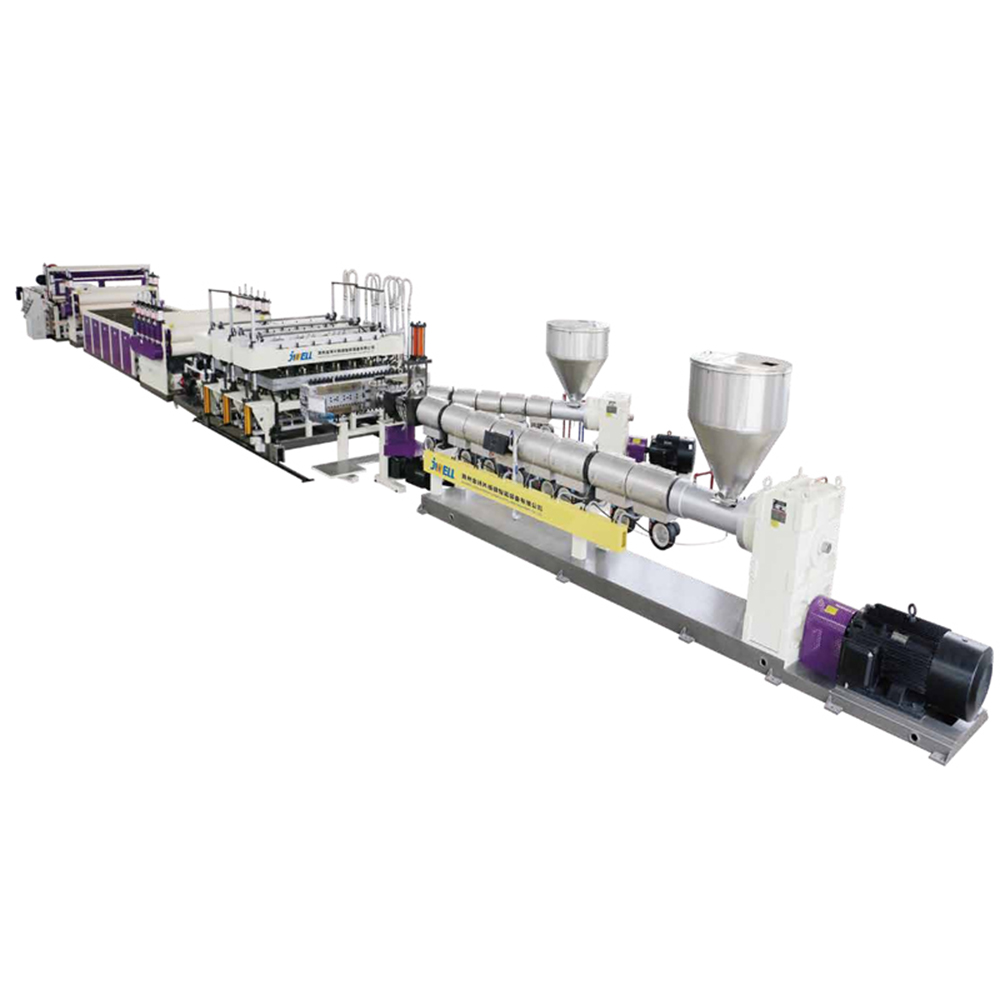
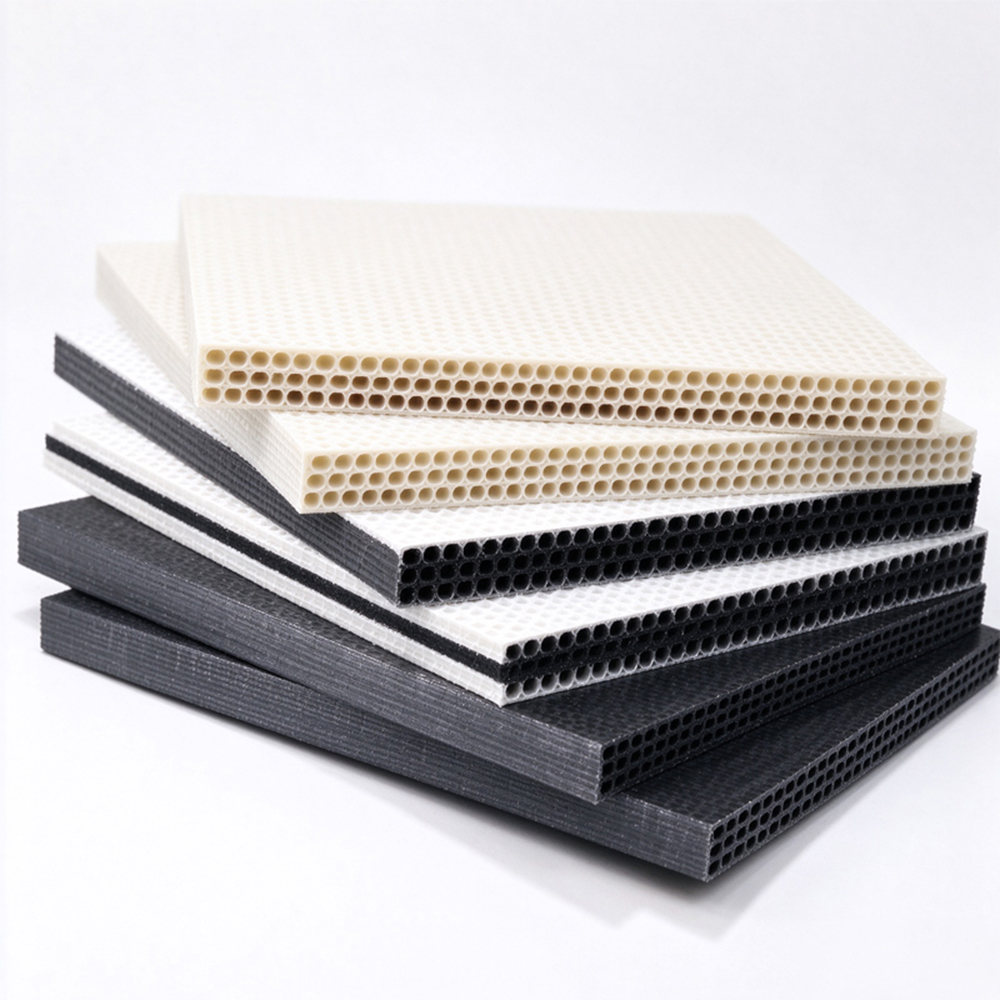
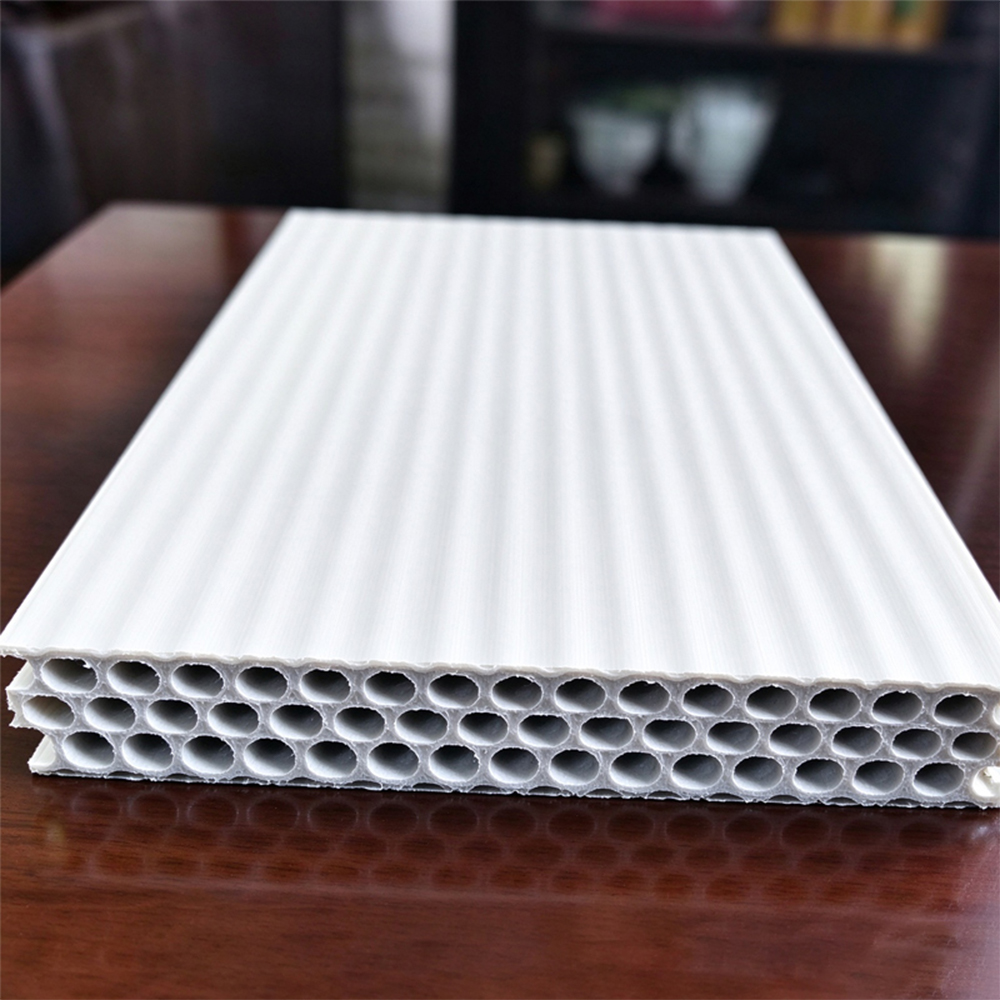
Поскольку строительная отрасль отходит от традиционной деревянной и стальной опалубки, полая строительная опалубка из полипропилена (ПП) стала легкой, прочной и экологически чистой альтернативой. Наши сдвоенные экструзионные линии – модели JWS130(80)-1320, JWS150(80)-2000 и CJWH85(80/52)-2000 – специально разработаны для производства высококачественной пустотелой опалубки, модифицированной полипропиленом, с исключительной эффективностью.
Полая опалубка из полипропилена широко используется в качестве бетонной опалубки для стен, колонн, балок, плит и облицовки туннелей. На основе параметров наших трех моделей:
Ширина продукта: 915 мм (одна полоска), 1220 мм (одна полоска) или 915 мм × 2 (двухканальный выход)
Толщина продукта: 15–17 мм – оптимальный диапазон, балансирующий жесткость и вес.
Материал: Модифицированный полипропилен компаунд (повышенная ударопрочность, устойчивость к ультрафиолетовому излучению и модуль упругости при изгибе)
Реальный пример – Большой жилой комплекс в Юго-Восточной Азии.
Подрядчик из Малайзии перешел с фанеры на пустотелую опалубку из ПП производства линии JWS150(80)-2000 (два параллельных швеллера диаметром 915 мм). Строительная бригада сократила время сборки опалубки на 40 % и повторно использовала один и тот же комплект опалубки более 65 циклов без значительного расслоения или деформации. Общая стоимость материала на квадратный метр снизилась на 32% по сравнению с фанерой.
Реальный пример: опалубка опоры моста в Южной Америке
Колумбийский производитель использовал линию CJWH85(80/52)-2000 (максимальная производительность 700 кг/ч) для поставки опалубки шириной 1220 мм для крупного проекта виадука. Высокая производительность позволила поставить 8000 м² опалубки всего за 10 дней, уложившись в сжатые сроки строительства.
Наши сдвоенные экструзионные линии разработаны для обеспечения максимальной эффективности производства и стабильного качества продукции.
| Особенность | Преимущество |
| Высокая производительность – JWS130(80)-1320: 450–500 кг/ч; JWS150(80)-2000: 550–600 кг/ч; CJWH85(80/52)-2000: 600–700 кг/ч. | Одна линия может производить достаточно опалубки за смену, чтобы покрыть этаж здания среднего размера. Модель CJWH85 обеспечивает мощность эквивалентна двум традиционным одновинтовым экструзионные линии. |
| Двухканальная конструкция – одновременное производство двух каналов диаметром 915 мм (модели JWS150 и CJWH85) | Удваивает производительность без увеличения занимаемой площади. Идеально подходит для массы производство стандартных опалубочных щитов 915 мм. |
| Гибкость широкой ширины — поддержка 915 мм, 1220 мм или двойной ширины 915 мм. | Одна линия может адаптироваться к различным требованиям проекта. Переключение между одним широким листом и двумя узкими листами листов занимает не более 2 часов. |
| Возможность совместной экструзии – JWS130/35 JWS80/35 или JWS150/35 JWS80/35 | Главный экструдер (JWS130 или JWS150) производит полая конструкция; вспомогательный JWS80 соэкструдирует гладкую, Устойчивый к УФ-излучению верхний слой – исключает этапы вторичного нанесения покрытия. |
| Совместимость с модифицированным материалом ПП | Наши винты и цилиндры закалены для усиления ПП (наполненный тальком или карбонатом кальция). Отчет клиентов потеря толщины менее 2% после 50 циклов повторного использования. |
Реальный пример: экономия средств в Китае
Производитель опалубки в провинции Чжэцзян заменил три старые одношнековые линии на одну двухшнековую экструзионную линию JWS150(80)-2000. Энергопотребление на тонну снизилось на 28%, затраты на оплату труда снизились на 60% (только один оператор вместо трех). Однородность продукта (допуск по толщине ≤ ±0,3 мм) значительно снизила количество жалоб клиентов.
Мы внедряем четырехступенчатую систему качества, охватывающую сырье, поточное производство, окончательные механические испытания и долгосрочную надежность.
Этап 1 – Проверка сырья
Индекс текучести расплава модифицированного полипропиленом соединения (MFI): контролируется на уровне 2,5–4,0 г/10 мин (230°C/2,16 кг) для обеспечения стабильного формирования полого профиля.
Содержание талька или карбоната кальция: проверяется тестом на остаток золы (обычно 15–25%) для обеспечения оптимальной жесткости.
Этап 2 – Поточный мониторинг
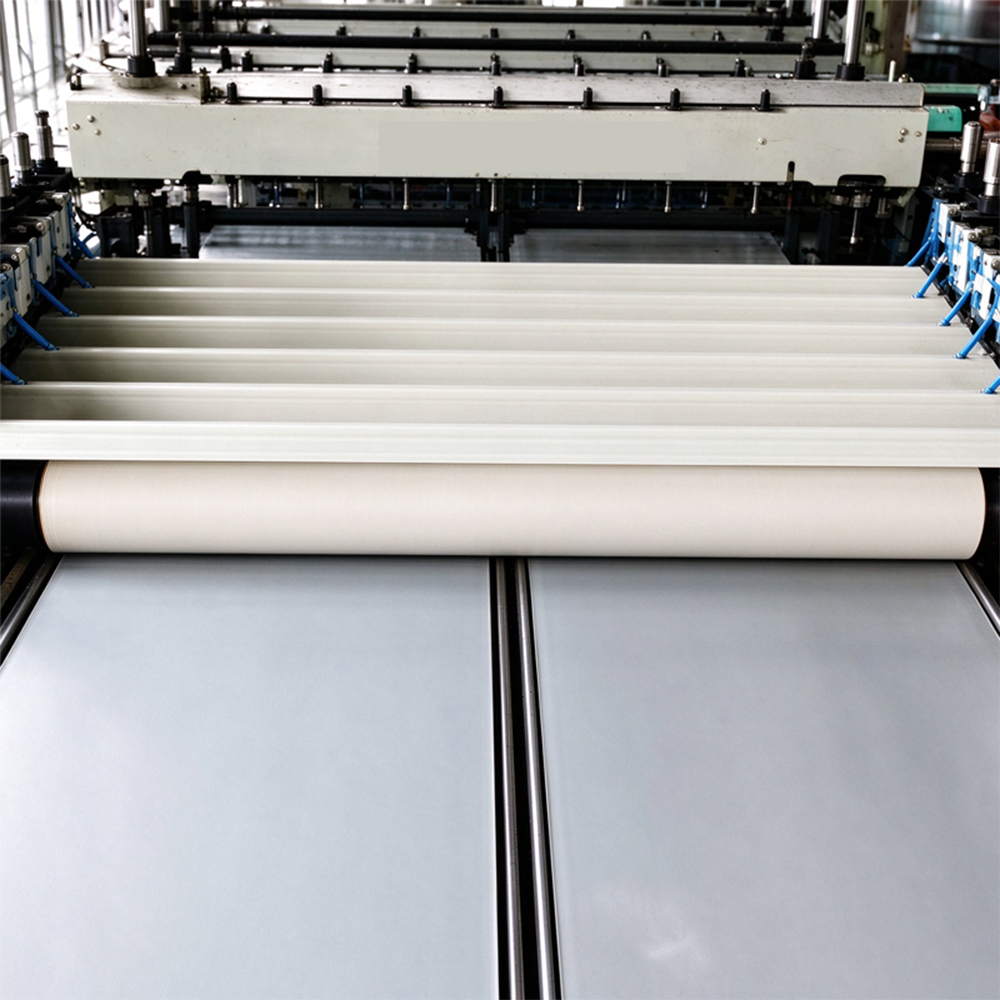
Ультразвуковой толщиномер, установленный после вакуумного калибровочного резервуара, сканирует каждые 500 мм длины листа. Автоматически отбраковывается, если отклонение превышает ±0,2 мм от заданного значения 15–17 мм.
Инфракрасная камера проверяет однородность температуры поверхности по ширине 915 мм или 1220 мм, предотвращая остаточное напряжение, вызывающее коробление.
Контроль ширины в режиме реального времени с помощью лазерного датчика края – обеспечивает конечную ширину в пределах ± 1,0 мм.
Этап 3 – Механические и физические испытания (за партию)
Ударная вязкость (с надрезом по Изоду): минимум 6 кДж/м² при 23°C – необходима для выдерживания многократной заливки бетона и ударов молотком.
Модуль упругости при изгибе: ≥ 950 МПа (ASTM D790) – гарантирует отсутствие провисания под давлением влажного бетона (обычно 50–60 кН/м²).
Испытание на коробление: образец размером 1000×500 мм нагревается при температуре 80°C в течение 2 часов – коробление ≤ 2 мм/м.
Водопоглощение: ≤ 0,1% после 24 часов погружения – обеспечивает легкую очистку и отсутствие увеличения веса.
Этап 4 – Долгосрочная надежность (подтверждено реальными примерами)
Моделирование циклических испытаний: сторонняя лаборатория провела 80 циклов заливки бетона на опалубке, изготовленной JWS150(80)-2000. Средняя толщина уменьшилась всего на 0,5 мм (с 16 мм до 15,5 мм), что намного лучше отраслевого стандарта (потеря 1,5 мм).
УФ-старение (тест QUV 500 часов): сохраняет 90% прочности на изгиб – подходит для хранения на открытом воздухе на строительных площадках.
Реальный пример – соответствие ISO
Тайский завод, использующий линию CJWH85(80/52)-2000, после нашего совместного аудита получил сертификат ISO 9001:2025. После внедрения рекомендованной нами онлайн-системы ультразвукового мониторинга уровень дефектов снизился с 4,2% до 0,7% за 3 месяца.
| Модель | ДЖВС130(80)-1320 | ДЖВС150(80)-2000 | CJWH85(80/52)-2000 |
| Материал | модифицированный материал | модифицированный материал | модифицированный материал |
| Ширина изделия | 915/1220 мм | 915 мм*2 | 915 мм*2 |
| Толщина изделия | 15–17 мм | 15–17 мм | 15–17 мм |
| Спецификация экструдера | JWS130/35 JWS80/35 | JWS150/35 JWS80/35 | CJWH85 CJWH52 JWS80 |
| Емкость (Макс.) | 450 ~ 500 кг/ч | 550 ~ 600 кг/ч | 600 ~ 700 кг/ч |
В1: Какова фактическая непрерывная производительность, а не только максимальное значение?
Для JWS130(80)-1320: 420–470 кг/ч при толщине 16 мм и ширине 915 мм.
Для JWS150(80)-2000: 520–580 кг/ч (два канала диаметром 915 мм работают одновременно).
Для CJWH85(80/52)-2000: 630–680 кг/ч с 20% переработанного материала.
Реальный случай: клиент из Вьетнама зарегистрировал производительность 645 кг/ч непрерывно в течение 12 часов, используя компаунд, модифицированный 100% первичным полипропиленом.
В2: Могу ли я производить продукцию толщиной 15 и 17 мм на одной линии?
Да. Просто замените зазор кромки матрицы и комплект калибратора – это займет 45–60 минут. Конструкция шнека экструдера (L/D 35:1) обеспечивает превосходную однородность расплава при обеих толщинах.
Вопрос 3: Какую площадь занимает двойная экструзионная линия?
Полная линия (резак для вакуумного резервуара с охлаждающей ванной экструдера) требует примерно 28 м (длина) × 4 м (ширина). Двухканальные модели (JWS150 и CJWH85) занимают ту же площадь, что и одноканальные модели: двойной выход обеспечивается более широкой матрицей (1800 мм), которая разделяется после калибровки.
Вопрос 4: Каково типичное энергопотребление?
JWS130(80)-1320: Установленная мощность ~210 кВт, фактическое потребление ~165 кВтч/тонна.
JWS150(80)-2000: Установленная мощность ~270 кВт, ~155 кВтч/тонна (более эффективная за счет более высокой мощности).
CJWH85(80/52)-2000: Установленная мощность ~310 кВт, ~140 кВтч/тонна.
В5: Как часто требуется замена шнека и цилиндра при обработке ПП, модифицированного 20% тальком?
При биметаллических цилиндрах и азотированных закаленных винтах (HRC 55–60) типовой срок службы составляет 12 000–15 000 часов работы. Клиент из Индонезии переработал 8500 тонн ПП с 25% тальком в течение 4 лет, прежде чем заменить шнек. Мы рекомендуем проверять гильзу ствола каждые 4000 часов.
В6: Можно ли использовать переработанный полипропилен (постпромышленный или постпотребительский)?
Да, но смешивайте с модифицированным компаундом из чистого полипропилена в концентрации 30–40 % для сохранения ударной вязкости. Экструдеры серии JWS оснащены специальной вентиляционной секцией для удаления летучих веществ из переработанных материалов. Бразильский переработчик использует 50% PCR (полипропилен, переработанный после потребления) на линии JWS150(80)-2000 – они достигают производительности 530 кг/ч и продают опалубку для недорогих опалубок для жилья.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский