
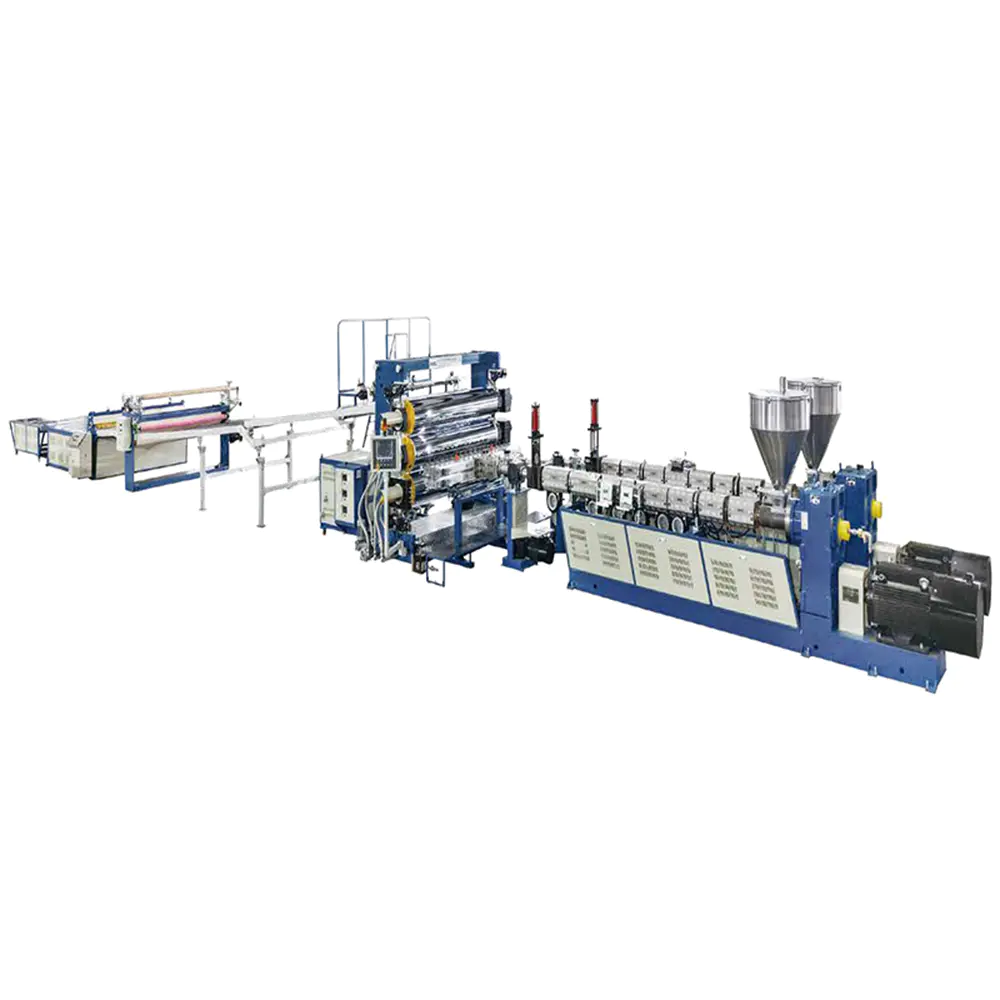
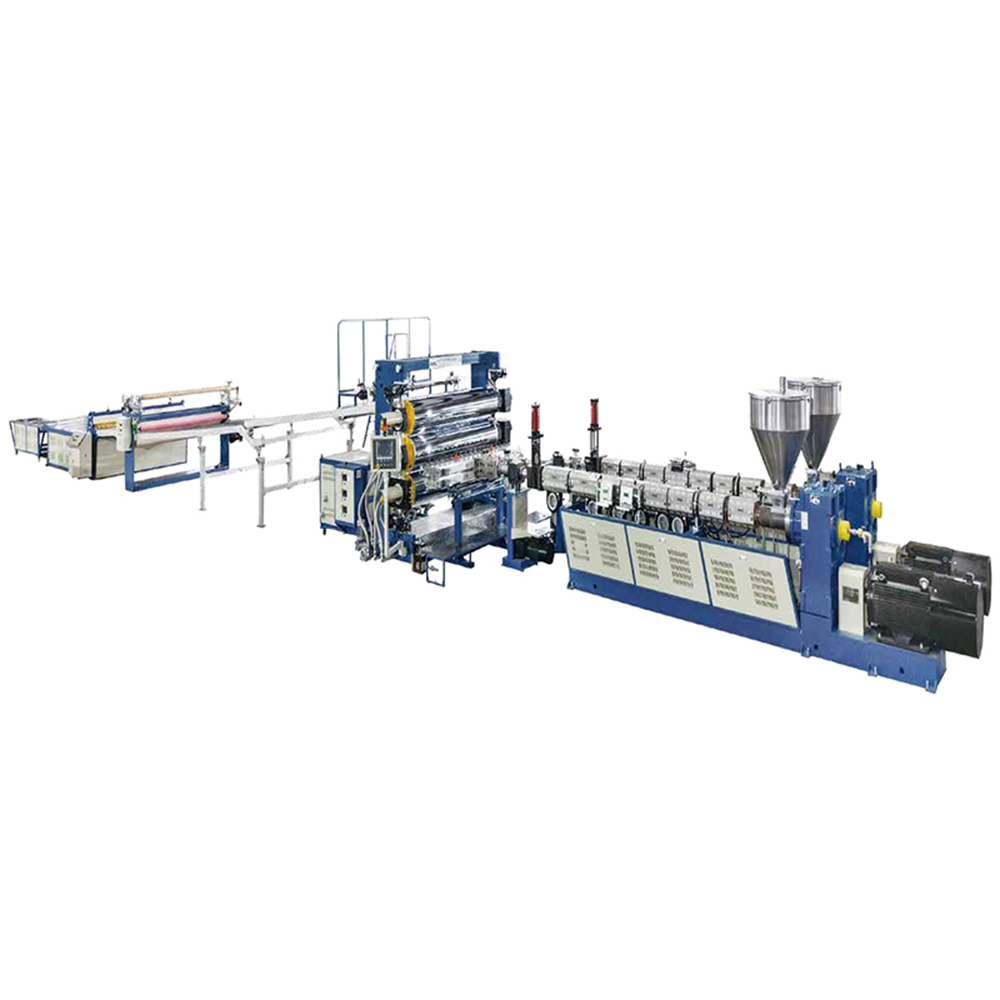
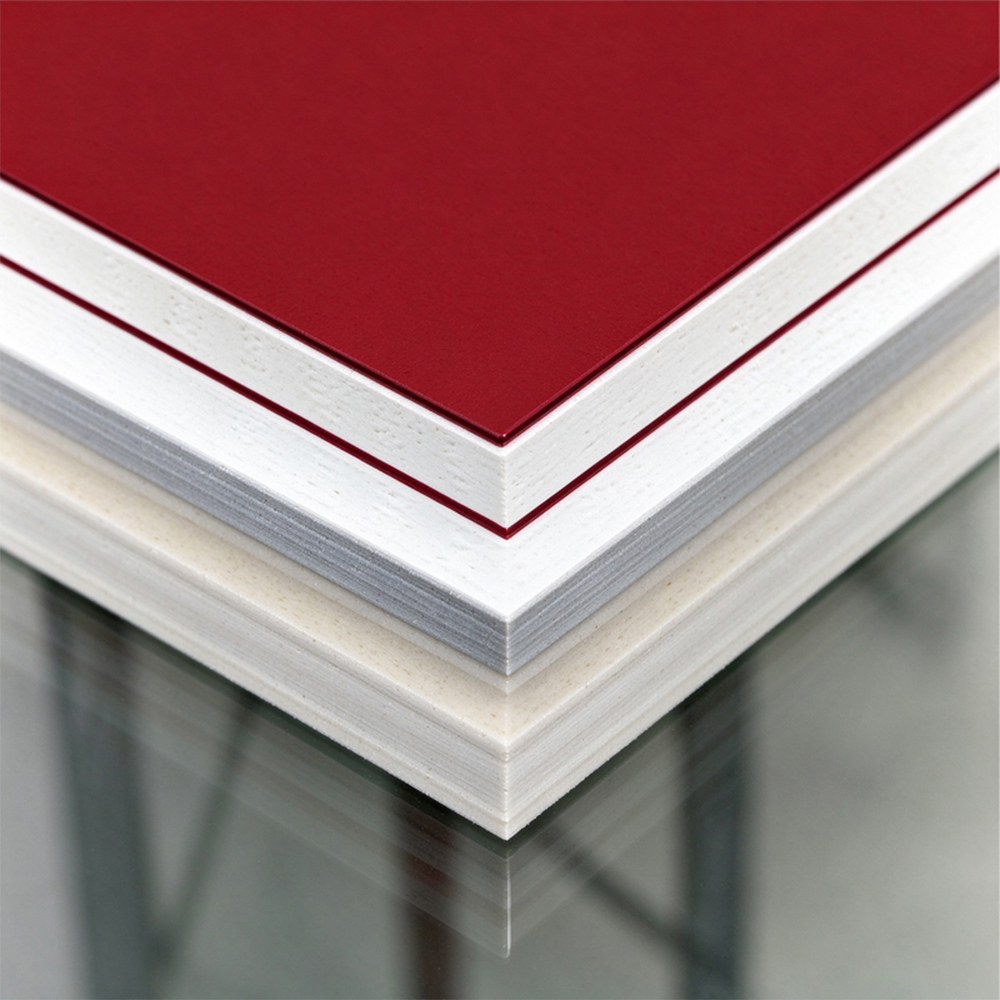
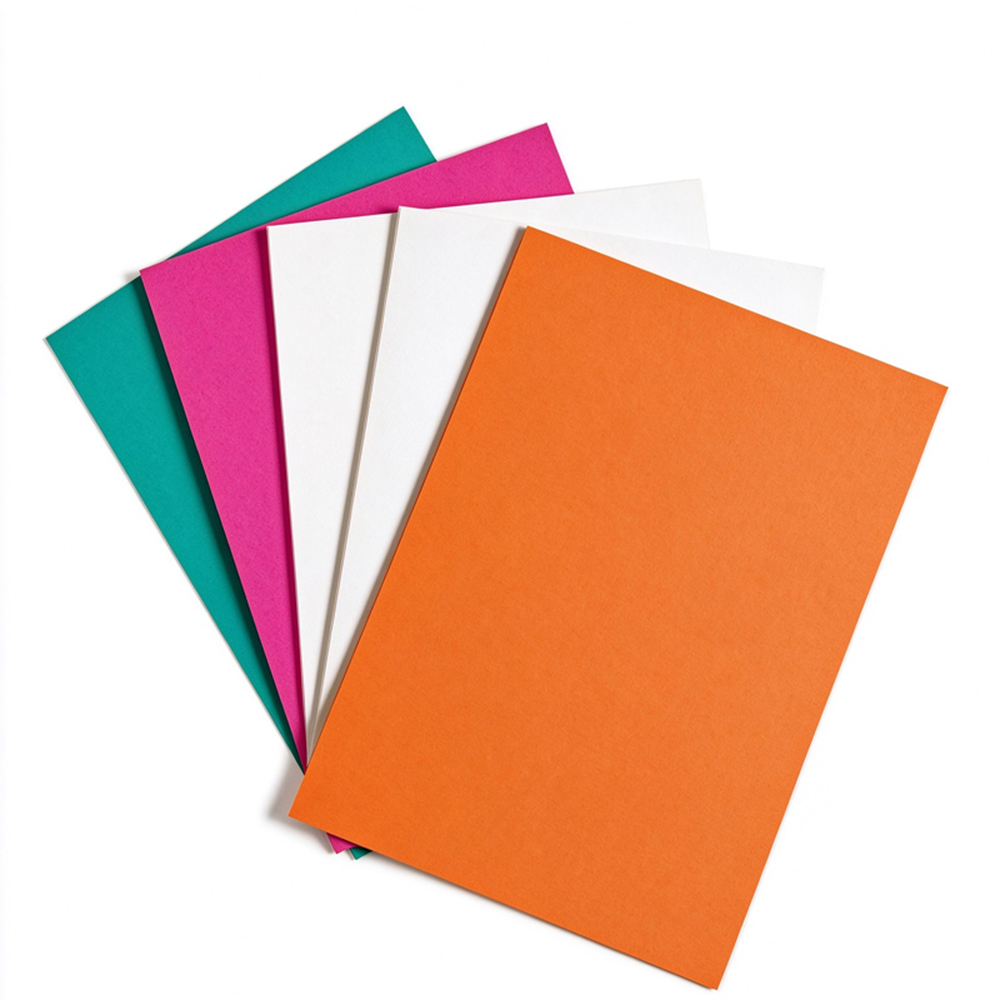
Линия по производству плит из сверхкритического CO₂ из ПП/ПЭ использует технологию вспенивания сверхкритического диоксида углерода, подходящую для производства листовых материалов из ПП/ПЭ. Три модели (JWS150, JWS130 и JWS120) имеют ширину 1500 мм, 1220 мм и 1000 мм соответственно, с регулируемой толщиной от 1 до 20 мм и часовой производительностью от 200 до 450 кг. Вспененные изделия имеют низкую плотность и не содержат химических остатков, что делает их широко используемыми в салонах автомобилей, упаковке пищевых продуктов и изоляции зданий.
Автомобильные Интерьеры – Легкий лист вспененного полипропилена для дверных панелей и обивки багажника (модель JWS130, ширина 1220 мм, толщина 3 мм, снижение веса на 30 % по сравнению с цельным листом).
Пищевая упаковка – Лотки из пенополиэтилена для мяса и фруктов (модель JWS120, ширина 1000 мм, толщина 2 мм, высокая чистота, отсутствие химических остатков).
Строительная изоляция – Вспененные полипропиленовые плиты толщиной 15–20 мм для систем напольного отопления (модель JWS150, ширина 1500 мм, постоянная производительность 430 кг/ч).
Спортивные товары – Ударопоглощающий слой полиэтиленовой пены в ковриках для йоги и подкладках шлемов.
CO₂ Сверхкритическая технология
В отличие от традиционных химических пенообразователей, которые могут оставлять вредные остатки, наша производственная линия впрыскивает CO₂ под высоким давлением в сверхкритическом состоянии в расплав ПП/ПЭ. Результат: однородная структура пены с закрытыми порами и нулевым выбросом летучих органических соединений.
Широкий диапазон толщины и ширины
Каждая модель поддерживает толщину 1–5 мм и 5–20 мм путем простого изменения настроек зазора матрицы и секции охлаждения. Например, клиент в Таиланде может переключиться с производства листов полиэтилена толщиной 2 мм (для упаковки) на листы полипропилена толщиной 18 мм (для изоляции) на одной и той же линии JWS130 в течение 90 минут.
Высокая стабильность производства
JWS150: 400–450 кг/ч – идеально подходит для крупных заводов по производству изоляционных плит.
JWS130: 300–350 кг/ч – наиболее популярен среди средних предприятий автомобильной и упаковочной промышленности.
JWS120: 200–250 кг/ч – идеально подходит для начинающих производителей пенопластовых листов.
Энергосбережение и сокращение расхода материалов
По сравнению с цельными листами вспенивание CO₂ снижает плотность на 40–60%. Например, лист ПП шириной 1500 мм и толщиной 10 мм весит всего 6,2 кг/м² (сплошной лист весит 12 кг/м²). Это снижает транспортные расходы и расход сырья.
Чтобы гарантировать, что каждый лист пенопласта соответствует международным стандартам, мы соблюдаем строгий 6-этапный процесс контроля качества:
Шаг 1 – Проверка сырья и чистоты CO₂
Проверка индекса текучести расплава (MFI) ПП/ПЭ на месте (рекомендуемый MFI: 2–8 г/10 мин).
Чистота CO₂ ≥ 99,9% во избежание загрязнения.
Шаг 2 – Онлайн-мониторинг толщины и ширины
Лазерные датчики на тянущем ролике сканируют лист каждые 500 мм.
Допуски: ±0,15 мм для листов толщиной 1–5 мм; ±0,3 мм для листов толщиной 5–20 мм.
Шаг 3 – Проверка плотности и клеточной структуры
Отбор проб из партии → измерение методом вытеснения воды (ASTM D792).
Целевой диапазон плотности: 150–450 кг/м³, в зависимости от применения.
Микроскопический контроль на однородность размера клеток (50–200 микрон, отсутствие коллапса).
Шаг 4 – Проверка механических характеристик
Прочность на разрыв (ISO 527) – ≥1,2 МПа для пенополипропилена плотностью 300 кг/м³.
Набор сжатия (ASTM D3575) – восстановление ≥90% через 24 часа при сжатии 50%.
Прочность на отслаивание ламинированных листов (если применимо).
Шаг 5 – Испытание на термостойкость и химическую стойкость
Испытание на температурную деформацию при нагревании: лист пенополипропилена не дает усадки через 1 час при температуре 120°C.
Химическая стойкость: отсутствие набухания после 24-часового погружения в масло или кислотный раствор.
Шаг 6 – Окончательная проверка рулона
Никаких видимых пузырей, трещин и неровных краев.
Перед отправкой проверьте длину рулона, внутренний диаметр сердцевины и упаковку.
Фактический случай: Польский покупатель изоляционного материала отказался от листов пенопласта конкурента из-за неравномерной плотности (отклонение ±18%). Наша линия JWS150 прошла проверку после демонстрации онлайн-контроля плотности (точность ±3%) с помощью контура обратной связи по давлению CO₂.
| Модель | ДЖВС150/КДЖВХ95 | ДЖВС130/КДЖВХ85 | ДЖВС120/КДЖВХ75 |
| Ширина | 1500 мм | 1220 мм | 1000 мм |
| Толщина | 1–5 / 5–20 мм | 1–5 / 5–20 мм | 1–5 / 5–20 мм |
| Емкость | 400–450 кг/ч | 300–350 кг/ч | 200–250 кг/ч |
В1: Можете ли вы производить листы пенопласта ПП и ПЭ на одной производственной линии?
А: Да. Конструкция шнека и геометрия матрицы поддерживают оба полимера. Для ПП (температура плавления ~165°С) температуру ствола необходимо повысить примерно на 20°С по сравнению с ПЭ. При правильных процедурах продувки переключение занимает около 2 часов.
Вопрос 2: Какова минимальная толщина пенопласта при ширине 1500 мм?
Ответ: На машине JWS150 мы постоянно производим листы полипропиленового пенопласта толщиной 1,2 мм для заказов на одноразовые подносы для пищевых продуктов. Ниже 1,0 мм однородность ширины снижается. Для ультратонких листов (<1 мм) мы рекомендуем матрицу меньшего размера (<1000 мм).
Вопрос 3. Как контролировать размер ячеек и избегать образования больших пустот?
A: Три ключевых параметра:
Давление закачки CO₂ (15–25 МПа, для достижения сверхкритического состояния).
Температура плавления (170–190°С для ПП, 140–160°С для ПЭ).
Температура охлаждающего вала (60–80°С).
Наша система ПЛК автоматически регулирует эти параметры на основе обратной связи по толщине в реальном времени.
В4: Каков расход энергии на кг?
О: Примерно 0,45–0,55 кВтч/кг для JWS120 и 0,4–0,5 кВтч/кг для JWS150 из-за лучшего теплового КПД за счет эффекта масштаба.
В5: Сколько времени занимает изменение толщины (например, с 2 мм на 15 мм)?
Ответ: Обычно в течение 90 минут. Просто отрегулируйте отверстие матрицы, зазор охлаждающих валков и давление впрыска CO₂ — одно и то же оборудование может переключаться между диапазонами 1–5 мм и 5–20 мм без замены винта.
Вопрос 6: Будет ли утечка CO₂ или представлять угрозу безопасности во время производства?
О: Оборудование оснащено стандартными датчиками обнаружения утечек и автоматическими клапанами сброса давления. Когда концентрация CO₂ превышает предел, срабатывает звуковой/визуальный сигнал тревоги и подача газа прекращается. Пока операторы проходят обучение по регулярному осмотру соединений труб, в цеху не требуются дополнительные взрывозащищенные устройства.
В7: Может ли одна и та же машина производить плиты из ПП и ПЭ? Менять проблематично?
А: Да. ПП и ПЭ имеют один и тот же винт и матрицу; разница заключается в температуре нагрева (ПП примерно на 20°C выше) и настройках охлаждающего вала. После тщательной очистки ствола и замены материалов стабильное производство пенопласта из другого материала может быть достигнуто примерно за 2 часа.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский