
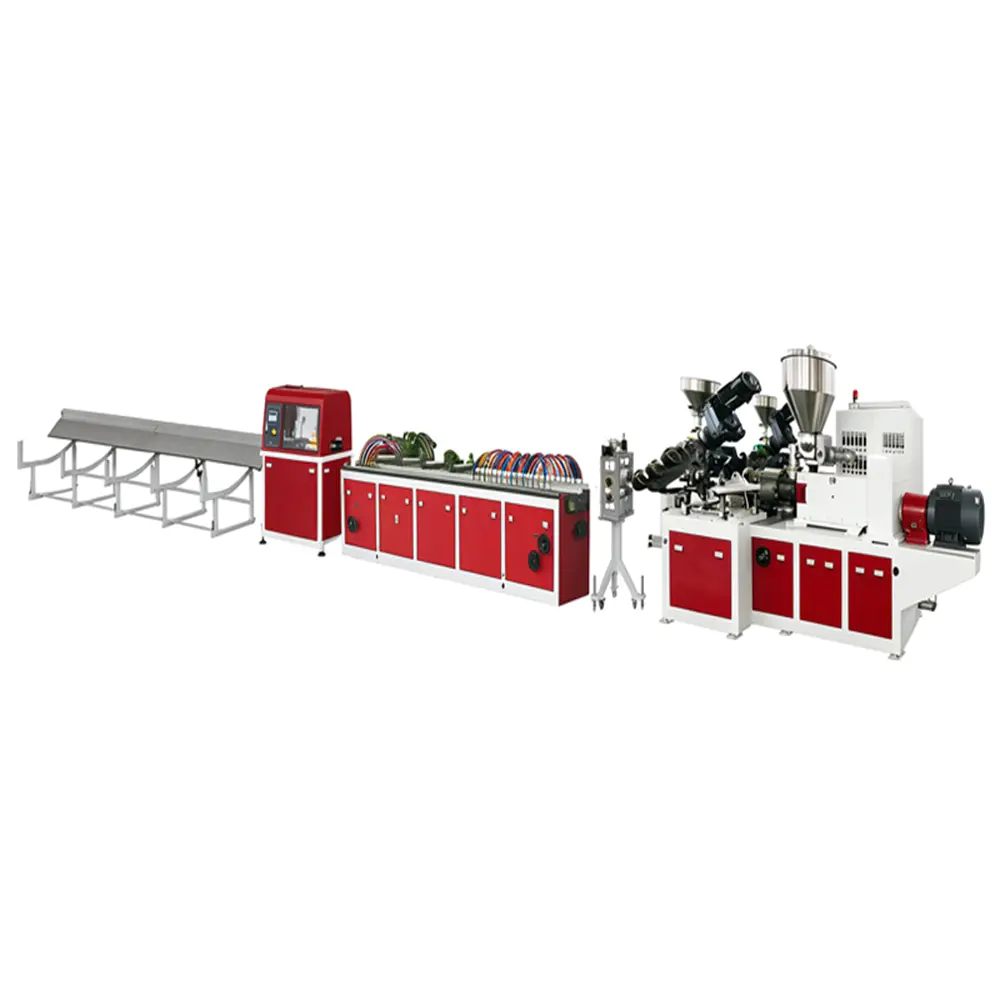
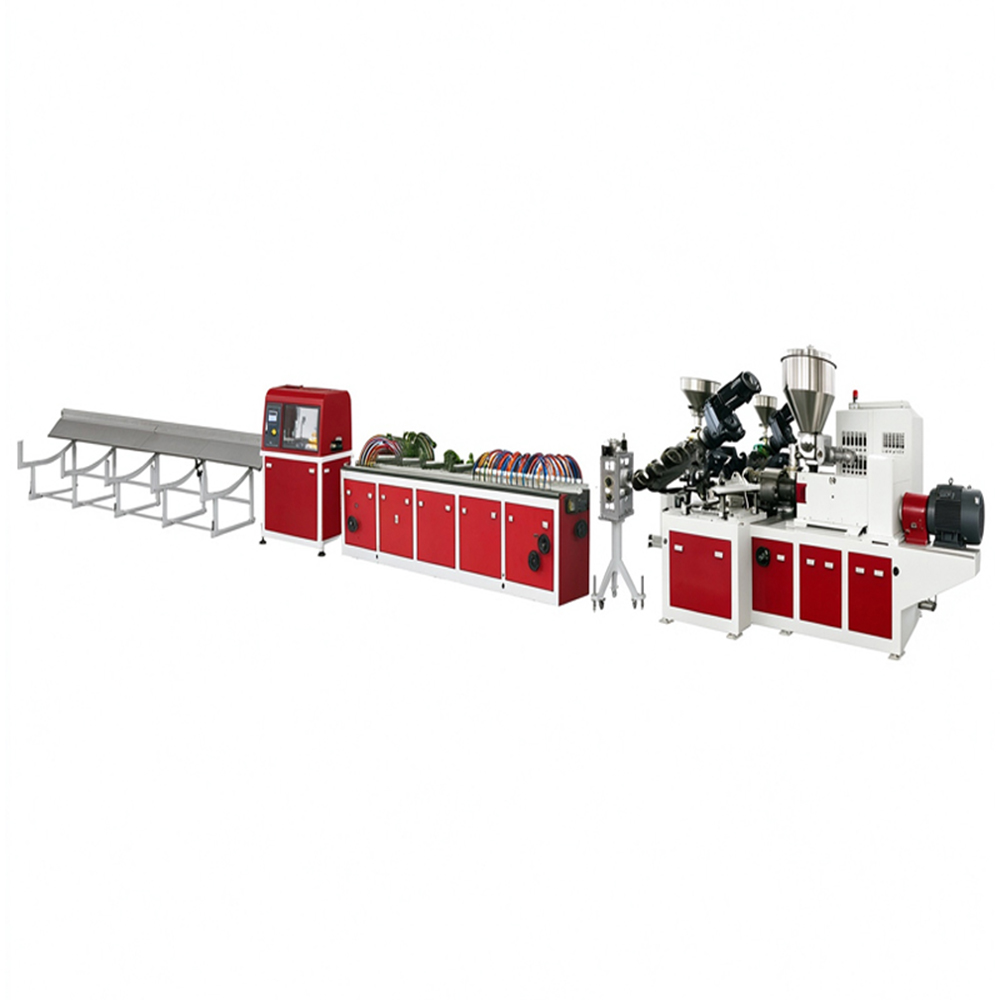
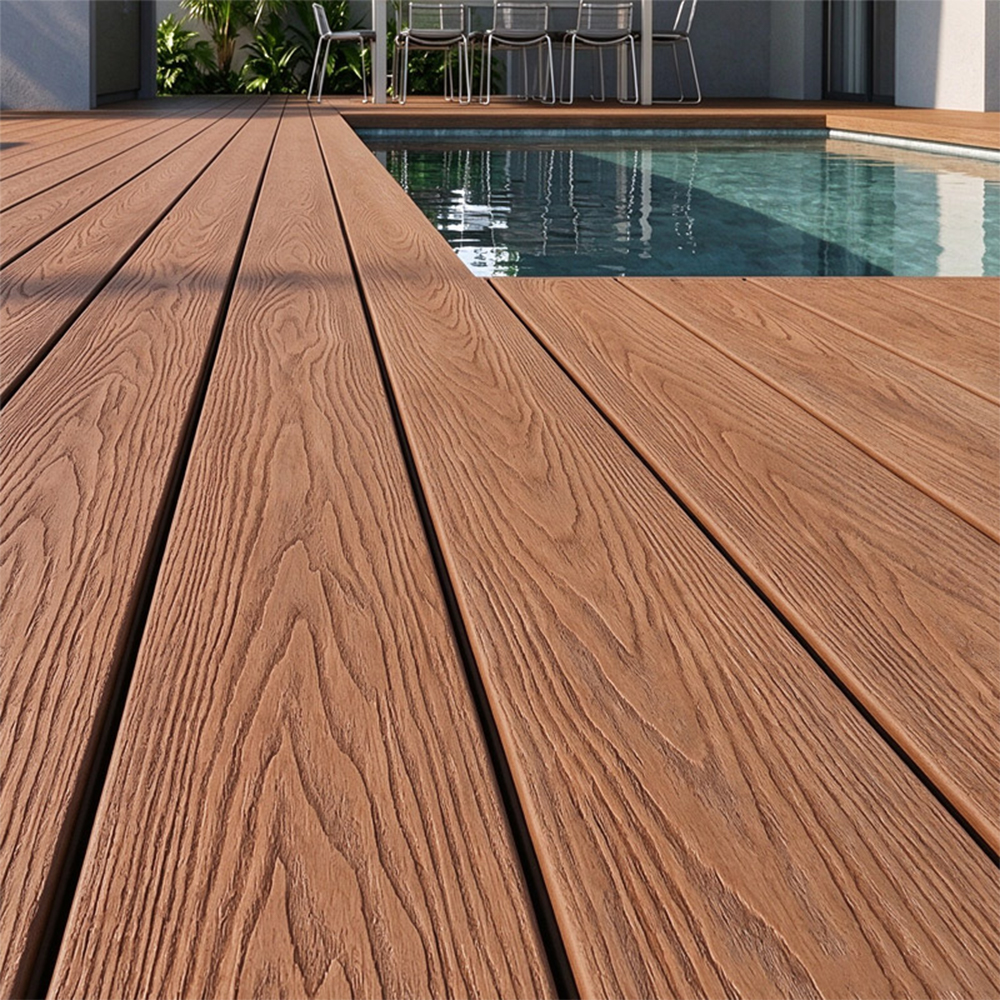
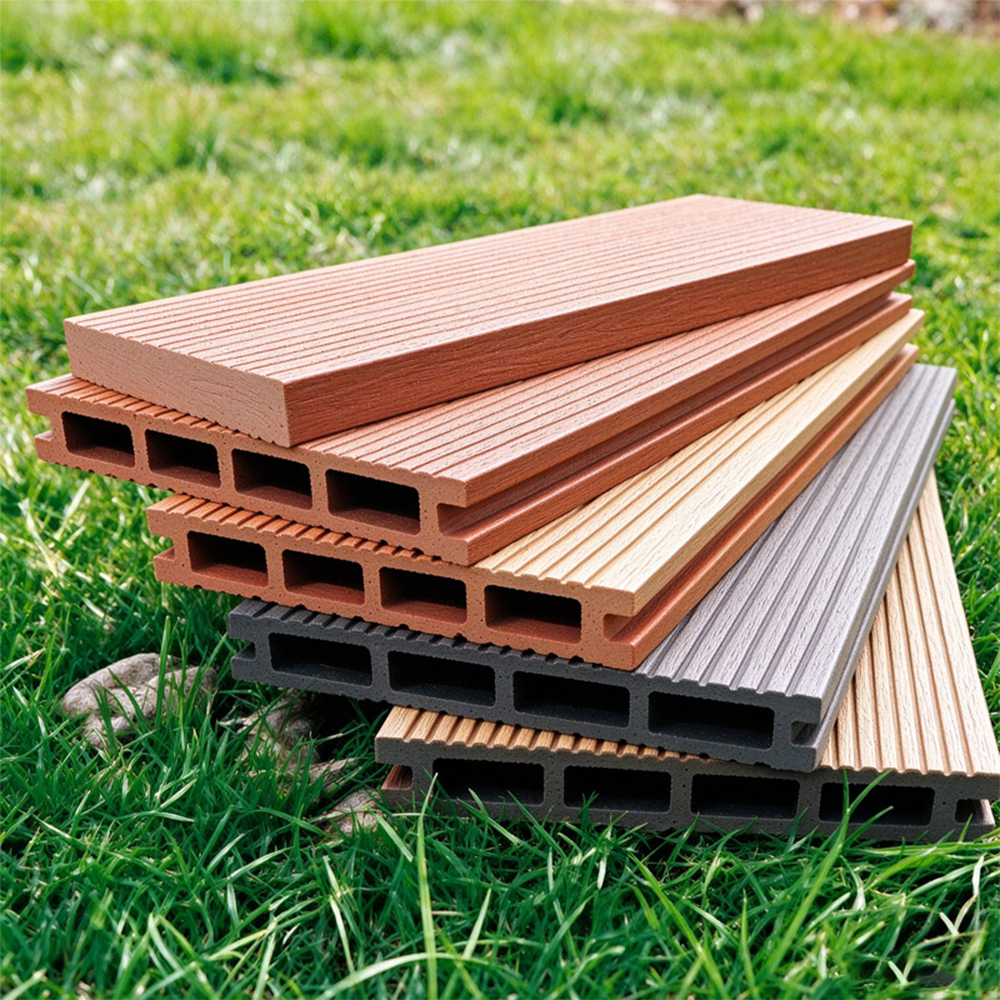
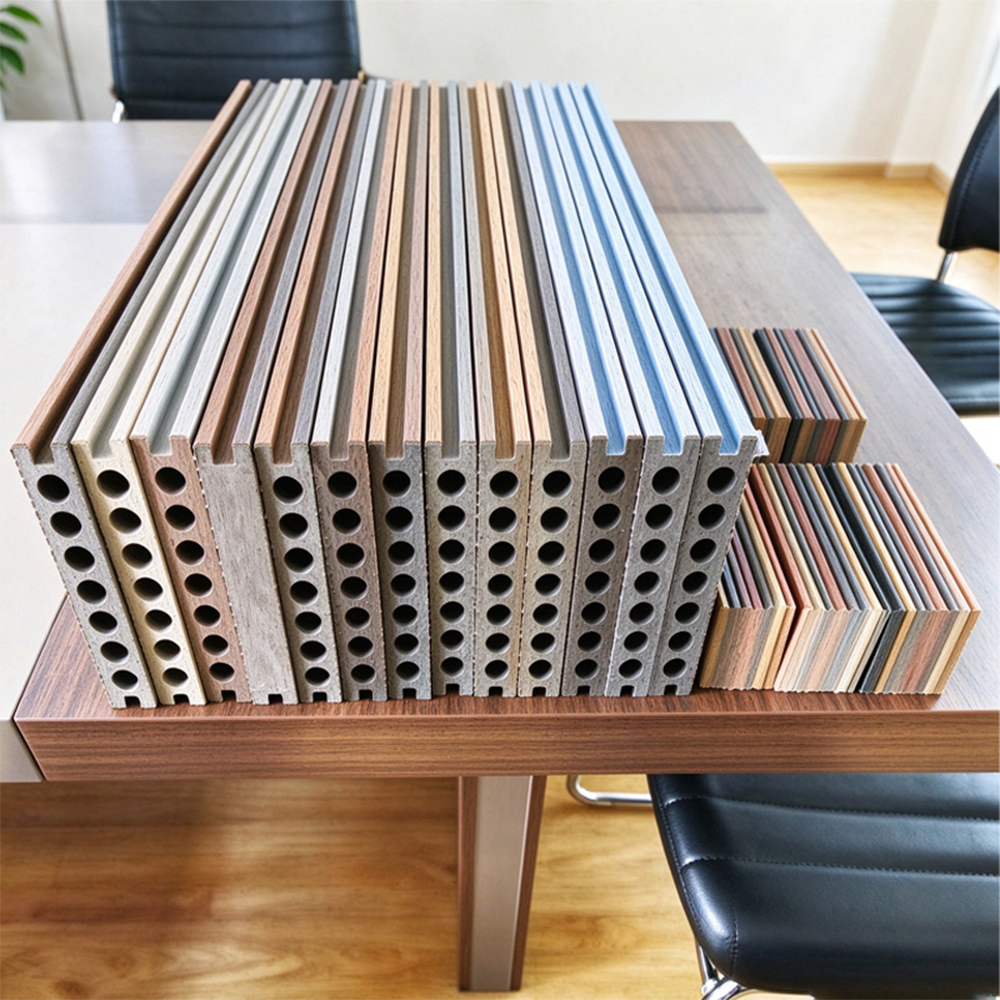
Линии по производству напольных покрытий из древесно-пластикового композита (ДПК) из ПЭ и ПП предназначены для производителей, стремящихся к стабильной производительности, энергоэффективности и долговечному качеству продукции. Наши конические двухшнековые экструдеры серии SJZ – модели SJZ65, SJZ72 и SJZ80 – оптимизированы для древесно-пластиковых профилей, предлагают точную геометрию шнеков и мощные системы привода.
Эта серия производственных линий широко используется для производства:
Наружные настилы и полы из ДПК (полые или сплошные профили)
Внутренняя водостойкая напольная плитка из ПЭ/ПП ДПК
Соэкструдированные плиты ДПК с защитными слоями (например, слоями, устойчивыми к ультрафиолетовому излучению или царапинам)
Автомобильные внутренние профили (с использованием натуральных ПП-волокон)
Реальный случай: Производитель напольных покрытий во Вьетнаме установил производственную линию SJZ80 для производства пустотелого настила размером 140×25 мм. При скорости шнека 18–38 об/мин и мощности главного двигателя 55 кВт была достигнута стабильная производительность 380 кг/ч (близка к максимальной 400 кг/ч) при работе 22 часа в день в течение шести месяцев без проблем с износом шнека. Конечный продукт прошел сертификацию ASTM D7032 для наружных настилов.
| Модель | Винт (мм) | Мощность двигателя (кВт) | Производительность (кг/ч) |
| SJZ65 | 65/132 | 37 | 150–180 |
| SJZ72 | 72/152 | 45 | 220–300 |
| SJZ80 | 80/162 | 55 | 260–400 |
Высокий крутящий момент и низкий сдвиг
Коническая двухшнековая конструкция увеличивает площадь поверхности в зоне сжатия. Например, SJZ72 оснащен двигателем мощностью 45 кВт с удельным крутящим моментом >12 Нм/см³, что позволяет увеличить содержание наполнителя до 60% (древесная мука/мука из рисовой шелухи) без разрушения полимерной цепи.
Широкий диапазон выходной мощности для каждой модели
SJZ80 может работать с производительностью от 260 кг/ч (переработка ПП с высоким содержанием MFI, 50 % древесной муки) до 400 кг/ч (ПЭ, 40 % карбоната кальция). Такая гибкость позволяет использовать одну производственную линию для производства нескольких рецептур.
Энергоэффективность
Измеренное энергопотребление SJZ65: 28–32 кВтч на тонну напольного профиля ДПК, что на 15 % ниже, чем у параллельных двухшнековых экструдеров аналогичной мощности.
Стабильная система охлаждения винтов
Встроенное охлаждение сердечника шнека предотвращает возгорание материала в зоне сжатия, что критично для древесно-пластиковых композитов, поскольку перегрев приводит к появлению черных полос.
Каждая экструзионная линия перед поставкой проходит 5-этапный протокол контроля качества:
Этап 1 – Проверка компонентов
Твердость шнека и ствола ≥62 HRC, глубина азотированного слоя 0,5–0,7 мм.
Тест зоны нагрева/охлаждения: отклонение температуры ≤±1,5°C после 30 минут стабилизации.
Этап 2 – Испытание на холостом ходу
Запустите экструдер без материала на 4 часа. Монитор:
Колебания тока главного двигателя <5%
Повышение температуры трансмиссионного масла ≤25°C
Радиальное биение кончика винта ≤0,03 мм
Этап 3 – Пробный запуск производства с рецептурой WPC
Типичный состав: ПЭ/ПП (35 %), древесная мука (50 %), связующий агент (3 %), смазка (2 %), карбонат кальция (10 %). Мы измеряем:
Температура плавления (заданное значение 165–185°C для ПЭ, 190–210°C для ПП) – чрезмерное отклонение вызывает тревогу.
Стабильность выходного сигнала – взвешивание пяти последовательных 1-минутных образцов; коэффициент вариации ≤3%.
Линейное давление (нормальный диапазон 12–18 МПа) – падение давления указывает на износ винта или плохую пластификацию.
Этап 4 – Тестирование конечного продукта (образцы напольного покрытия)
Точность размеров – допуск по ширине ±0,3 мм, допуск по толщине ±0,2 мм.
Прочность на изгиб ≥25 МПа (ASTM D790).
Водопоглощение (24-часовое погружение) для PE-WPC ≤1,5%.
Испытание в кипящей воде (2 часа при 100°C) – отсутствие вздутий и расслаивания.
Этап 5 – Проверка непрерывной работы
Запустите SJZ72 непрерывно в течение 48 часов со скоростью 260 кг/ч. Запись:
Потребление энергии на единицу (кВтч/кг)
Равномерность температуры в 5 зонах нагрева.
Эффективность вакуумной дегазации (удаление влаги древесной муки)
Реальный случай: Во время контроля линии SJZ80, направлявшейся в Польшу, 48-часовой тест выявил колебания температуры на 4°C в зоне 4. Мы заменили неисправное твердотельное реле и провели повторное тестирование – после ремонта во всех зонах сохранялись колебания в пределах ±0,8°C. Клиент получил полные протоколы испытаний и видео.
| Модель | мм | Мощность главного двигателя (кВт) | Производительность (кг/ч) |
| SJZ65 | 65/132 | 37 | 150-180 |
| SJZ72 | 72/152 | 45 | 220-300 |
| SJZ80 | 80/162 | 55 | 260-400 |
Вопрос 1: Какую модель следует выбрать, если в рецептуре ПП используется 50 % древесной муки и заданная производительность 300 кг/ч?
О: SJZ72 (макс. 300 кг/ч) будет работать на полную мощность без запаса на износ винтов. Мы рекомендуем SJZ80 (производительность 260–400 кг/ч). Работа со скоростью 300 кг/ч означает нагрузку 75 % – более длительный срок службы шнеков, более низкую температуру расплава и стабильное давление. Пример: производитель напольных покрытий в Турции перешел с SJZ72 на SJZ80 и удвоил срок службы винтов с 12 до 24 месяцев.
В2: При обработке ДПК как часто следует заменять шнек и цилиндр?
О: При хорошей смазке (внешняя смазка каждые 500 часов) и правильном охлаждении типичный срок службы SJZ65 составляет 18–24 месяца, а SJZ80 — 24–30 месяцев при обработке абразивной древесной муки. Если крупность древесной муки >60 меш, рекомендуется использовать защитное покрытие (карбид хрома или вольфрама).
В3: Может ли одна и та же производственная линия обрабатывать как полиэтилен, так и полипропилен?
О: Да, но необходимо отрегулировать температурный профиль и винтовую вентиляцию. PE-WPC работает при температуре 165–185°C, PP-WPC — при 190–210°C. Серия SJZ оснащена быстросменными вакуумными портами (20 минут на очистку). Немецкий клиент использует одну и ту же линию SJZ72 для производства полиэтиленового настила летом и полипропиленовых автомобильных профилей зимой.
В4: Что вызывает шероховатую поверхность или «апельсиновую корку» на половых досках из ДПК?
О: Обычно три причины:
Недостаточное количество связующего агента (привитый малеиновый ангидрид). Добавьте 3–5 ч.л.
Влажность древесной муки >2% – предварительно высушить до ≤1% или увеличить вакуум до -0,08 МПа.
Слишком низкая температура расплава – увеличьте температуру зоны 3–4 на 5°C. Наш SJZ80 оснащен двигателем мощностью 55 кВт, обеспечивающим достаточный сдвиг для повышения температуры расплава без снижения производительности.
В5: Как я могу перед покупкой убедиться, что экструзионная линия обеспечивает заявленную производительность?
О: Мы проводим заводские приемочные испытания (FAT) с использованием вашего состава. Пример: Для индийского клиента, тестирующего муку из рисовой шелухи с содержанием PP 60% и целевой производительностью 170 кг/ч, мы использовали SJZ65 со скоростью 178 кг/ч в течение 6 часов, записывали данные каждые 30 минут и отправляли журналы и видеозапись.
В6: Как часто при обработке древесно-пластмассовых материалов обычно требуется замена шнеков и цилиндров?
Ответ: Это зависит от тонкости древесной муки и качества смазки. Для обычной древесной муки размером 60 меш при загрузке 50% срок службы SJZ65 составляет около 18–22 месяцев, а SJZ80 — 26–30 месяцев. Ключевым моментом является добавление высокотемпературной смазки во внешние подшипники каждые 500 часов и обеспечение нормальной циркуляции охлаждающей воды сердечника винта – если вода отключена, температура внутри цилиндра мгновенно превышает 230°C и ускоряет износ. Если крупность древесной муки превышает 80 меш (более абразивная), мы рекомендуем выбрать винты с покрытием из карбида вольфрама, которые могут увеличить интервалы замены до более чем 36 месяцев. Фактический отчет нашего польского клиента: работая 20 часов в день, SJZ80 был разобран для проверки через 24 месяца, износ наружного диаметра винта составил всего 0,25 мм, его можно использовать.
В7: Может ли одна и та же машина производить как древесно-пластиковые полы из полиэтилена, так и древесно-пластиковые полы из ПП? Переключение проблематично?
А: Абсолютно. Система управления серии SJZ имеет встроенное хранилище нескольких рецептов. Рекомендуемая температура плавления PE-WPC 165–185°C, PP-WPC 190–210°C – просто вызовите заданную температурную кривую на сенсорном экране (около 20 секунд для переключения). Физическая очистка также проста: мы разработали быстрооткрывающийся вакуумный клапан; Ослабьте четыре маховика, чтобы очистить остатки древесной муки и нагара – квалифицированный рабочий справится с этой задачей за 15 минут. Немецкий клиент использует тот же SJZ72 для производства автомобильных внутренних профилей из полипропилена (высокой жесткости) зимой и наружных настилов из полиэтилена (высокая ударопрочность) летом; оно чередовалось в течение трех лет без разрушения расплава или питтинговой коррозии поверхности из-за изменений в материале. Примечание. После замены материалов первые 30 кг отходов следует рассматривать как отходы, чтобы избежать остаточного перекрестного загрязнения.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский