
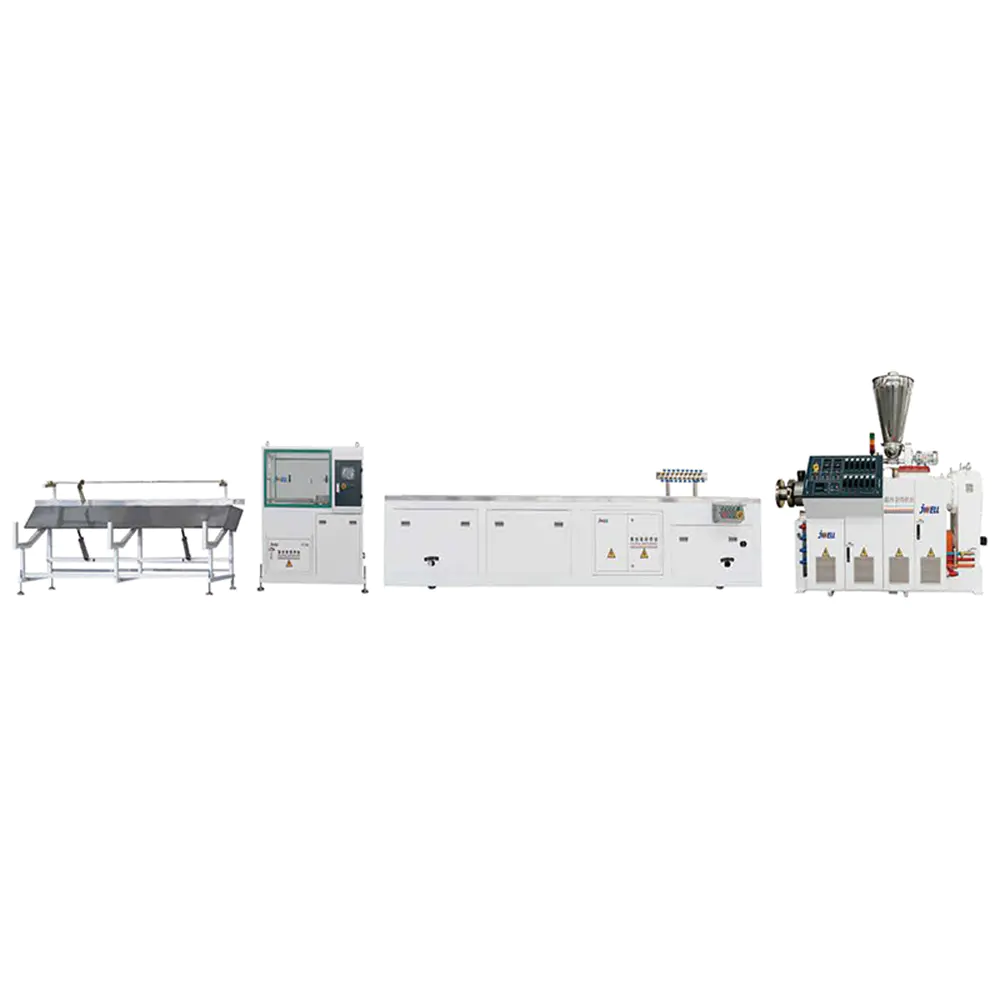
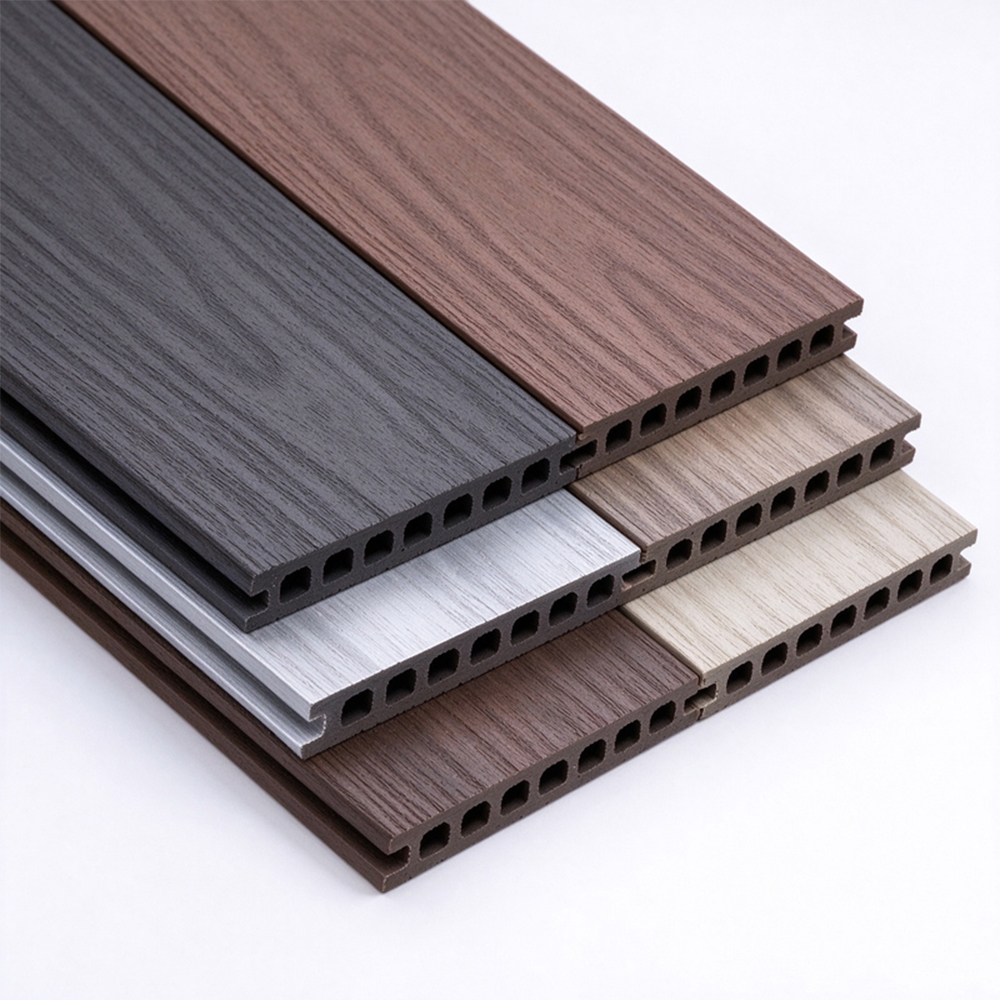
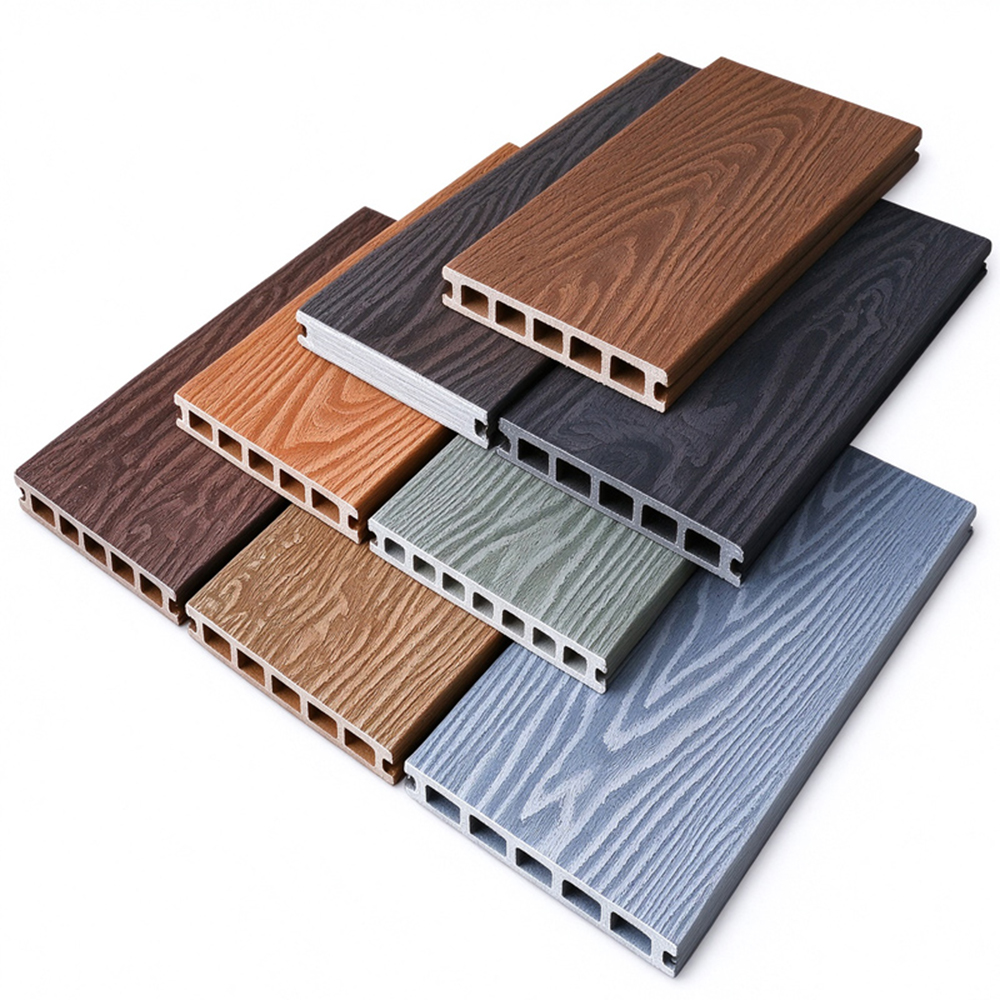
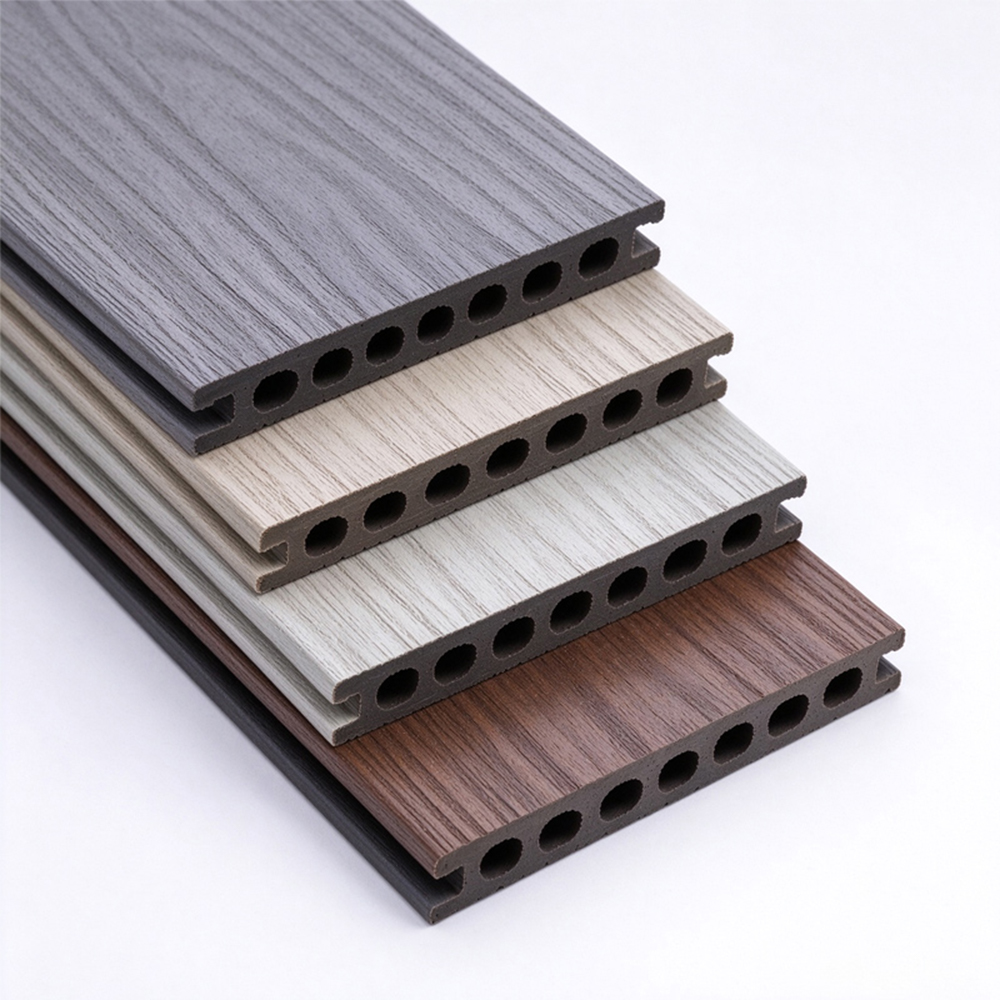
В этой серии экструзионных линий для экструзии древесно-пластикового композита ПЭ/ПП используются конические двухшнековые главные экструдеры SJZ65, SJZ72 и SJZ80 с размерами шнеков 65/132, 72/152 и 80/162 мм соответственно. Мощность главного двигателя составляет от 37 до 75 кВт, а часовая производительность — 160–350 кг/ч. Оборудование специально разработано для производства древесно-пластиковых композитов напольных покрытий, заборов и промышленных профилей.
Наши конические двухшнековые экструдеры серии SJZ (SJZ65, SJZ72, SJZ80) специально разработаны для производства древесно-пластикового композита (ДПК) ПЭ/ПП. Они широко используются в производстве:
Напольное покрытие и настил из ДПК (открытые террасы, садовые дорожки)
Заборы и перила из ДПК (ширмы, балконные перила)
Поддоны и промышленные профили из ДПК (влагостойкие логистические решения)
Детали салона автомобиля (панели, армированные древесным волокном)
Реальный случай: Клиент из Малайзии использует SJZ80 с главным двигателем мощностью 75 кВт для производства полых террасных досок размером 140 × 25 мм, достигая производительности 280–320 кг/ч при сохранении гладкой поверхности и высокой прочности на изгиб при содержании 18% древесного порошка (80 меш).
| Особенность | Преимущество |
| Коническая двухшнековая конструкция (например, SJZ65: 65/132 мм) | Увеличенная секция подачи обеспечивает стабильную подачу продуктов с высокой насыпной плотностью. древесная пудра (наполнитель до 40%), предотвращающая образование комков. |
| Высокомоментный редуктор | Справляется с внезапными изменениями нагрузки, вызванными нестабильной влажностью. содержание в древесном порошке. |
| Энергосберегающие двигатели (37/45/75 кВт) | SJZ65 потребляет всего 0,18–0,23 кВтч на кг продукции, что снижает себестоимость продукции на ~15% по сравнению с параллельными двухшнековыми экструдерами. |
| Широкий диапазон производительности (SJZ72: 120–300 кг/ч) | Гибкое производство от тонкостенных профилей (низкая производительность) до толстых профилей. лучи (высокая мощность). |
| Зоны точного контроля температуры (4–6 зон) | Минимизирует обугливание древесины; типичная температура: 170–190°C для PE-WPC. |
Реальное преимущество: Турецкий заказчик заменил свою одношнековую линию на SJZ72 и снизил процент брака с 12% до 3% благодаря лучшей однородности расплава.
Каждый экструдер поставляется после соблюдения процедур ISO 9001:2015:
а) Проверка сырья и компонентов
Винтовые элементы (65/132, 72/152, 80/162) – 100% испытание на твердость (HRC 58–62) и анализ состава сплава.
Втулки ствола – биметаллические, отлитые центробежно, проверенные на пористость.
б) Проверка на этапе сборки
Зазор ствола шнека: измеряется лазерным микрометром – 0,18–0,28 мм для SJZ65, 0,22–0,32 мм для SJZ80.
Тест системы отопления/охлаждения: отклонение температуры ≤ ±2°C после стабилизации каждой полосы нагрева в течение 30 минут.
в) Испытание производительности (с использованием настоящего древесного порошка ПЭ/ПП с содержанием 30%)
Испытание крутящего момента на холостом ходу: работа при 80 % номинальной мощности двигателя (например, 60 кВт для SJZ80) в течение 2 часов – повышение температуры масла ≤ 40°C.
Проверка выходных данных: например, SJZ65 должен достигать производительности ≥160 кг/ч для полос ДПК 40×20 мм.
Колебания давления расплава: ≤ ±3 МПа в течение 10 минут (контролируется датчиком давления).
г) Окончательная проверка качества продукции.
Тест на плотность: целевое значение 1,2–1,4 г/см³ для PE-WPC (ASTM D792).
Водопоглощение после 24-часового погружения ≤ 1,5%.
Блеск поверхности и распределение древесных волокон наблюдают под микроскопом с увеличением 50×.
Реальный контроль качества: Перед отправкой заказчику из Германии мы непрерывно эксплуатировали SJZ72 в течение 48 часов, производя террасную доску размером 150×25 мм. Она прошла сертифицированный TÜV тест на устойчивость к провисанию (прогиб 0,8 мм при нагрузке 100 кг при температуре 80°C).
| Модель | SJZ65 | SJZ72 | SJZ80 |
| Характеристики винта (мм) | 65/132 | 72/152 | 80/162 |
| Мощность главного двигателя (кВт) | 37 | 45 | 75 |
| Выход (кг/ч) | 160~200 | 120~300 | 220~350 |
В1: Почему SJZ72 показывает 120–300 кг/ч, а SJZ65 — 160–200 кг/ч? Разве SJZ72 не больше?
A1: Нижний предел (120 кг/ч) относится к составам с высоким содержанием наполнителя (50% древесной муки) или тяжелым карбонатом кальция, которые требуют более низких скоростей шнека (8–12 об/мин). Для стандартного 30% древесного порошка (80 меш) SJZ72 может достигать производительности 250–300 кг/ч. SJZ65 оптимизирован для более низких доз наполнителя (20–30%) и обычно работает на более высоких скоростях (15–20 об/мин). Таким образом, SJZ72 фактически предлагает более широкое окно обработки – вы можете обрабатывать как тонкостенные профили (низкая производительность), так и большие балки (высокая производительность).
В2: Каково максимально возможное содержание древесного порошка?
A2: Благодаря конической геометрии шнека серия SJZ может обрабатывать до 60% древесного порошка (100 меш) в ПП-ДПК, но для стабильной производительности и качества поверхности мы рекомендуем 30–45%. При уровне выше 50% может потребоваться боковая подача.
В3: Как часто следует наносить новое покрытие на винты?
A3: Для обычного PE-WPC (30% древесного порошка) проверьте скребки через 4000–5000 часов работы. Наши винты азотированы (глубина 0,4–0,6 мм). Каждая машина поставляется с датчиком измерения износа.
В4: Могу ли я использовать переработанный ПП/ПЭ?
A4: Да, но убедитесь, что индекс текучести расплава (MFI) > 3 г/10 мин (230°C/2,16 кг). Для переработанных материалов мы рекомендуем установить фильтр расплава (дополнительно), чтобы избежать загрязнения.
В5: Как избежать «следов ожогов» на поверхности профиля?
A5: Следы ожогов возникают в результате местного перегрева. Установите зоны ствола на «нисходящую» кривую: 185°C (зона 1) → 175°C (зона 2) → 165°C (зона 3) → 160°C (матрица). Также убедитесь, что влажность древесного порошка < 3 % — влажный порошок вызывает паровые взрывы, похожие на следы ожогов.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский