
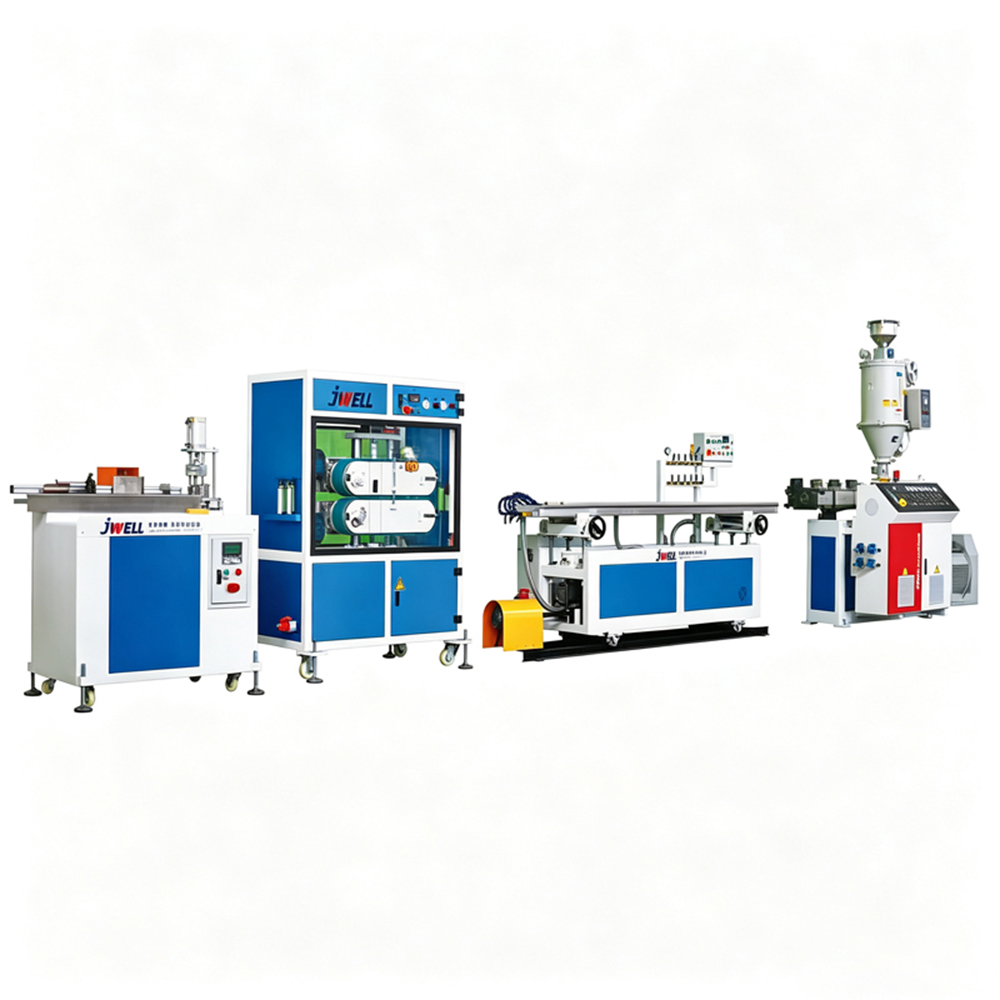
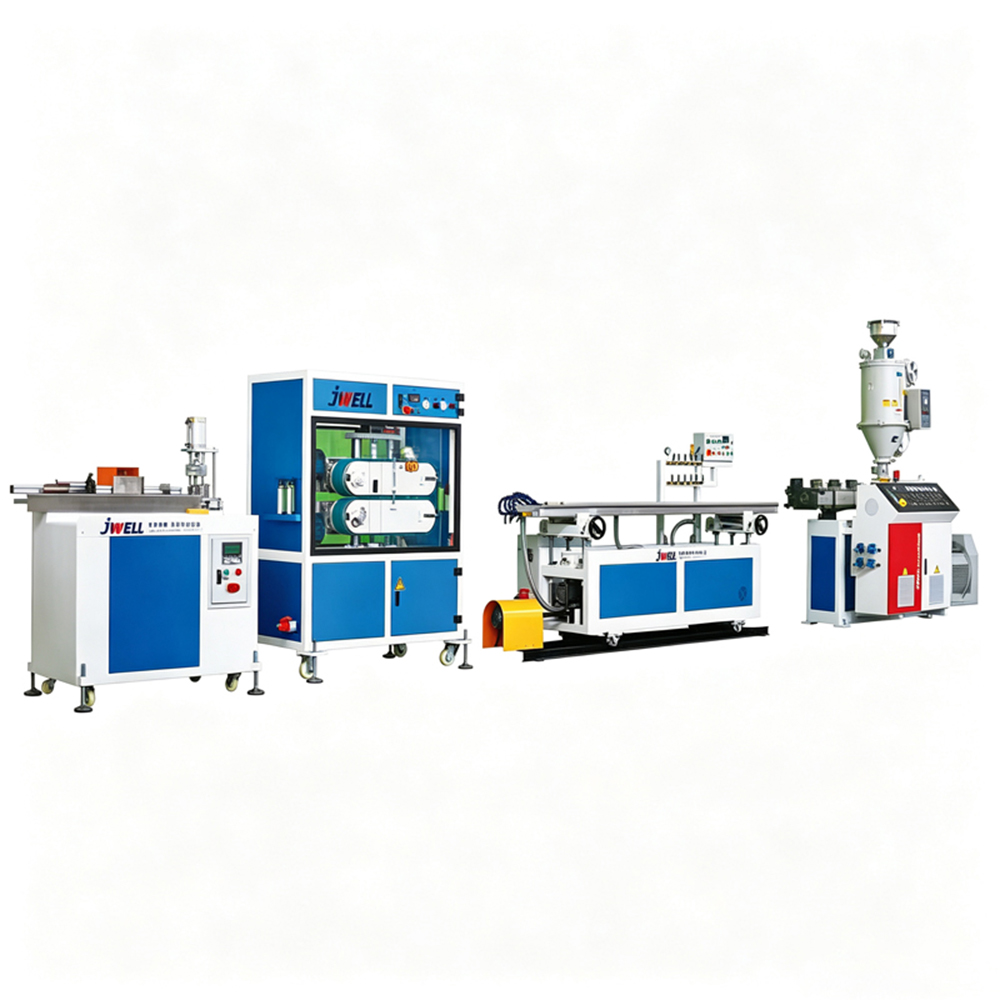
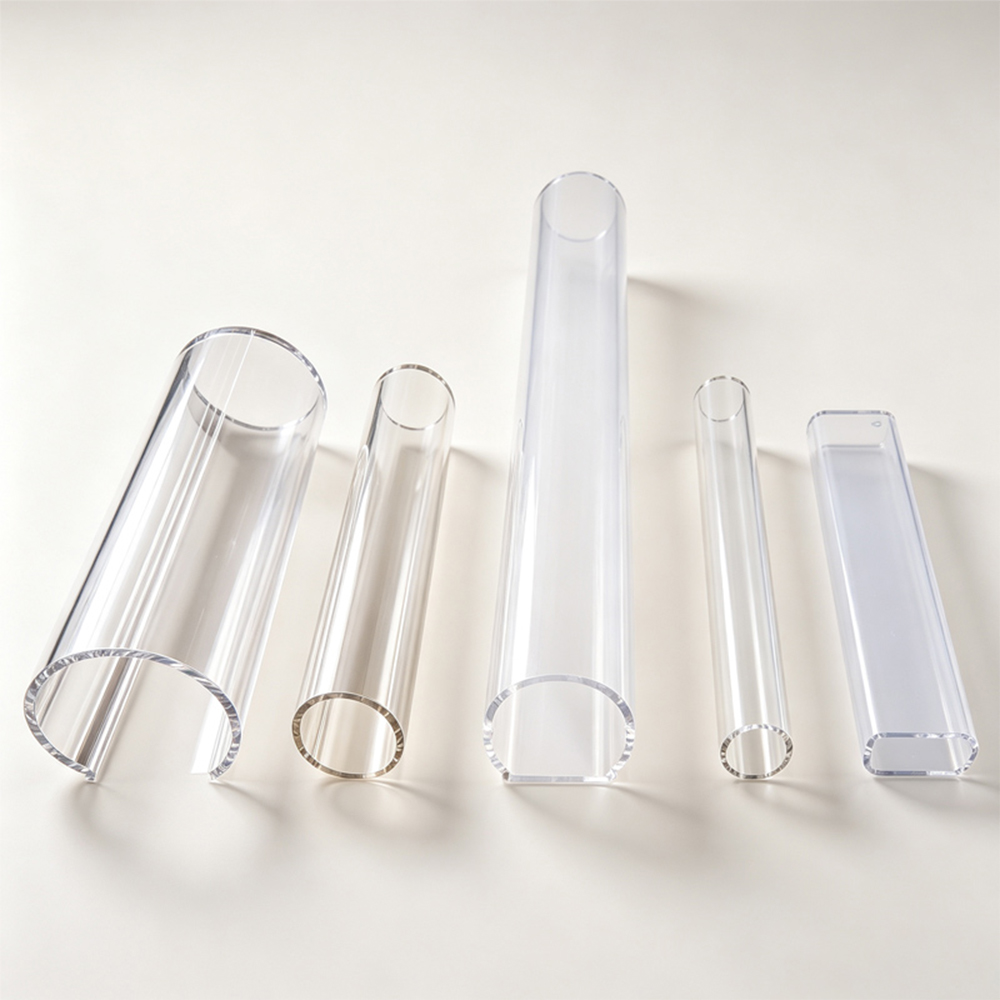
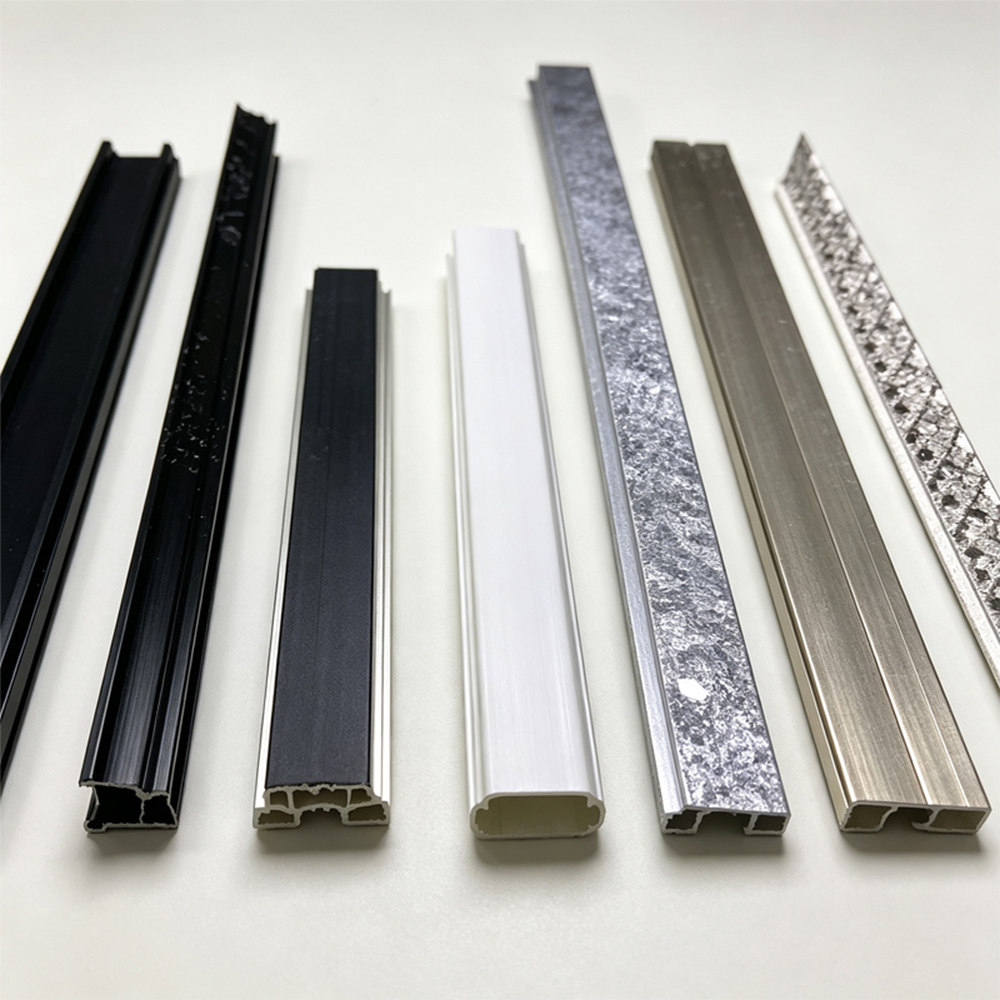
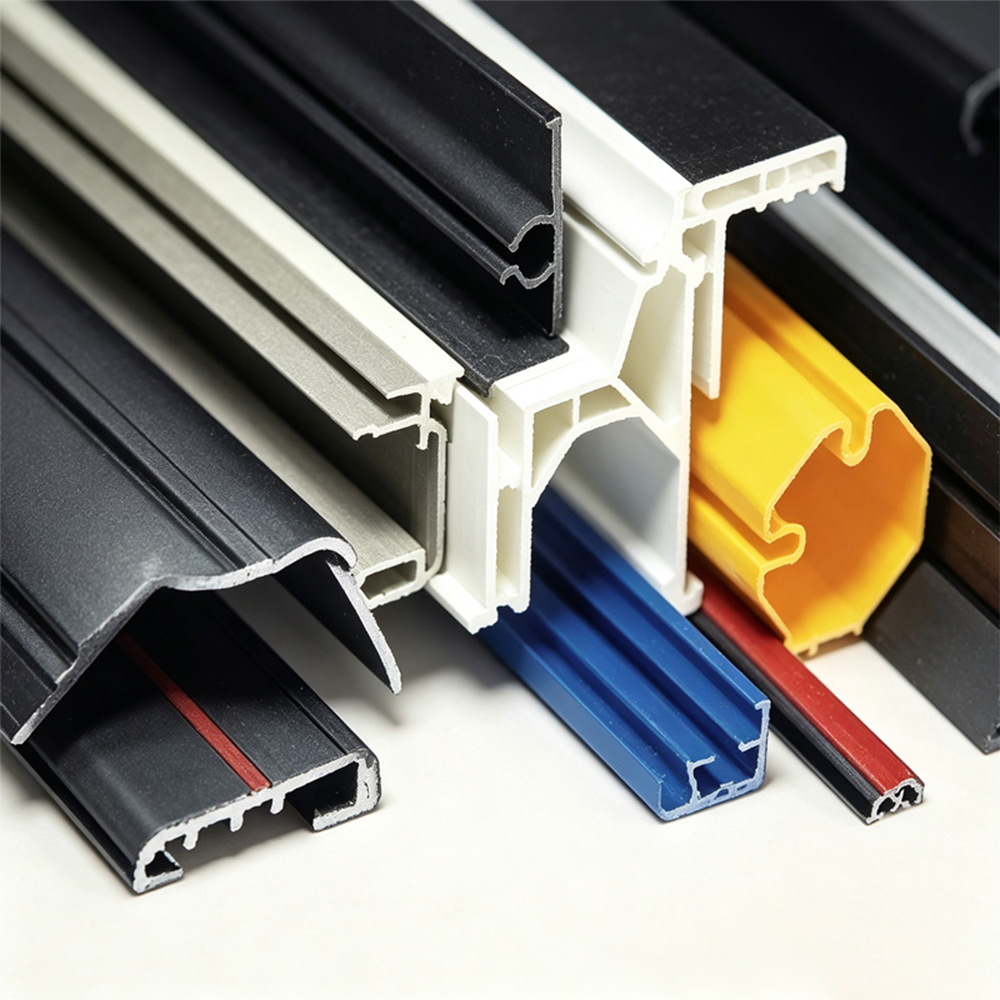
Эта экструзионная линия подходит для производства пластиковых профилей из ПВХ/ПП/ПЭ/ПК/АБС и других пластиков, включая модели от YF50 до YF300 с шириной продукта 50–300 мм. Он оснащен энергосберегающим приводом серии JWS (например, режим двойной мощности 15/11 кВт), расходом воды всего 4–7 м³/ч и расходом воздуха 0,5–0,6 м³/мин. Широко используемый в дверях и окнах, автомобильной отделке, кабельных каналах и т. д., он предлагает такие преимущества, как быстрая смена материала, низкое энергопотребление и стабильные размеры.
Эта экструзионная линия подходит для производства пластиковых профилей из ПВХ/ПП/ПЭ/ПК/АБС и других пластиков, включая модели от YF50 до YF300 с шириной продукта 50–300 мм. Он оснащен энергосберегающим приводом серии JWS (например, режим двойной мощности 15/11 кВт), расходом воды всего 4–7 м³/ч и расходом воздуха 0,5–0,6 м³/мин. Широко используемый в дверях и окнах, автомобильной отделке, кабельных каналах и т. д., он предлагает такие преимущества, как быстрая смена материала, низкое энергопотребление и стабильные размеры.
| Преимущество | Как параметры поддерживают это преимущество |
| Энергосберегающая система привода | Двойная номинальная мощность (например, 15/11 кВт на YF50) позволяет переключаться между высокомоментный и экономичный режимы, позволяющие экономить до 25% энергии для тонкостенных профилей. |
| Низкое потребление коммунальных услуг | Охлаждающая вода 4–7 м³/ч (на 30–50 % ниже, чем в среднем по отрасли при той же производительности); сжатый воздух всего 0,5–0,6 м³/мин – может подавать небольшой компрессор мощностью 7,5 кВт. |
| Широкая гибкость материалов | Конструкция винта (серия JWS) специально оптимизирована для ПВХ/ПП/ПЭ/ПК/АБС – нет необходимости поменять винты; требуется только точная настройка температурных параметров. |
| Компактная занимаемая площадь для моделей небольшой ширины | YF50 (макс. 50 мм) занимает всего 6 х 1,8 м и идеально подходит для мастерских или лабораторий. |
| Масштабируемая производственная мощность | Ширина от 50 мм до 300 мм с использованием одной и той же системы управления – сокращает необходимость обучения и склад запасных частей. |
Практический пример преимущества:
Британский переработчик перерабатывал постиндустриальные отходы ПП (MFI 3–8) на YF180. Система привода мощностью 90/75 кВт могла справляться с колебаниями вязкости без остановок, а охлаждающая вода со скоростью 5 м³/ч поддерживала температуру расплава ниже 200°C, предотвращая деградацию. Производительность: 180 кг/ч переработанных профилей поддонов.
Мы внедряем пятиэтапный протокол контроля качества, чтобы гарантировать, что каждая экструзионная линия соответствует стандартам CE и ISO 9001.
Этап 1 – Входящие компоненты
Шнек и цилиндр: 100% проверка твердости (HRC 55–60) и толщины слоя хрома (0,05–0,10 мм).
Нагревательные ленты: испытание сопротивления и изоляции (≥10 МОм при 500 В постоянного тока).
Коробка передач: проверка шума при полной нагрузке (<78 дБ) и вакуумная проверка на утечку масла.
Этап 2 – Испытание узлов сборки
Работа экструдера на холостом ходу: Работайте со скоростью 50 % от максимальной скорости шнека в течение 4 часов – измерьте вибрацию (≤2,5 мм/с).
Система охлаждения: проверка расхода (4 м³/ч ±5% для YF50/YF108) и перепада давления (≤0,3 бар на головке).
Этап 3 – Полная интеграция линии
Пробный запуск материала: используйте стандартный жесткий ПВХ (значение K 65–68) для запуска 200 кг при номинальной скорости. Запись:
Стабильность выхода (±3% в течение 1 часа)
Размеры профиля (Cpk ≥1,33 на 10 образцов)
Тест на смену материала: переход с ПВХ на ПП (с использованием промывочного состава) – рекордное время (<40 минут на YF180).
Этап 4 – Заключительные заводские приемочные испытания (FAT)
48-часовая непрерывная работа с использованием материала, выбранного клиентом (имитация).
Проверка безопасности: расстояние аварийной остановки (<50 мм), термовыключатели, ограждения, сертифицированные CE.
Этап 5 – Повторный ввод в эксплуатацию на месте
Наши инженеры повторяют заводские испытания на заводе заказчика и обучают операторов. Подписанный протокол испытаний, включая фактические образцы профиля.
Пример результата контроля качества:
Вьетнамский производитель труб приобрел YF240. Во время FAT мы обнаружили неравномерное охлаждение матрицы диаметром 240 мм — скорректировали конструкцию водяного канала, в результате чего прямолинейность конечного продукта улучшилась с 1,2 мм/м до 0,3 мм/м.
| Модель | YF50 | YF108 | YF180 | YF240 | YF300 |
| Максимальная ширина продукта (мм) | 50 | 108 | 180 | 240 | 300 |
| Модель экструдера | JWS45 | JWS50 | JWS65 | JWS90 | JWS120 |
| Мощность привода (кВт) | 15/11 | 22/18,5 | 30/22 | 55/45 | 90/75 |
| Расход охлаждающей воды (м³/ч) | 4 | 4 | 5 | 7 | 7 |
| Расход сжатого воздуха (м³/мин) | 0.5 | 0.6 | 0.6 | 0.6 | 0.6 |
Вопрос 1: Почему на YF180 указаны два значения мощности привода (90/75 кВт)?
О: Настройка мощности 75 кВт предназначена для экструзии термочувствительных материалов (например, жесткого ПВХ) с высоким крутящим моментом и низкой скоростью. Настройка мощности 90 кВт обеспечивает более высокую производительность для ПП/ПЭ. Переключайтесь через панель VFD – никогда не переключайтесь во время работы.
Вопрос 2: Моя подача сжатого воздуха составляет всего 0,5 м³/мин. Могу ли я запустить YF108?
О: Да, для YF108 требуется 0,6 м³/мин, но большинство клиентов имеют слишком большой размер компрессора. Если ваша подача составляет всего 0,5 м³/мин, вы все равно можете работать со скоростью до 85 % от максимальной скорости линии. Для достижения полной скорости добавьте ресивер объемом 200 л или модернизируйте компрессор. Мы рекомендуем запас прочности – использовать 0,8–1,0 м³/мин.
В3: Могу ли я производить профили шириной 300 мм на YF240?
О: Нет – максимальная ширина каждой модели аппаратно ограничена шириной матрицы и размером калибровочной таблицы. YF240 макс = 240 мм. Чтобы произвести 300 мм, выберите YF300 или запустите двухручьевую экструзию (два профиля по 150 мм, расположенные рядом) на YF240 с помощью специальной матрицы.
В4: Как часто следует заменять охлаждающую воду?
A: Замкнутая система: проверяйте проводимость ежемесячно – замените, если >500 мкСм/см. Открытый контур (водопроводная вода): используйте фильтр 200 меш и удаляйте накипь каждые 3 месяца. Требуемый расход (4–7 м³/ч) умеренный; многие клиенты используют небольшую градирню.
В5: Может ли один и тот же винт выдавливать ABS и ПК?
О: Да, но с ограничениями. Серия JWS имеет степень сжатия 2,5:1 – подходит для ABS (легкий) и ПК (требуется более высокая температура, 260–280°C). При частой смене смеси ПК/АБС мы рекомендуем азотированный винт (стандарт для JWS90/120). Избегайте эксплуатации ПК со стеклянным корпусом – используйте специальный износостойкий винт.
Вопрос 6: Производительность моего YF50 очень низкая (всего 8 кг/ч). В чем дело?
А: Проверьте:
Подача материала: Не застревают ли пеллеты в бункере?
Пакет экранов: Засорился? Замените на сетку 40/60/40.
Обратное давление: Слишком высоко? Откройте ограничительный клапан матрицы на 1/4 оборота.
Настройка мощности привода: Возможно, у вас режим экономии 11 кВт – переключитесь на 15 кВт.
Скорость винта: Целевая скорость 40–70 об/мин для ПВХ, 80–120 об/мин для ПЭ.
Тематическое исследование: У клиента из Кении возникла та же проблема – оказалось, что они используют высоковязкий полиэтилен в режиме 11 кВт. После перехода на 15 кВт и увеличения скорости шнека с 45 об/мин до 95 об/мин производительность подскочила до 19 кг/ч.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский