
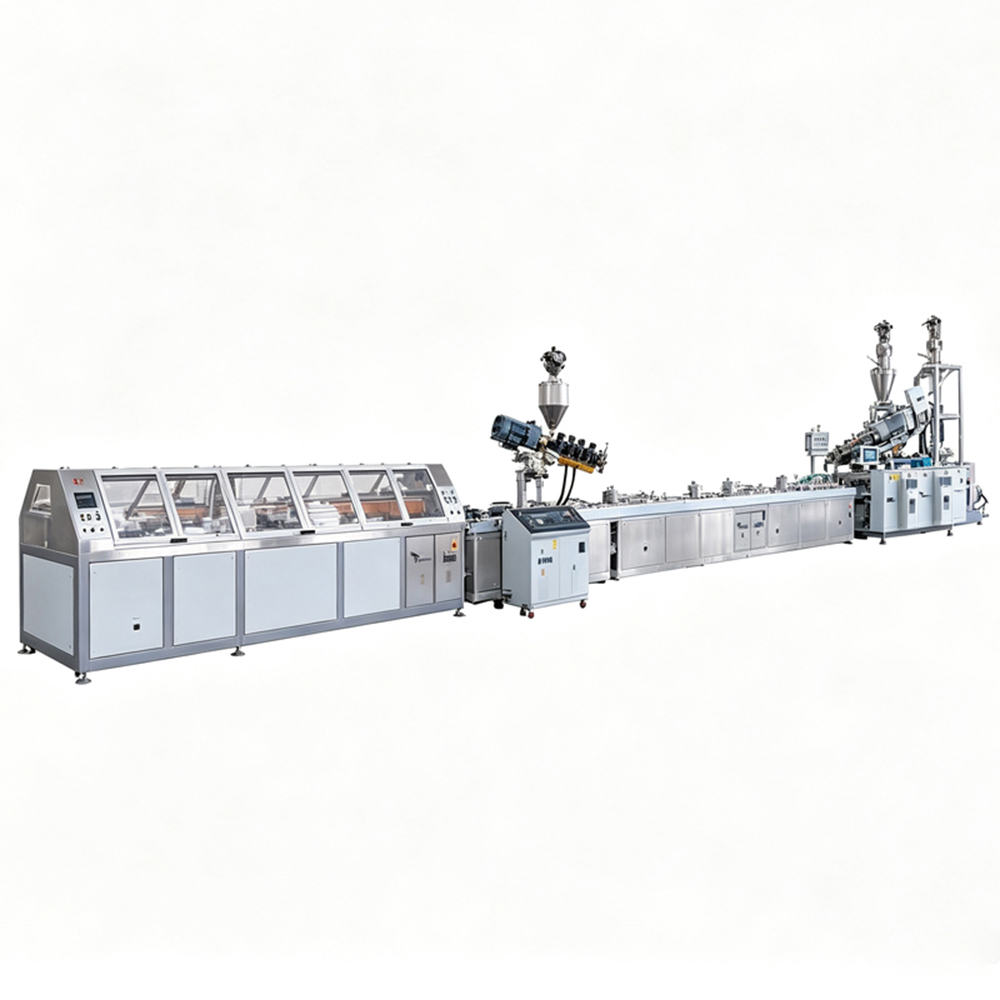
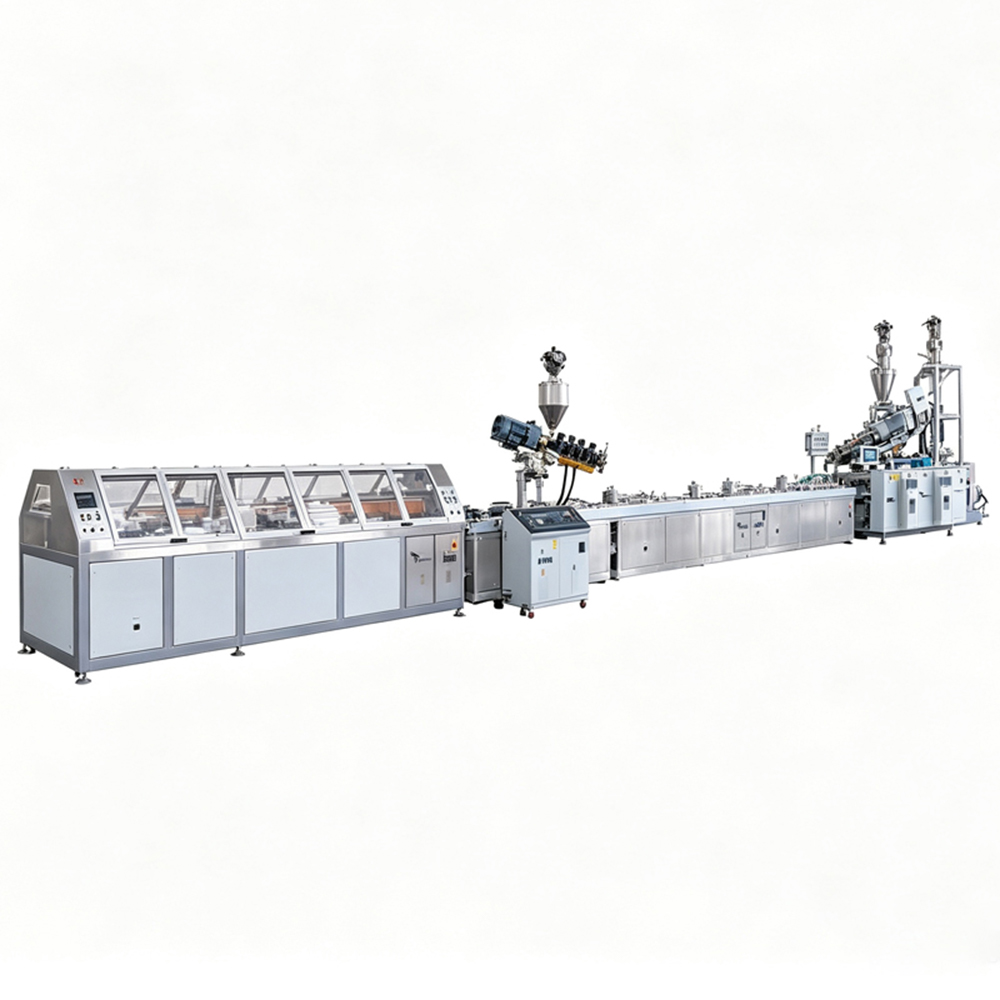
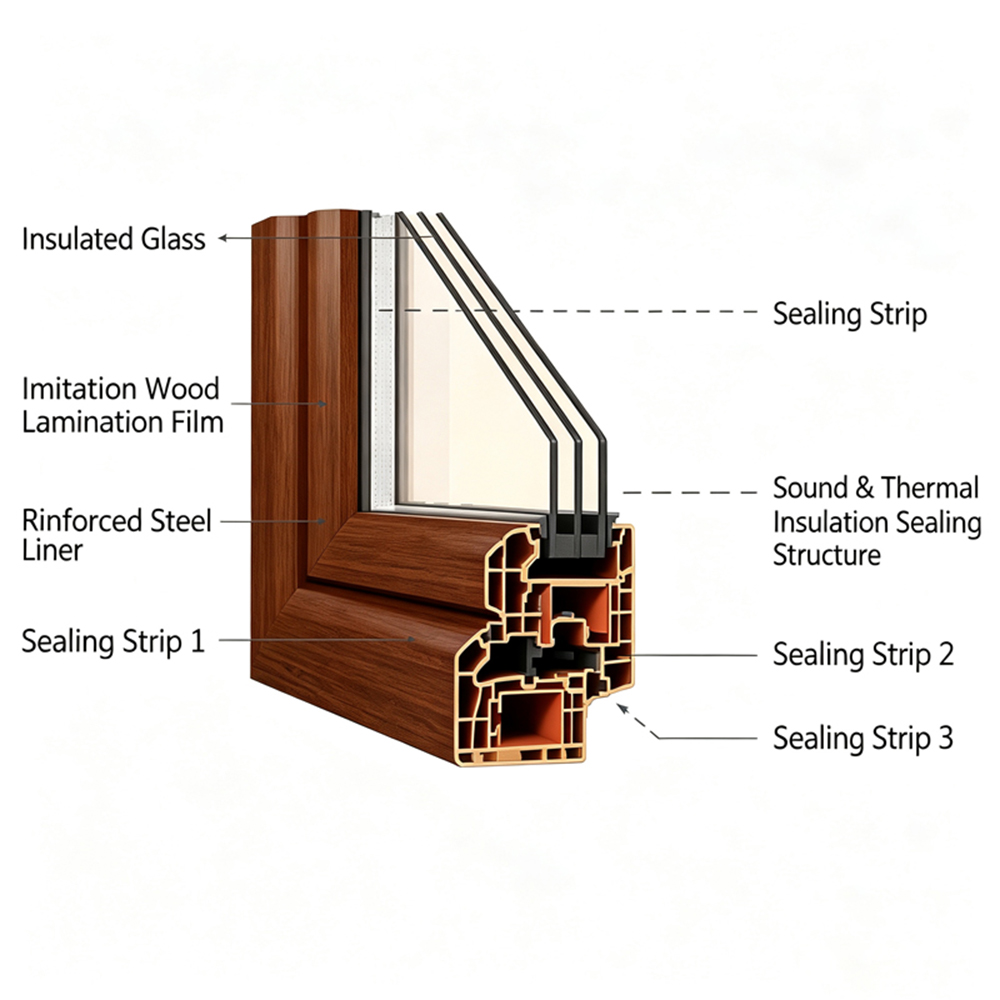
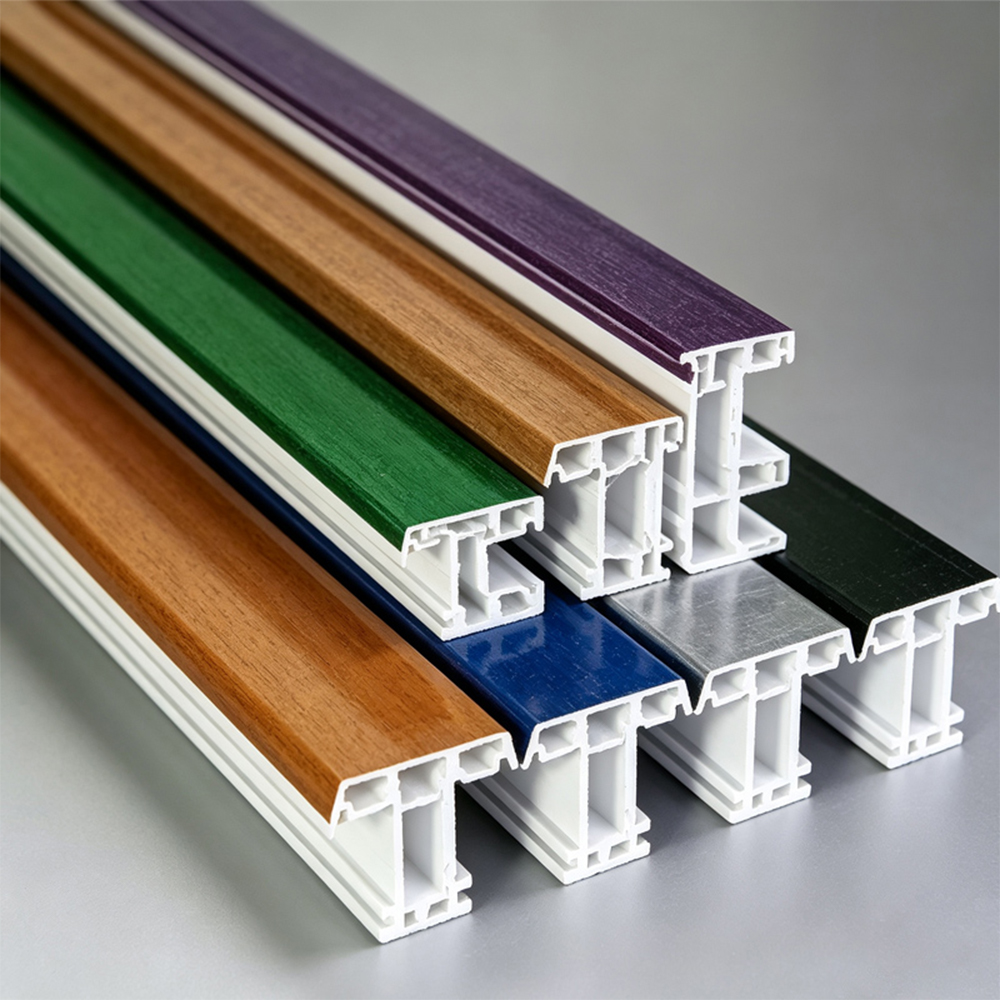
Эта высокоскоростная экструзионная линия для производства профилей ПВХ подходит для производства оконных и дверных рам, кабельных каналов, декоративных полос и других профилей. Мощность главного двигателя составляет от 37 до 75 кВт, максимальная производительность 150–500 кг/ч. Расход охлаждающей воды составляет всего 7–10 м³/ч, что обеспечивает низкое энергопотребление. Вся машина прошла непрерывные испытания при полной нагрузке и работает стабильно.
Наши высокоскоростные экструзионные линии для производства профилей из ПВХ (модели серии YF240, YF240A и SJZ) специально разработаны для непрерывного и высокопроизводительного производства жестких профилей из ПВХ. Типичная готовая продукция включает в себя:
Оконные и дверные рамы (створчатые, раздвижные, поворотно-откидные)
Кабельные лотки и каналы
Декоративные планки стеновых панелей, плинтусы и декоративные линии
Профили для ограждений и перил
Реальный случай: Производитель оконных профилей в Юго-Восточной Азии использует линию YF240, оснащенную экструдером SJF75/28, обрабатывающую 150–250 кг/ч для производства профилей шириной до 240 мм. Для двухлинейного производства (например, одновременного производства двух профилей диаметром 150 мм) линия YF240A с экструдером SJF110/28 может достигать производительности 400–500 кг/ч, что эффективно удваивает производительность без увеличения площади помещения.
Конические двухшнековые экструдеры SJZ55/110, SJZ65/132 и SJZ80/156 специально разработаны для порошковых ПВХ-смесей и обеспечивают лучшую пластификацию и термическую стабильность, чем одношнековые машины.
| Особенность | Техническая база | Преимущество пользователя |
| Высокая производительность и стабильность | Максимальная производительность: 150–500 кг/ч (серия YF); SJZ80/156: 300–400 кг/ч. | Сокращение производственных циклов, более быстрая окупаемость инвестиций |
| Энергосберегающая мощность | Главный двигатель: 37–75 кВт (YF); SJZ65/132 потребляет 37/30 кВт. | Низкая стоимость электроэнергии за кг |
| Низкое потребление коммунальных услуг | Охлаждающая вода: 7–10 м³/ч; Сжатый воздух: 0,6–0,8 м³/мин. | Снижение эксплуатационных расходов |
| Компактный двухлинейный вариант | YF240A: ширина 150*2 мм | Одновременное изготовление двух профилей – идеально для изделия небольшого сечения, такие как хомуты для труб или маленькие воздуховоды |
| Стандартизированная высота центра | Все модели SJZ: высота центра 1050 мм. | Простая интеграция с существующими тянущими устройствами, пилами, и штабелирование стеллажей |
| Тяжелая конструкция | Масса нетто SJZ80/156: 5500 кг. | Работа без вибрации даже при максимальном винте скорость (34,7 об/мин) |
Реальный случай преимущества: Завод по производству водосточных желобов из ПВХ в Восточной Европе заменил старый 80-мм одинарный винтовая линия с SJZ65/132 (180–250 кг/ч). Благодаря лучшей однородности расплава благодаря коническому двойнику винтовой конструкции, они снизили энергопотребление на 18% и процент брака с 5% до 2,3%.
Мы следуем четырехэтапному протоколу контроля качества, чтобы гарантировать, что каждая экструзионная линия соответствует стандартам ISO и CE.
Этап 1 – Проверка компонентов
Проверка твердости шнека и цилиндра (HRC 55–60 после азотирования)
Проверка распределения температуры нагревательной ленты (±1°C)
Этап 2 – Испытание на холостом ходу и без нагрузки
Экструдер работает со скоростью 34,7 об/мин (серия SJZ) в течение 2 часов без нагрузки.
Измерьте вибрацию (≤0,05 мм/с), стабильность тока главного двигателя и повышение температуры масла в коробке передач (≤40°C).
Этап 3 – Пробная экструзия под нагрузкой (с использованием настоящей сухой смеси ПВХ)
Параметры испытаний YF240 с SJF75/28:
Установленная температура: 180–200 °C от зоны подачи до головки
Скорость экструзии постепенно увеличивалась до максимальной 250 кг/ч.
Проверяйте размеры профиля каждые 15 минут (критическое отклонение толщины стенки ±0,1 мм).
Измерьте толщину стены с помощью ультразвукового толщиномера (минимум 1,2 мм для оконных рам).
Для двухлинейного YF240A:
Обеспечить независимый контроль давления расплава (колебание давления между двумя линиями <3%)
Отрежьте образцы с обеих линий – оба должны пройти одинаковое испытание на удар (падение молотка: 1 кг с высоты 1 м, трещин нет).
Этап 4 – Постэкструзионные испытания
Испытание на термоусадку (печь 100°C, 30 мин) – усадка <2%
Температура размягчения по Вика (≥80°C для внутренних профилей, ≥75°C для наружных профилей)
Ударопрочность (метод Шарпи: 8–15 кДж/м² в зависимости от применения)
Все данные испытаний записываются в отслеживаемые журналы. Перед отправкой линия должна работать при номинальной мощности в течение 4 часов непрерывно без каких-либо сбоев.
| Модель | YF240 | YF240 | YF240A |
| Ширина производства (мм) | 240 | 240 | 150*2 |
| Модель экструдера | SJP75/28 | SJP93/28/31 | СДЖП110/28 |
| Макс. производительность экструзии (кг/ч) | 150-250 | 250-400 | 400-500 |
| Мощность экструдера (кВт) | 37 | 55 | 75 |
| Охлаждающая вода (м³/ч) | 7 | 8 | 10 |
| Компрессорный воздух (м³/мин) | 0.6 | 0.6 | 0.8 |
| Примечание. Технические характеристики могут быть изменены без предварительного уведомления. | |||
| Модель | СДЖЗ55/110 | СДЖЗ65/132 | СДЖЗ80/156 |
| Скорость винта (об/мин) | 34.7 | 34.7 | 34.7 |
| Мощность двигателя (кВт) | 22 | 37/30 | 55 |
| Производственная мощность (кг/ч) | 100/150 | 180/250 | 300/400 |
| Высота центра (мм) | 1050 | 1050 | 1050 |
| Вес нетто (кг) | 3500 | 4000 | 5500 |
| Примечание. Технические характеристики могут быть изменены без предварительного уведомления. | |||
В1: В чем разница между YF240 и YF240A?
YF240: Однолинейная линия, максимальная ширина 240 мм, используется экструдер SJF75/28 (37 кВт) – лучше всего подходит для стандартных профилей оконных рам.
YF240A: Двойная линия, максимальная ширина каждой линии 150 мм (общая общая ширина 300 мм), используется SJF110/28 (75 кВт) – подходит для небольших профилей, требующих двойной мощности.
Вопрос 2: Может ли SJZ65/132 работать с переработанным ПВХ?
Да, но с осторожностью. Конический двухшнековый шнек обеспечивает хорошее перемешивание. Однако рециклат следует предварительно просеивать (примеси <1 мм) и смешивать с 30–50% первичного порошка. Ожидайте снижения производительности на 15–20% по сравнению с первичным (около 200 кг/ч вместо 250 кг/ч). Очищайте винты каждые 200 часов при использовании большого количества вторсырья.
В3: Как часто следует заменять винт и цилиндр?
При нормальных условиях (добавка CaCO₃ ≤15 частей на час, правильный контроль температуры) срок службы азотированного шнека/цилиндра составляет 8 000–10 000 часов. Если SJZ80/156 работает с полной скоростью 400 кг/ч, проверяйте один раз в год. Предел износа: уменьшение высоты витка винта >0,5 мм.
В4: Какое качество воды требуется для охлаждающей воды?
Настоятельно рекомендуется использовать мягкую воду или деионизированную воду замкнутого цикла. Жесткая вода (CaCO₃ >200 ppm) приведет к отложению накипи в каналах охлаждения – для YF240 требуется расход воды 7 м³/ч; накипь снижает эффективность теплообмена и приводит к скачкам температуры расплава. Если местная вода жесткая, используйте установку для очистки воды.
Вопрос 5: Моя линия YF240 имеет нестабильную ширину профиля. Что мне следует проверить?
Сначала проверьте подачу сжатого воздуха: YF240 требуется 0,6 м³/мин при давлении 6–8 бар. Недостаточное давление воздуха приводит к неравномерному охлаждению калибровки.
Во-вторых, измерьте температуру расплава на выходе из матрицы – если >215°C, ПВХ разлагается и расширяется неравномерно. Уменьшите температуру ствола на 5°C.
Наконец, проверьте проскальзывание тянущих резиновых ремней (обычно после 1500 часов работы). Замените, если твердость <60 по Шору А.
В6: Могу ли я позже обновить SJZ55/110 до SJZ65/132?
Механически да, но вам необходимо заменить переходную пластину и головку, поскольку диаметр винта и фланец разные. Последующая тяга и резак SJZ55/110 (макс. 150 кг/ч) меньше SJZ65/132 (250 кг/ч) – вам также потребуется увеличить длину охлаждающего бака (2 м) и мощность двигателя резака.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский