
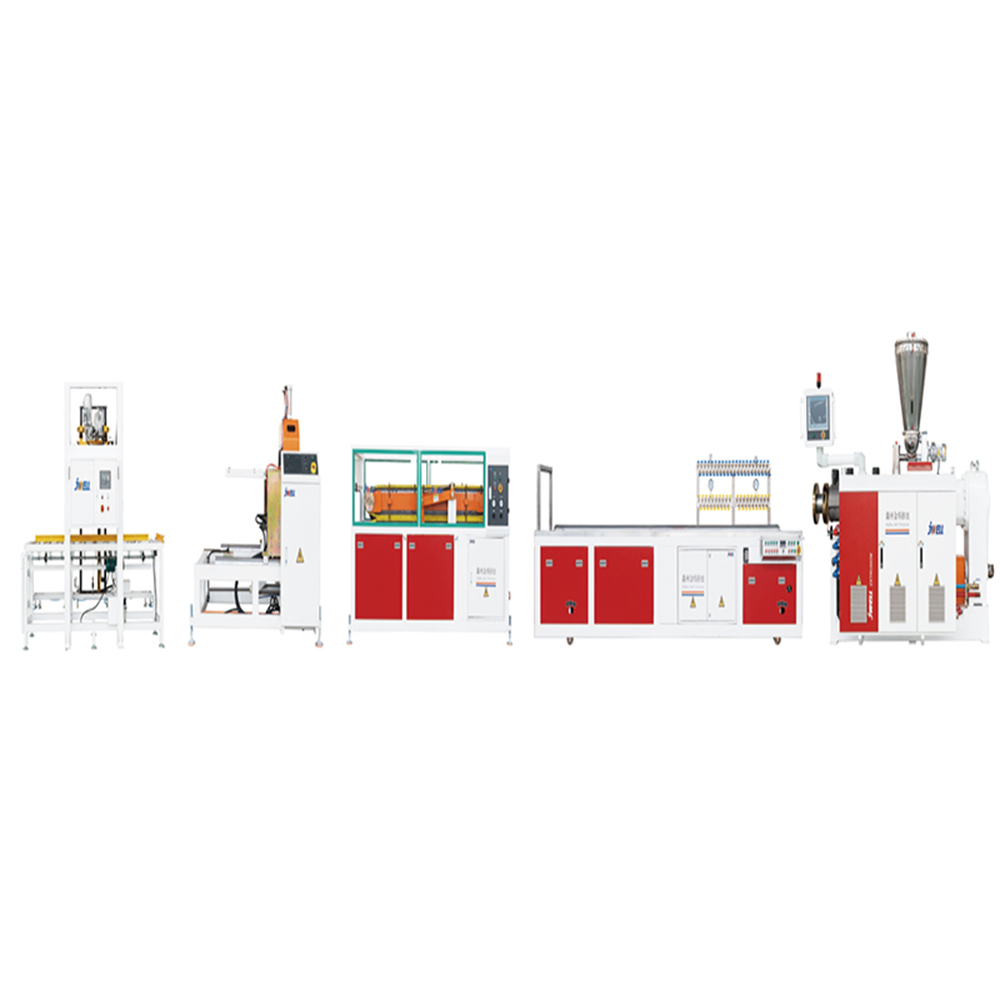
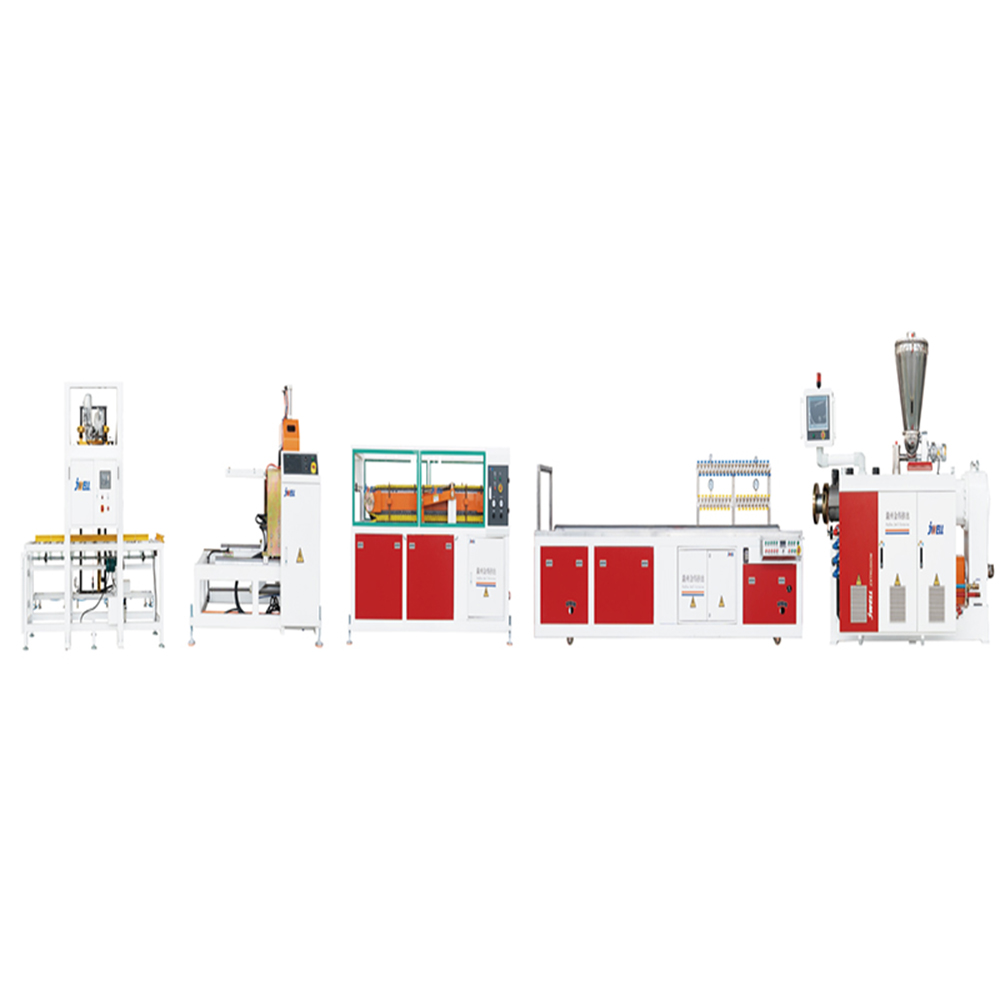
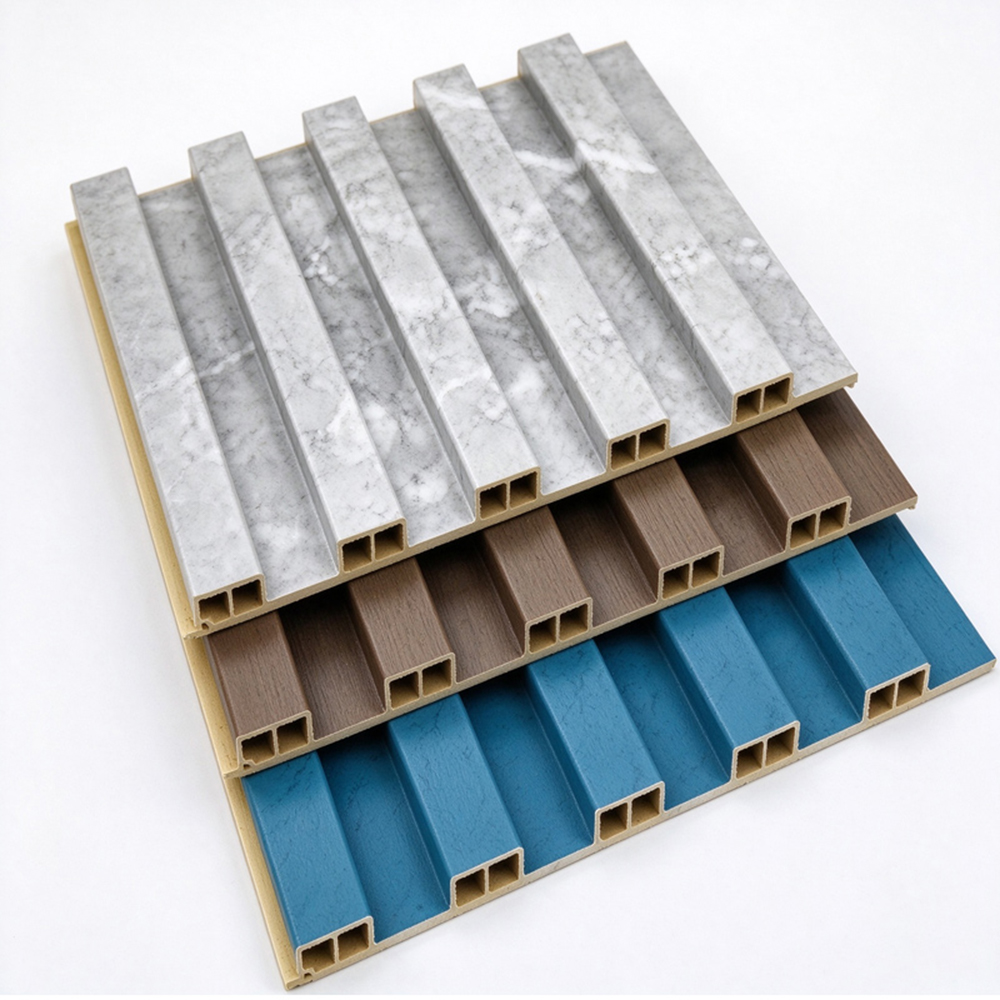
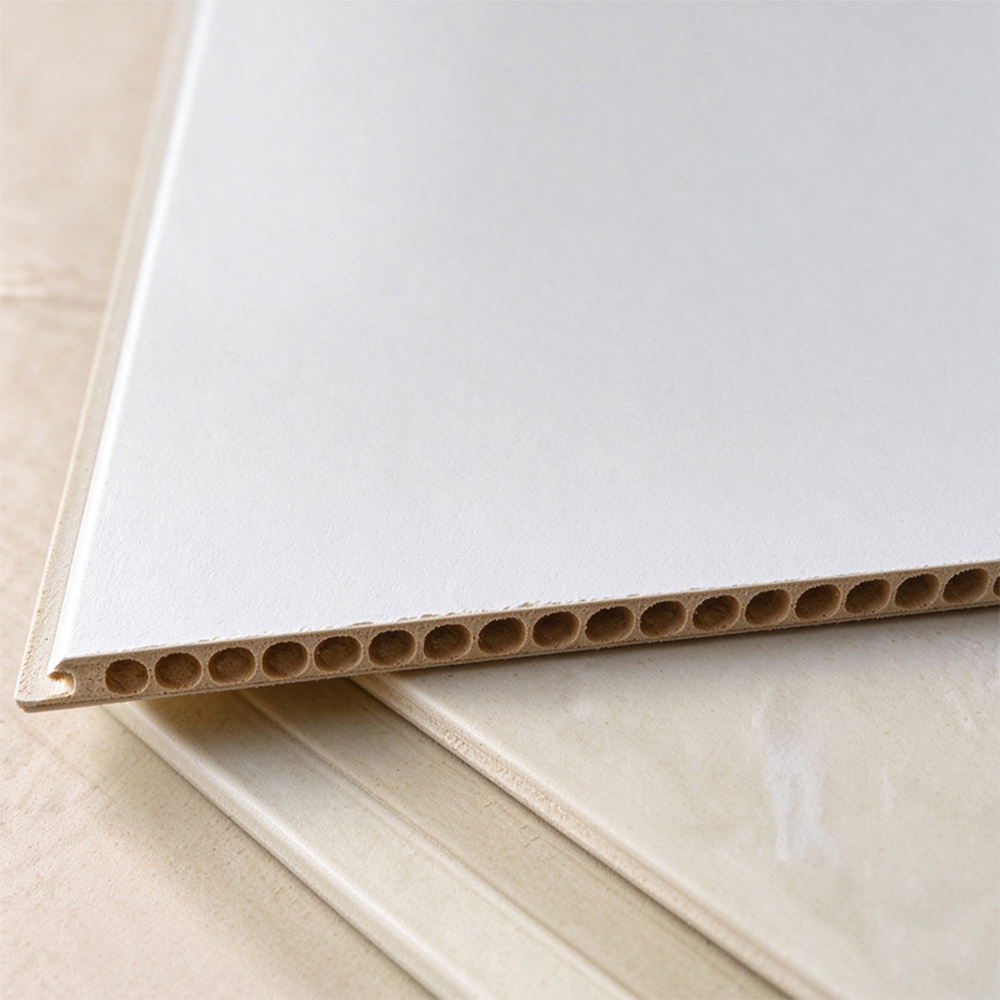
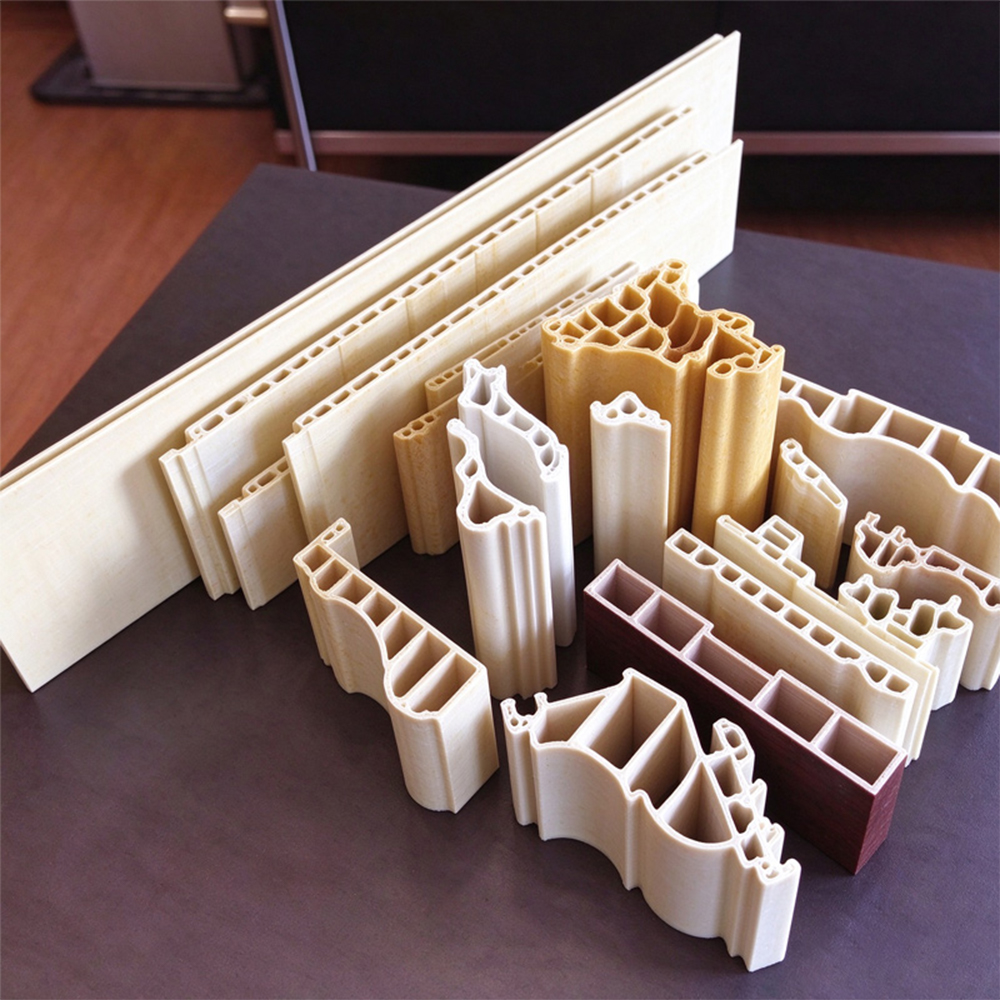
Линия высокоскоростной экструзии потолочных и стеновых панелей из ПВХ (модели SJZ51/105, SJZ65/132, SJZ80/156) — это профессиональная производственная система для изготовления декоративных панелей из ПВХ, используемых для внутренних потолков, облицовки стен, стен ванных комнат и коммерческих перегородок. Линия включает в себя конический двухшнековый экструдер и последующее вспомогательное оборудование, обеспечивающее высокую производительность, стабильные размеры и отличное качество поверхности.
| Модель | Макс. Ширина панели (мм) | Типичные продукты | Реальный случай |
| СДЖЗ51/105 | 300 | Узкие потолочные планки, стеновые панели в ванной, линии отделки. | Небольшая фабрика во Вьетнаме производит белые глянцевые потолочные панели толщиной 300 мм и производительностью 90 кг/ч, снабжая ими местные магазины товаров для дома. |
| СДЖЗ65/132 | 300–400 | Стандартные стеновые панели (например, 300 мм, 400 мм), панели с отделкой под дерево. | Клиент из Малайзии использует эту модель для производства стеновых панелей с тиснением под дерево толщиной 400 мм, производительность 170 кг/ч, расход охлаждающей воды 7 м³/ч. |
| СДЖЗ80/156 | 600 | Широкие потолочные панели, большая обшивка стен (например, 600 мм) | Производитель в Турции производит панели под мрамор толщиной 600 мм для торгового центра, производительность 350 кг/час, стабильная работа. |
Эти линии широко используются для:
Внутренняя отделка жилых и коммерческих помещений
Влагостойкие стеновые панели для ванной и кухни.
Теплоизоляционные потолочные системы
Панели ПВХ быстрого монтажа с замком
2.1 Высокая производительность и энергоэффективность
СДЖЗ80/156 достигает 300–400 кг/ч при мощности главного двигателя всего 55 кВт – отличное удельное энергопотребление (<0,18 кВтч/кг).
Коническая двухшнековая конструкция обеспечивает высокий крутящий момент и бережное перемешивание, снижая деградацию материала.
2.2 Гибкость широкой панели
Модели имеют максимальную ширину 300 мм, 400 мм и 600 мм, что соответствует общепринятым рыночным размерам.
На СДЖЗ65/132 быстрая смена матрицы и калибратора между шириной (300↔400 мм) в течение ≤30 минут.
2.3 Низкое потребление коммунальных услуг
| Модель | Охлаждающая вода (м³/ч) | Сжатый воздух (м³/мин) |
| СДЖЗ51/105 | 6 | 0.6 |
| SJZ65/132 | 7 | 0.6 |
| SJZ80/156 | 8 | 0.6 |
Всем трем моделям требуется всего 0,6 м³/мин сжатого воздуха – один небольшой воздушный компрессор может обслуживать всю линию, что снижает эксплуатационные расходы. Охлаждающую воду можно рециркулировать с помощью градирни, что позволяет сэкономить до 70% воды.
2.4 Интегрированная нисходящая линия
Соответствующие последующие блоки YF300 / YF400 / YF600 включают в себя: калибровочный стол → охлаждающий бак → съемник → линейный резак → штабелёрную стойку.
Автоматическая синхронизация скорости с экструдером обеспечивает постоянную толщину панели (±0,1 мм).
2.5 Реальный случай – повышение производительности
Клиент в Польше модернизировал одношнековый экструдер (180 кг/ч для панелей диаметром 400 мм) до SJZ65/132, достигнув производительности 200 кг/ч и одновременно снизив процент брака с 8% до 3% за счет лучшей однородности расплава.
Чтобы гарантировать высокое качество панелей, соответствующее мировым стандартам (ASTM, EN, ISO), на каждой производственной линии реализуются следующие процедуры контроля и тестирования.
3.1 Входной контроль материалов
Смола ПВХ (К65-67) – влажность не более 0,2%, гранулометрический состав.
Карбонат кальция (наполнитель) – размер частиц (≤10 мкм), белизна ≥90%.
Стабилизаторы, смазки, модификаторы ударной вязкости – проверка целостности партии.
3.2 Онлайн-контроль качества (в режиме реального времени)
| Параметр | Метод | Толерантность/цель |
| Температура плавления | Термопара на штампе | 175–190 °С (±2 °С) |
| Ширина панели | Лазерный датчик | ±1 мм |
| Толщина панели | Ультразвуковой толщиномер | ±0,05 мм |
| Блеск поверхности | Он-лайн блескомер | ≥70 GU (глянцевая поверхность) |
| Скорость линии | Энкодер (съёмник обратной связи) | ±0,5 м/мин |
Пример: на SJZ80/156, производящем панели размером 600 × 8 мм, типичная скорость линии составляет 1,2 м/мин. Любое отклонение толщины >0,1 мм вызывает автоматическую регулировку скорости винта.
3.3 Автономное тестирование (для каждой партии)
| Тестовый предмет | Стандартный | Оборудование | Критерии приемки |
| Прочность на изгиб | ЕН 13245 | Универсальный тестер | ≥35 МПа |
| Ударопрочность (Гарднер) | АСТМ Д4226 | Тестер ударного дротика | Отсутствие трещин при ударе силой 2 Дж. |
| Температура теплового отклонения | ИСО 75 | HDT-тестер | ≥70 °С |
| Стабильность размеров (80°C, 1 час) | АСТМ Д1204 | Духовка | Усадка ≤0,5% |
| Водопоглощение | АСТМ Д570 | Погружение | ≤0,5% через 24 часа |
| Горючесть (самозатухание) | UL94 | Вертикальный ожог | В-0 или В-2 |
3.4 Фактический случай контроля качества – сокращение количества отходов
Производитель в Индии, использующий SJZ65/132, изначально имел 6% брака из-за пузырьков на поверхности. После установки системы вакуумной дегазации (дополнительная модернизация) и повышения температуры сушки доизмельчения до 110°C содержание лома снизилось до 1,5%.
| Тип экструдера | СДЖЗ51/105 | СДЖЗ65/132 | СДЖЗ80/156 |
| Ширина производства (мм) | 300 | 300/400 | 600 |
| Мощность двигателя (кВт) | 22 | 37 | 55 |
| Модель вспомогательной машины | YF300 | ЯФ300/400 | YF600 |
| Производительность (кг/ч) | 80–100 | 150–200 | 300–400 |
| Охлаждающая вода (м³/ч) | 6 | 7 | 8 |
| Компрессорный воздух (м³/мин) | 0.6 | 0.6 | 0.6 |
В1: Почему фактическая производительность моего SJZ65/132 ниже заявленных 150–200 кг/ч?
О: Проверьте следующее:
Соотношение наполнителя – слишком высокое содержание карбоната кальция (>40 частей на час) снижает производительность. Уменьшите до ≤30 частей в час, чтобы достичь цели.
Скорость шнека – должна составлять 85–95 % от максимальной. Слишком низкое значение (<60%) снижает производительность.
Противодавление – Забит сетчатый фильтр или изношен наконечник винта. Меняйте сетки (80 ячеек) каждые 72 часа.
Реальный случай: у клиента в Египте было всего 120 кг/ч. Мы нашли температуру охлаждающей воды 32°C (должна быть ≤25°C). После установки чиллера производительность выросла до 185 кг/ч.
В2: На поверхности панели появляются «акулья кожа» или матовые пятна – как решить?
Ответ: «Акулья кожа» возникает из-за разрушения расплава или недостаточной температуры матрицы.
Увеличьте температуру зоны матрицы на 5°C (например, со 190°C до 195°C).
Временно уменьшите скорость линии на 10%.
Проверьте вакуум калибратора ≤0,06 МПа (слишком низкое значение оставляет воздушные следы).
Добавьте 0,5 части технологической добавки (например, акрилового модификатора) – решает 90% случаев.
Вопрос 3: Панели деформируются после охлаждения. Что пошло не так?
Ответ: Деформация обычно возникает из-за неравномерного охлаждения или остаточного напряжения.
Обеспечьте постоянную температуру воды в резервуаре охлаждения (работают как верхние, так и нижние форсунки).
Для SJZ80/156, производящих панели шириной 600 мм, используйте двухстороннее охлаждение длиной не менее 4 м.
Отрегулируйте давление съемника – чрезмерное давление сплющивает панели.
Реальный случай: завод в Великобритании сократил коробление с 12% до 2%, добавив перед резаком 2-метровую секцию принудительного воздушного охлаждения.
В4: Могу ли я производить панели из цельного и вспененного ПВХ на одной линии?
О: Да, но с поправками:
Сплошные панели – используйте стандартный винт и матрицу.
Панели из вспененного материала (низкой плотности). Требуется химический вспениватель (экзотермический, например, азодикарбонамид) и немного более низкая скорость шнека (для уменьшения сдвига). Коническая конструкция шнека хорошо справляется с пеной. Однако для достижения наилучшего качества пены мы рекомендуем добавить насос для расплава. Некоторые заказчики в России производят вспененные панели плотностью 0,6 г/см³ на SJZ65/132 при производительности 130 кг/ч.
В5: Каков ожидаемый срок службы винта и цилиндра?
О: При правильном уходе (регулярная чистка, избегание перегрева) биметаллический ствол (азотированная сталь) прослужит 8000–10 000 часов. Винт (азотированный твердым хромом) служит 6 000–8 000 часов. Для применений с высоким содержанием наполнения (>40 частей CaCO₃) или при интенсивном измельчении срок службы сокращается на 30%.
В6: Как часто следует чистить систему охлаждающей воды?
О: Система с замкнутым контуром: проверяйте фильтры каждые две недели, промывайте весь контур каждые шесть месяцев. Если используется неочищенная водопроводная вода, накопление накипи снижает эффективность охлаждения и, следовательно, производительность.
Случай: Клиент из Бразилии пренебрегал очисткой в течение года – расход охлаждающей воды упал с 7 м³/ч до 4 м³/ч, что привело к перегреву и частым остановкам. После удаления накипи производство вернулось в норму.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский