
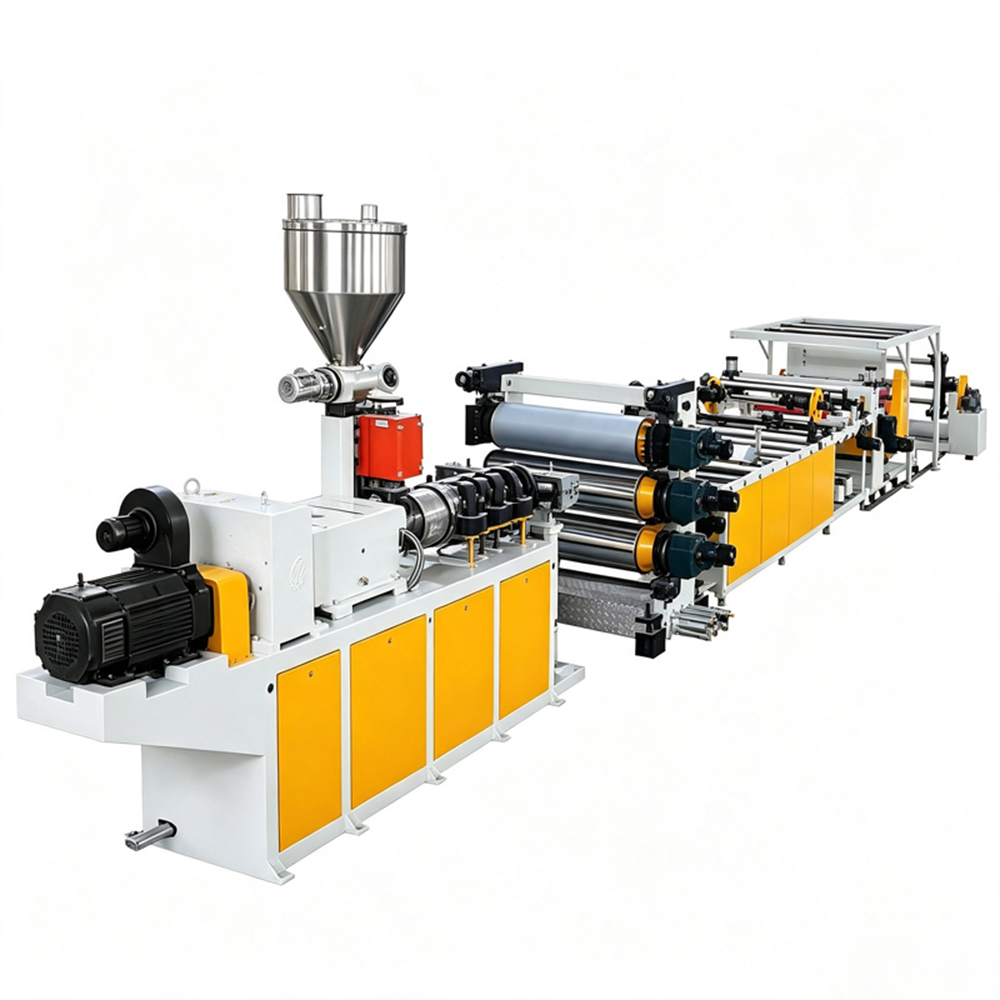
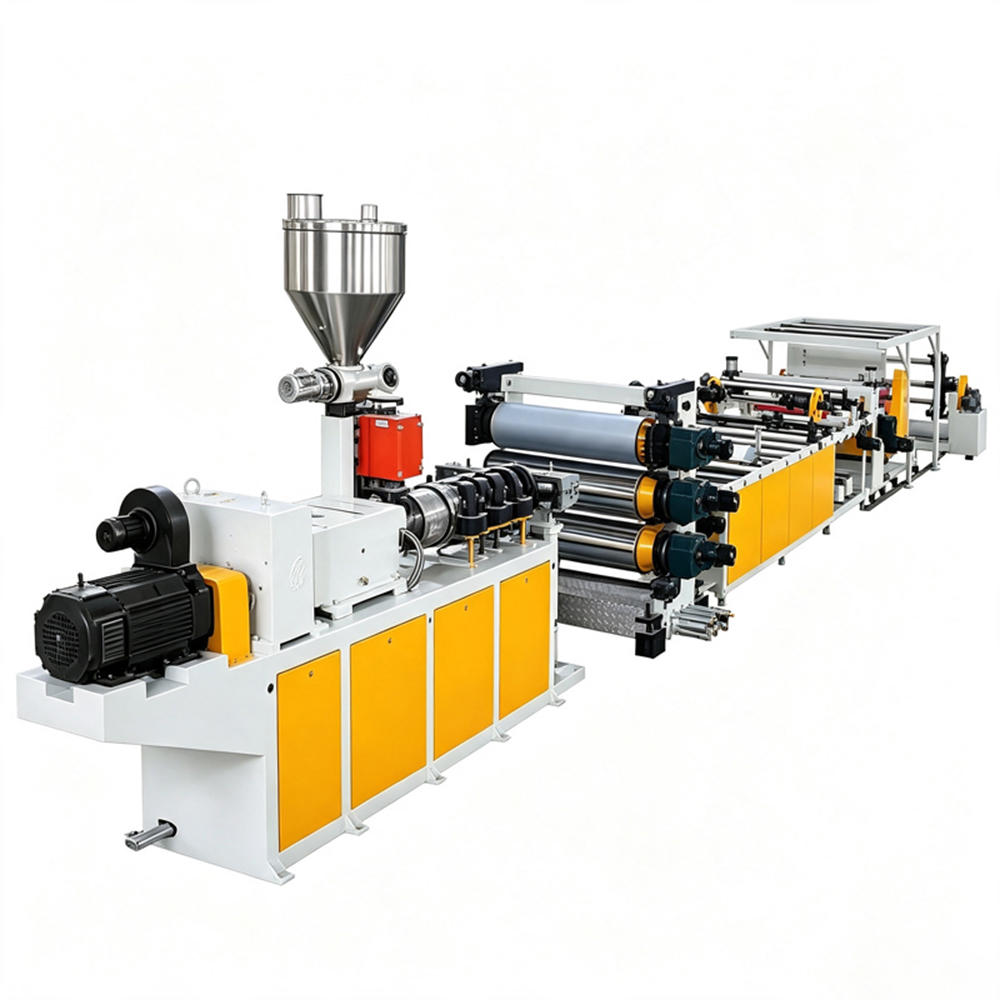
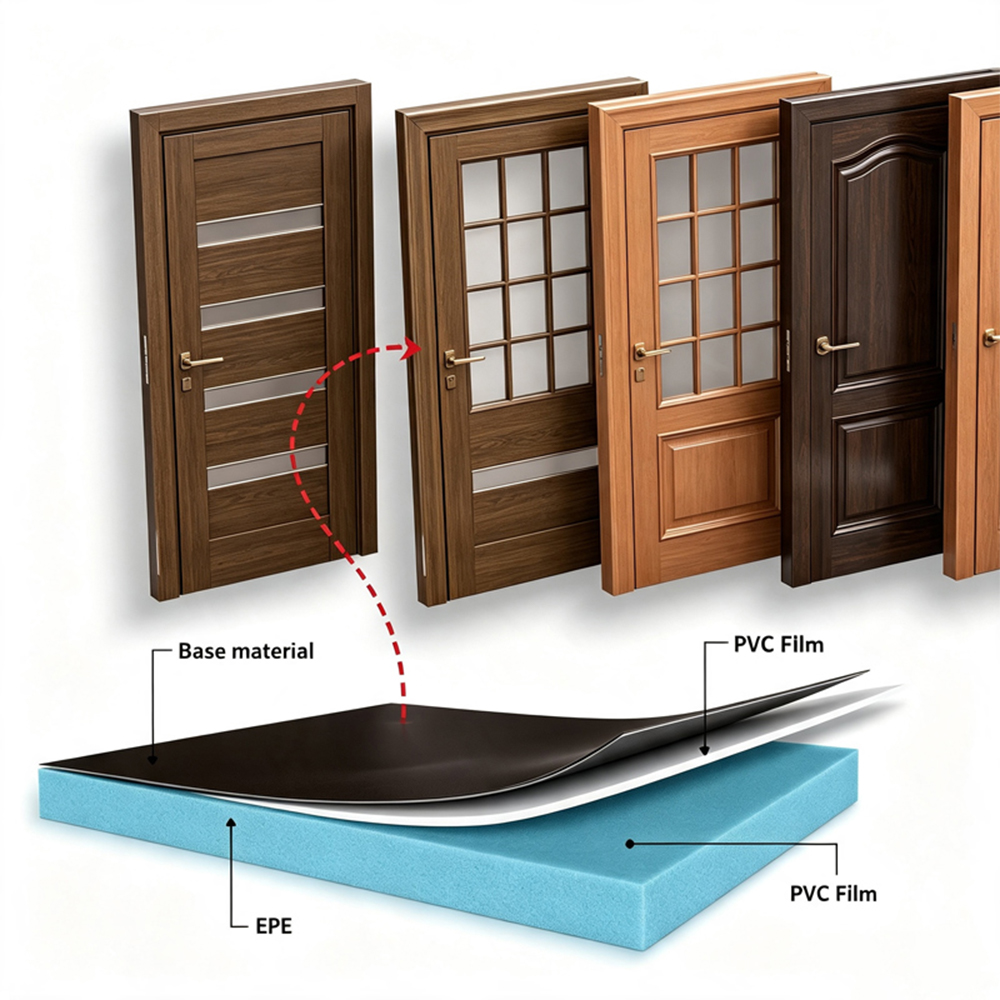
Линия декоративной экструзии дверных листов ПВХ Jwell предназначена для производства дверных полотен и декоративных листов шириной 1220–2000 мм и толщиной 0,2–3,0 мм. Модель SJZ80/156 имеет максимальную производительность 350 кг/ч, а модель SJZ92/188 — 550 кг/ч. Оборудование отличается высокой производительностью, низким энергопотреблением, стабильной экструзией и точным контролем ширины/толщины, что делает его идеальным выбором для производства внутренних дверей и панелей шкафов.
Наша линия декоративной экструзии дверных листов ПВХ специально разработана для производства высококачественных листов ПВХ для внутренних дверей, дверей шкафов, стеновых панелей и декоративных поверхностей. Две модели отвечают различным требованиям рынка:
СДЖЗ80/156-1500 (ширина листа до 1220 мм, толщина 0,2–3,0 мм) – Подходит для легких декоративных дверных полотен, ламинированных пленок и тонких плит ПВХ. Типичные области применения: поверхности дверей гардеробных, обшивка внутренних дверей, кромка ПВХ. Реальный пример: малазийский производитель дверей использует эту линию для производства дверных обшивок из тисненого ПВХ толщиной 1,2 мм со скоростью 320 кг/ч, что снижает затраты на 15% по сравнению с импортными аналогами.
СДЖЗ92/188-2200 (ширина листа до 2000 мм, толщина 1,0–3,0 мм) – Предназначена для более толстых и широких дверных полотен, в том числе полотен коммерческих дверей, поверхностей противопожарных дверей и ударопрочных декоративных листов. Реальный случай: Турецкий завод установил эту линию для производства дверных полотен из ПВХ шириной 2000 мм для больничных дверей, достигнув максимальной производительности 530 кг/ч при постоянной плоскостности.
| Особенность | Преимущество |
| Высокая производительность при низком энергопотреблении | SJZ80/156: 350 кг/ч при 75 кВт; SJZ92/188: 550 кг/ч при 110 кВт. Среди самое низкое потребление энергии на кг в отрасли (около 0,21–0,22 кВтч/кг). |
| Широкий диапазон толщины | 0,2–3,0 мм (SJZ80) и 1,0–3,0 мм (SJZ92) – одна линия может производить как тонкие ламинирующие пленки, так и толстые структурные дверные обшивки. |
| Стабильная двухшнековая экструзия | Коническая двухшнековая конструкция обеспечивает лучшую пластификацию, более низкую температуру плавления, и меньшая деградация, что критично для ПВХ с наполнителями из карбоната кальция. |
| Точный контроль ширины | Ширина 1220 мм и 2000 мм соответствует стандартным размерам дверей (например, метрические дверные полотна 900/1200 мм или стандартные США 36/48 дюймов после обрезки). |
| Удобная работа | Управление ПЛК Siemens, автоматические температурные зоны и зазор кромки матрицы регулировка – снижает требования к квалификации оператора. |
Мы внедряем четырехэтапную систему обеспечения качества, чтобы гарантировать соответствие каждого листа стандартам дверной промышленности (например, АСТМ Д4226, EN 13245):
Этап 1 – Входной контроль материалов
Смола ПВХ (К65–К67) – испытание на вязкость и содержание примесей.
Модификатор ударной вязкости CPE, диоксид титана, карбонат кальция – анализ гранулометрического состава.
Этап 2 – Онлайн-мониторинг (во время экструзии)
Датчики давления и температуры расплава на матрице – сигнализация срабатывает при отклонении >3%
Толщиномер (онлайн-ультразвуковой или бета-лучевой) – управление с обратной связью с автоматической регулировкой кромки матрицы. Допуск: ±0,02 мм для листа толщиной 0,5 мм.
Лазерный датчик края для определения ширины – обеспечивает 1220 мм или 2000 мм ±2 мм.
Этап 3 – Выборка и автономное тестирование
Каждые 500 кг продукции отрезают образцы и испытывают:
| Тестовый предмет | Метод | Критерий приемки |
| Предел прочности (MD/TD) | АСТМ Д638 | ≥45 МПа |
| Ударопрочность (падение дротика) | ASTM D4226 | 500 г × 500 мм, без трещин |
| Равномерность блеска | Блеск 60° | ±5 единиц по всей ширине |
| Термоусадка (80°C, 1ч) | Тест духовки | ≤1,5% |
| Разница цвета (ΔE) | Спектрофотометр | ΔE < 1,0 по сравнению со стандартной пластиной |
Этап 4 – Моделирование изготовления двери
Прижмите цельную дверную обшивку (тисненую или ламинированную) к деревянной дверной коробке и выполните:
Испытание на отслаивание кромок (сила отслаивания ≥3,5 Н/мм)
Ускоренное старение (300-часовая УФ-лампа) – изменение цвета ΔE ≤2,0
Реальный случай: для клиента из Бангладеш наша система качества обнаружила колебания температуры расплава, вызванные изношенными сегментами шнека. Производство остановилось на 2 часа для замены деталей, что позволило избежать 8 тонн несоответствующих листов (экономия около 6000 долларов США).
| Модель | СДЖЗ80/156-1500 | СДЖЗ92/188-2200 |
| Спецификация экструдера | СДЖЗ80/156 | СДЖЗ92/188 |
| Ширина изделия (мм) | 1220 | 2000 |
| Толщина изделия (мм) | 0,2-3,0 | 1,0-3,0 |
| Мощность главного двигателя (кВт) | 75 | 110 |
| Производительность (Макс.) (кг/ч) | 350 | 550 |
В1: Может ли линия SJZ80/156 производить листы толщиной более 3,0 мм?
О: Нет. Конструкция винта и длина площадки матрицы оптимизированы для 0,2–3,0 мм. Для толщины более 3,0 мм мы рекомендуем нашу модель SJZ92/188 (макс. 3,0 мм) или специальную одновинтовую линию для толщины >4 мм. Однако многие клиенты используют SJZ80 для производства дверных полотен толщиной 3,0 мм, стабильно работая со скоростью до 340 кг/ч.
Вопрос 2: Какова фактическая максимальная производительность SJZ92/188 для листов толщиной 2,0 мм и шириной 2000 мм?
О: Проверенные реальные данные: при использовании стандартной рецептуры (100 частей ПВХ, 8 частей CPE, 5 частей TiO₂, 25 частей CaCO₃) – 510–530 кг/час. При толщине 2,5 мм производительность падает примерно до 480 кг/ч. Теоретический максимум 550 кг/ч достижим только при толщине 1,0 мм.
В3: Как часто следует заменять двойные винты?
Ответ: При хорошей смазке и коррозионностойком составе ПВХ (без чрезмерной переточки) срок службы винтов составляет 8000–10 000 часов работы. Один украинский клиент отработал более 12 000 часов, используя вариант покрытия из карбида вольфрама. Мы предлагаем услуги по ремонту наплавок, которые продлевают срок службы на 40%.
В4: Поддерживает ли линия совместную экструзию износостойкого слоя или слоя древесной текстуры?
А: Да. Можно добавить дополнительную головку для совместной экструзии (конфигурация A/B или A/B/A). Например, можно совместно экструдировать прозрачный износостойкий слой толщиной 0,1 мм на цветную подложку толщиной 1,9 мм – общая толщина 2,0 мм. Мы поставили эту конфигурацию на вьетнамскую фабрику по производству дверей, чтобы обеспечить поверхности, устойчивые к царапинам.
Вопрос 5: Как бороться с усадкой по ширине после каландрирования/охлаждения?
Ответ: Наш съемник и охлаждающая стойка имеют регулировку коэффициента избыточного натяжения. Для отверстия матрицы 2000 мм окончательная ширина листа после охлаждения обычно составляет 1990–1995 мм. Мы рекомендуем заказывать штамп на 1,5 % шире заданной ширины; ПЛК автоматически корректирует скорость съемника. Полевые данные показывают, что усадку можно контролировать в пределах 0,3%.
В6: Каковы требования к питанию для установки?
A: Линия SJZ80/156: главный двигатель 75 кВт, вспомогательное оборудование 25 кВт (насосы отопления, охлаждения, съемник) → всего ок. 100кВт. SJZ92/188: 110 кВт 35 кВт доп. → прибл. 145кВт. Используется напряжение 380 В/50 Гц или 460 В/60 Гц (регулируется). Один клиент из Бразилии использует SJZ92 с напряжением 440 В/60 Гц с трансформатором – никаких проблем.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский