
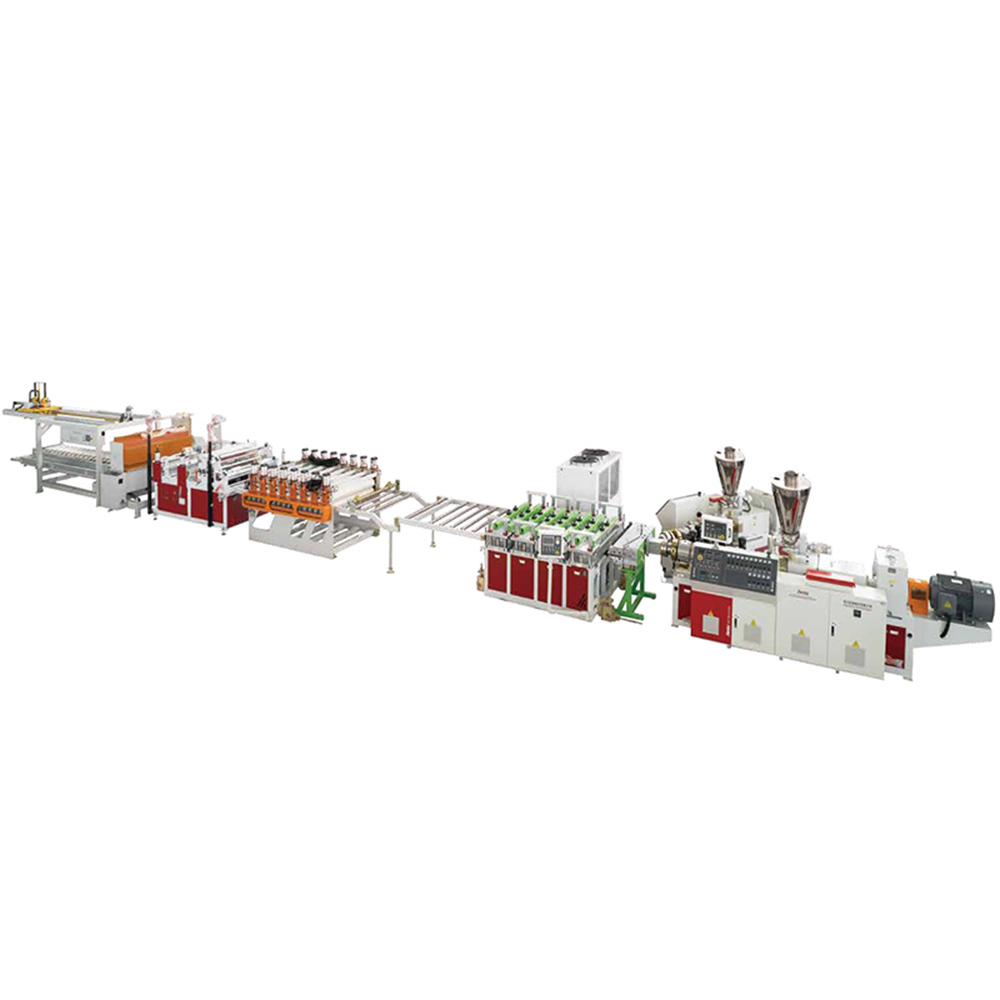
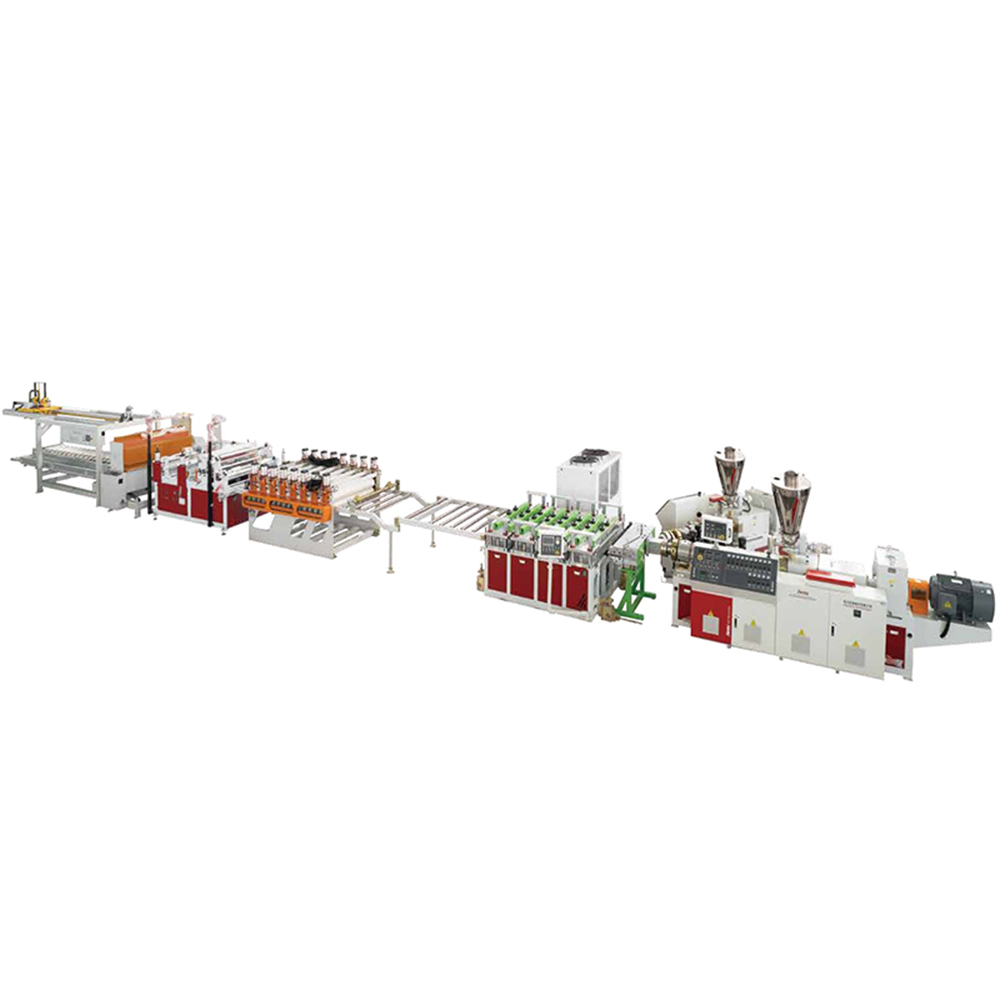
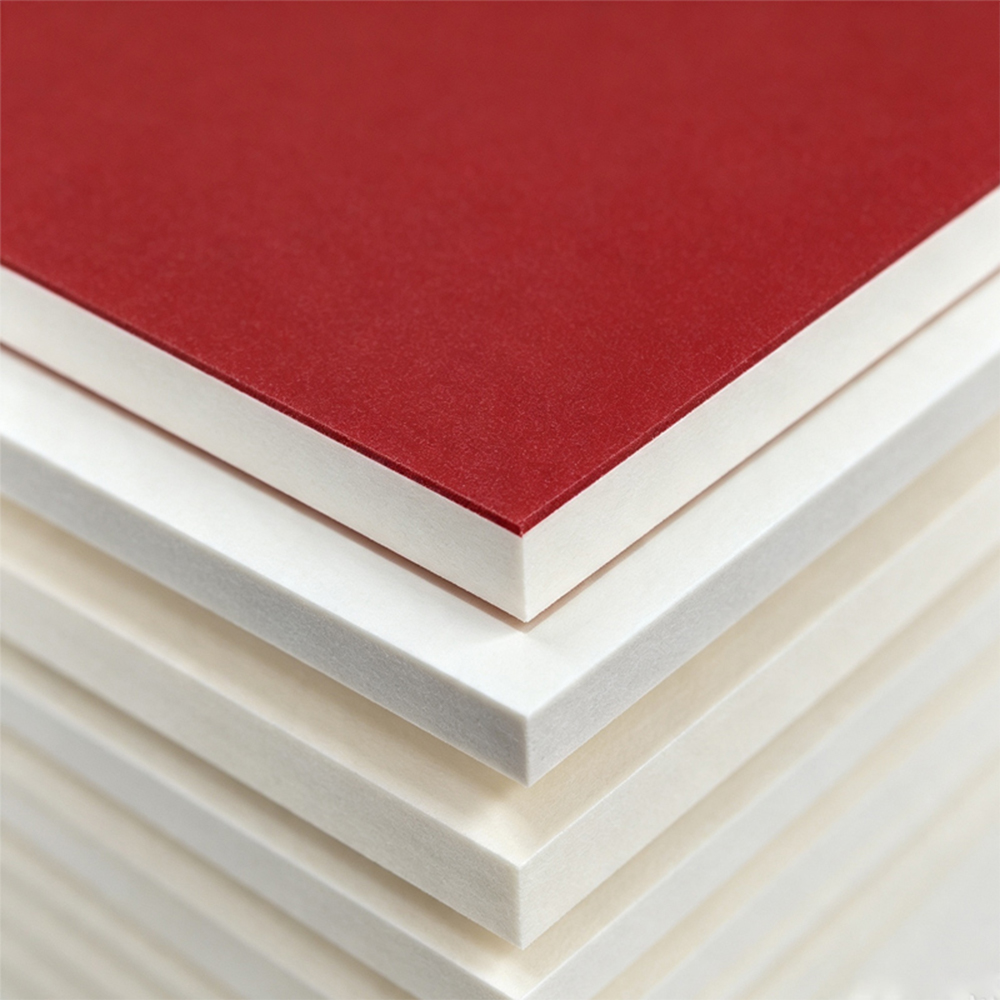
Экструзионная линия для производства пенопласта PVC celuka WPC является основным оборудованием для производителей легких и высокопрочных композитных панелей. Наши передовые линии, доступные в конфигурациях из пенопласта и коэкструзионной пены, обеспечивают непревзойденную эффективность и качество продукции. Благодаря точному контролю экструзии и высокой производительности эти линии предназначены для современного строительства, мебельной и автомобильной промышленности.
Мебель и краснодеревщики
Приложения: Шкафы для ванной комнаты, кухонные шкафы, двери гардероба.
Почему пенопласт ДПК? Водонепроницаемый, устойчивый к термитам, простой в обработке.
Реальный случай: Малазийский производитель мебели перешел на нашу линию по производству пенопласта SJZ80/156 (300–400 кг/ч) для производства плит толщиной 18 мм и шириной 1400 мм. Они уменьшили вес материала на 35% по сравнению с твердым ПВХ, сохранив при этом фиксацию винтами. Ежемесячная производительность увеличилась до 220 тонн.
Строительство и отделка
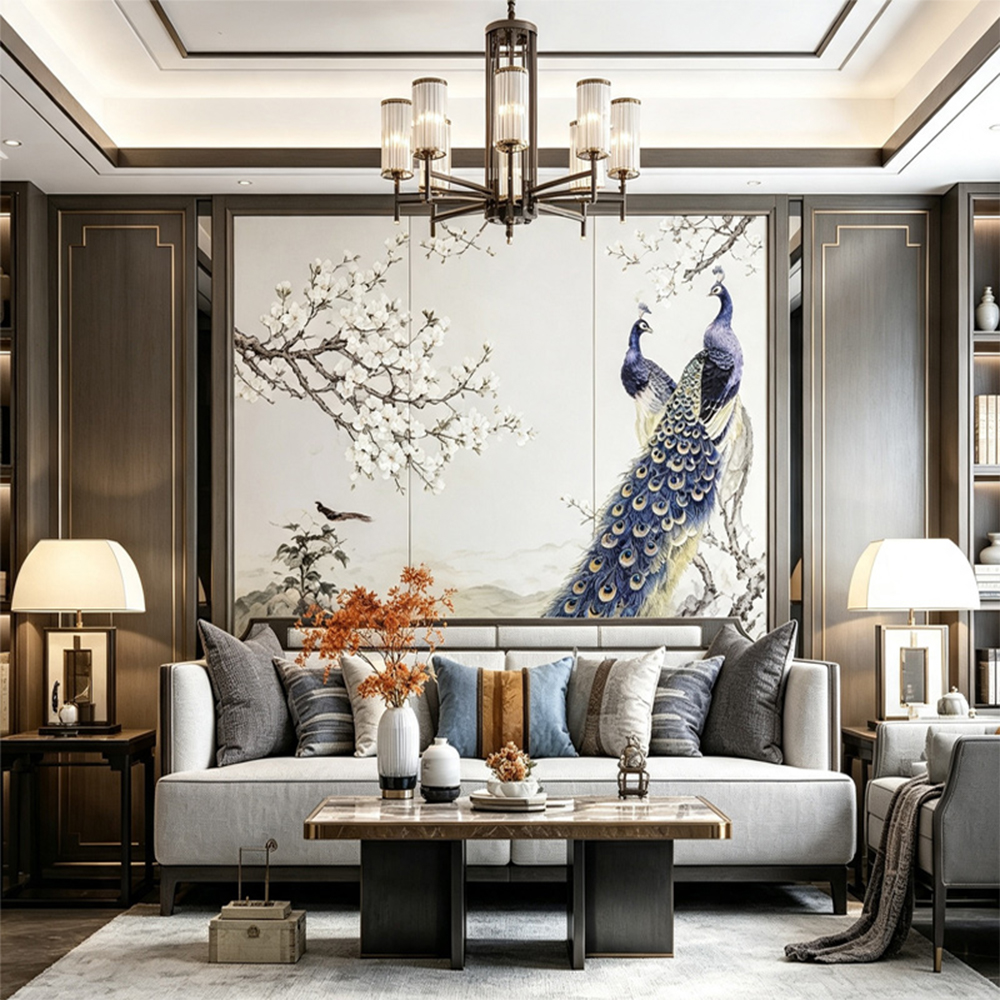
Приложения: Стеновые панели, софиты, декоративные профили, напольное покрытие.
Почему коэкструзия? Соэкструдированный верхний слой обеспечивает устойчивость к ультрафиолетовому излучению и защиту от царапин.
Реальный случай: Чилийский поставщик строительных материалов использует нашу линию коэкструзии (SJZ65/132 SJZ80/156) для производства стеновых панелей шириной 1600 мм и толщиной 8 мм. При производительности до 500 кг/ч они поставляют 40 000 м² в месяц. Соэкструдированный слой обеспечивает стабильность цвета более 5 лет под интенсивным солнечным светом.
Вывески и реклама
Приложения: Подложки для цифровой печати, вывески из пенопласта.
Почему диапазон толщины 3–30 мм? Гибкость – от знаков толщиной 3 мм до объемных букв толщиной 30 мм.
Реальный случай: Польская компания по производству вывесок использует нашу линию по производству пенопласта производительностью 350 кг/ч для производства плит толщиной 3–6 мм, обеспечивая идеально ровные поверхности для УФ-печати с высоким разрешением.
| Параметр | Линия пены для кожи (SJZ80/156) | Линия коэкструзии (65/132 80/156) |
| Ширина | 1220–1600 мм | 1220–1600 мм |
| Толщина | 3–30 мм | 3–30 мм |
| Максимальная мощность | 300–400 кг/ч | 400–500 кг/ч |
| Главный двигатель | 75 кВт | 37 кВт 75 кВт |
Ключевые преимущества
А. Высокая производительность, низкое потребление
Конический двухшнековый экструдер SJZ80/156 обеспечивает высокий крутящий момент при низких скоростях шнека. Экономия энергии достигает 20% по сравнению с одношнековыми машинами. При производительности 400 кг/ч фактическое энергопотребление при полной нагрузке составляет всего около 65 кВт.
B. Широкий диапазон толщины и ширины
От ультратонких плит толщиной 3 мм до жестких плит толщиной 30 мм и шириной до 1600 мм — все на одной линии. Это исключает необходимость использования нескольких машин.
C. Превосходная поверхность благодаря совместной экструзии
В модели коэкструзии используется вспомогательный экструдер SJZ65/132 (37 кВт) для нанесения верхнего слоя из чистого ПВХ или АСА. Этот слой предотвращает поглощение воды и разрушение под воздействием ультрафиолета, что крайне важно для продукции, предназначенной для использования вне помещений.
D. Отличная стабильность пены.
Наша конструкция шнека и система охлаждения контролируют температуру расплава в пределах ±1,5°C. Результат: структура пенопласта с закрытыми порами и плотностью всего 0,45 г/см³ при сохранении поверхностной твердости (по Шору D > 65).
Мы реализуем 7-ступенчатый протокол контроля качества для каждой линии.
Проверка сырья
Тест: Размер частиц смолы ПВХ, содержание влаги в древесном волокне или карбонате кальция (<0,5%).
Оборудование: Анализатор влажности (точность 0,01%) и вибросито.
Критерии приемки: Любая партия с влажностью >0,6% отбраковывается во избежание образования пузырьков на поверхности.
Внутрипроцессный мониторинг
| Параметр | Толерантность | Частота мониторинга |
| Температура плавления | ±1,5°С | Непрерывный (термопара) |
| Скорость винта | ±0,5 об/мин | Каждые 5 минут |
| Толщина доски | ±0,1 мм | Лазерный толщиномер, обратная связь в реальном времени |
Физико-механические испытания (за смену)
Плотность (ASTM D792): целевая 0,5–0,7 г/см³. Возьмите 3 образца из головы, середины и хвоста каждой катушки.
Твердость поверхности (по Шору D): минимум 62 для пенопласта; минимум 68 для соэкструдированного верхнего слоя.
Водопоглощение (24-часовое погружение): <1,5% по весу. Соэкструдированные плиты обычно достигают <0,8%.
Винтовая фиксация (ASTM D1761): >800 Н при толщине 15 мм.
Окончательный визуальный осмотр
Освещенный смотровой стол (1000 люкс). Отклонить доски с:
Любой пузырь диаметром более 1 мм.
Царапина длиной более 50 мм.
Цветовая разница ΔE >1,5 (измеряется колориметром)
Реальные результаты контроля качества
Клиент из Вьетнама, производящий плиты размером 1220×2440 мм, сообщил: после 300 часов непрерывной работы на линии коэкструзии изменение толщины осталось в пределах ±0,08 мм (лучше, чем гарантированное ±0,1 мм). Их процент брака снизился с 4,2% до 1,1% за один месяц.
| Модель | Экструзионная линия для снятия шкуры с вспененного картона | Линия по производству пенокартона с коэкструзией |
| Ширина продукта (мм) | 12:20-16:00 | 12:20-16:00 |
| Толщина изделия (мм) | 3-30 | 3-30 |
| Спецификация экструдера | СДЖЗ80/156 | СДЖЗ65/132, СДЖЗ80/156 |
| Производительность (макс.) (кг/ч) | 300-400 | 400-500 |
| Мощность главного двигателя (кВт) | 75 | 37/75 |
Вопрос 1: Почему на поверхности моей доски все еще появляются пузыри даже при использовании лески SJZ80/156?
A: Пузыри обычно появляются из-за:
Чрезмерная влага в карбонате кальция или древесном наполнителе (должно быть <0,5%).
Слишком высокая скорость шнека приводит к разрушению расплава. Снижайте скорость до тех пор, пока выходная мощность не упадет до 85 % от максимальной, затем постепенно увеличивайте.
Недостаточная вентиляция: Проверьте вакуумный клапан (давление должно быть ниже -0,08 МПа). Очищайте вентиляционное отверстие каждые 4 часа.
Реальное решение: турецкий клиент столкнулся с линией пузырьков производительностью 380 кг/ч. Мы рекомендовали сушить наполнитель до влажности 0,3% и снизить температуру расплава со 185°С до 178°С. Пузыри исчезли через 2 часа.
Вопрос 2: Как добиться сверхгладкой поверхности на толстых досках (25–30 мм)?
О: Для плит толщиной более 20 мм используйте линию совместной экструзии, даже если верхний слой не требуется. Вспомогательный экструдер может подавать тот же материал, что и основной экструдер, эффективно увеличивая производительность пластификации. Это уменьшает колебания давления расплава. Установите первую секцию охлаждающего калибратора на температуру 45°C, не ниже – слишком быстрое охлаждение приводит к шероховатости поверхностей.
В3: Какова фактическая стоимость энергии на тонну?
A: Для линии пенопласта (главный двигатель 75 кВт плюс дополнительное оборудование, всего ~110 кВт). При средней производительности 350 кг/ч:
Энергия на тонну = 110 кВтч / 0,35 тонны = 314 кВтч/тонна.
Предположим, что стоимость электроэнергии составляет 0,12 доллара США за кВтч → 37,7 доллара США за тонну картона. По сравнению с одновинтовыми линиями (обычно 400–450 кВтч/тонну) → экономия 22%.
В4: Как часто следует заменять винт и цилиндр?
Ответ: Для материалов ДПК (с древесным волокном/карбонатом кальция) абразивный износ значителен. Используя наш винт из азотированной стали (твердость 950–1050 HV):
Типичный срок службы пены для кожи: 8 000–10 000 часов работы.
Для совместной экструзии: главный SJZ80/156 работает тяжелее (более высокое противодавление) → заменяйте через 7000 часов. Вспомогательный SJZ65/132 служит >12 000 часов.
Признаки износа: Производительность падает ниже 320 кг/ч при той же скорости шнека → измерьте зазор шнека (>0,5 мм требует замены).
В5: Могу ли я использовать на этой линии 100% переработанный ПВХ?
О: Да, но мы рекомендуем ограничить содержание переработанного материала до 30 % для линий из пеноматериала и 20 % для коэкструдированных плит. Превышение этого значения приводит к:
Снижение прочности расплава → провисание плиты между калибровочными валками.
Загрязнения, вызывающие появление линий на штампе (проявляющихся в виде темных полос).
Рекомендация: Установите перед фильерой фильтр расплава (150–200 меш). Бразильский клиент использовал 40% переработанного ПВХ на линии коэкструзии после установки автоматического устройства смены сит – стабильная производительность 430 кг/ч.
Вопрос 6: Как решить проблему несоответствия ширины (уменьшение с 1600 мм до 1580 мм)?
Ответ: Усадка по ширине вызвана неправильным охлаждением или чрезмерным натяжением.
Проверьте скорость отвода: она должна быть на 0,5–1% ниже скорости линии на выходе из калибратора.
Поднимите температуру воды в первой охлаждающей ванне с 15°C до 25°C. Замедление охлаждения снижает остаточное напряжение.
Для плат толщиной более 20 мм добавьте второй калибратор охлаждения (длиной 3 м) сразу после первого.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский