
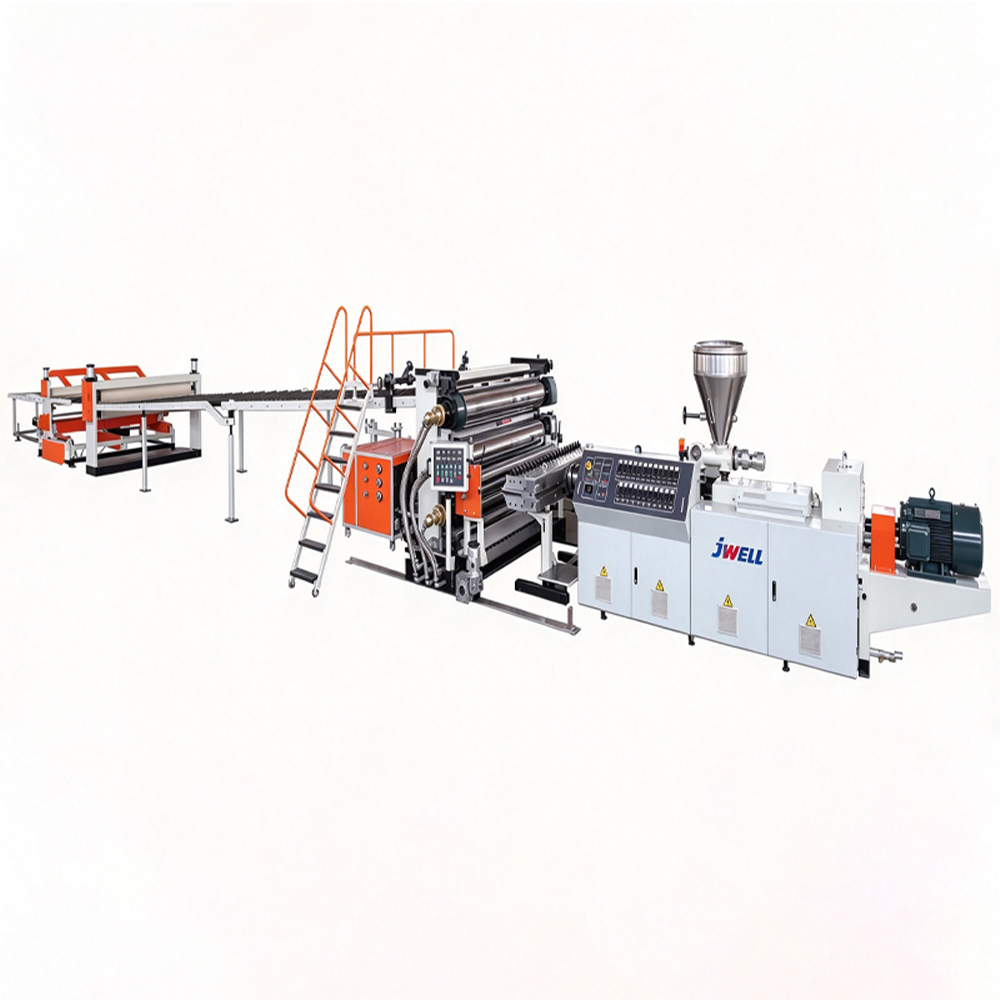
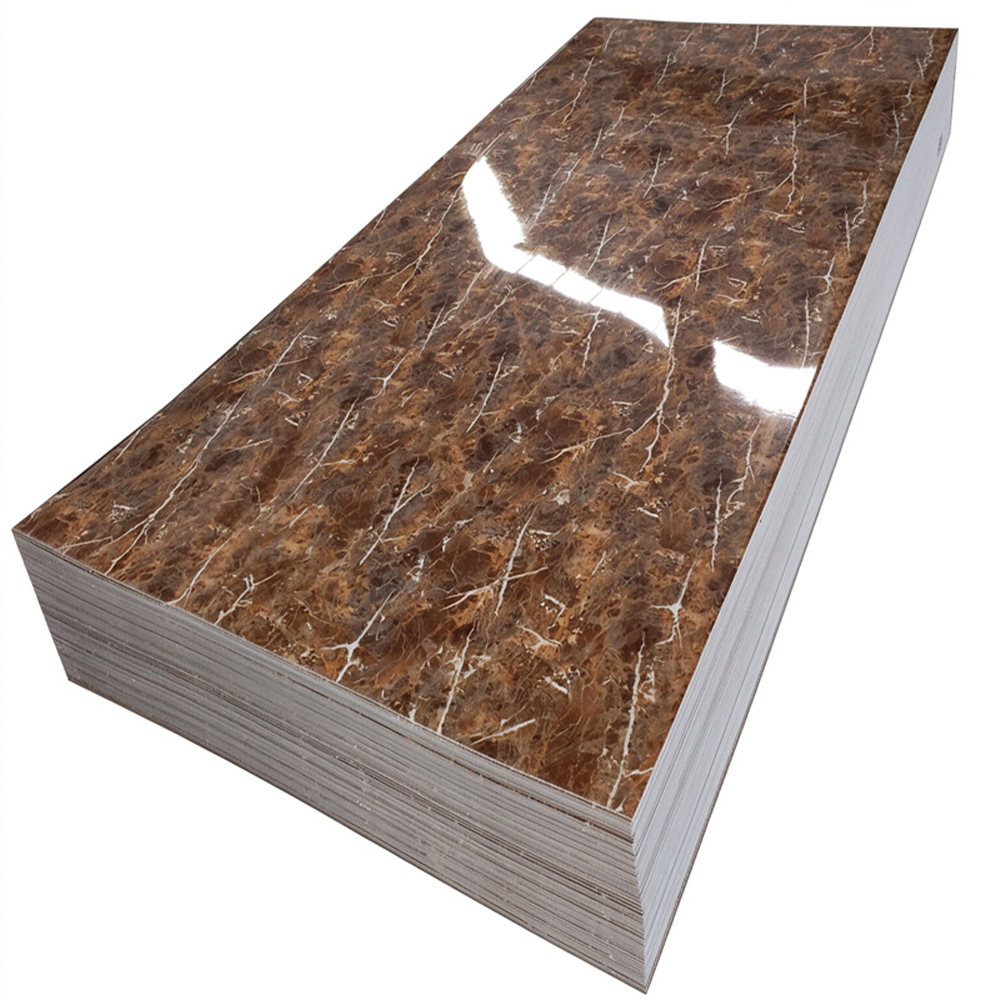
Линия экструзии листов ПВХ без вспенивания/мрамора от Jwell специально разработана для производства высокопроизводительных декоративных листов с превосходным качеством поверхности и однородной клеточной структурой.
Благодаря широкому выбору ширины и регулируемому диапазону толщины эта производственная линия широко используется для:
Мебельные Панели – Клиент из Вьетнама использует ширину 1220 мм (толщину 10–15 мм) для производства легких, водостойких задних панелей шкафа, заменяя традиционную древесину.
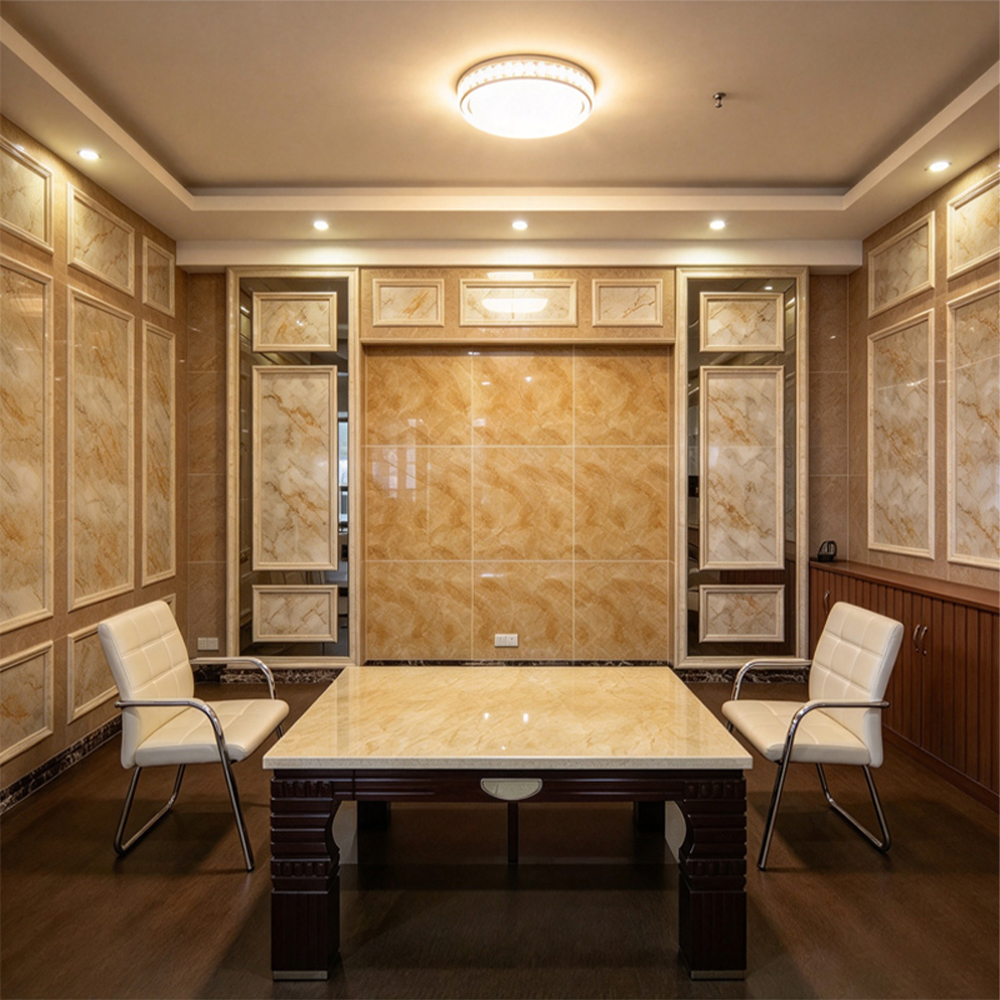
Декоративный мрамор- Like Sheets – турецкий производитель использует модель толщиной 2050 мм (толщина 3–6 мм) для производства глянцевой облицовки стен с каменным рисунком для вестибюлей отелей и коммерческих интерьеров.
Рекламные и вывески – Итальянский производитель вывесок производит вспененные плиты шириной 1560 мм и толщиной 5–8 мм с гладкой поверхностью для печати для наружных рекламных щитов.
Строительная Опалубка – Подрядчики из Ближнего Востока используют листы толщиной 18 мм (шириной 1220 мм) в качестве многоразовой бетонной опалубки из-за их коррозионной стойкости и легкого веса.
Высокая производительность и низкое энергопотребление – Конический двухшнековый экструдер SJZ80/156 достигает производительности 350-450 кг/ч при мощности главного двигателя всего 75 кВт. По сравнению с параллельными двухшнековыми конструкциями потребление энергии на кг снижается примерно на 18-22%, что подтверждает польский заказчик, производящий 8-10 тонн в смену.
Широкий охват продукции – Одна производственная линия обрабатывает листы шириной от 1220 мм до 2050 мм и толщиной от 1 мм до 18 мм. Это устраняет необходимость в нескольких машинах: чилийский завод заменил три старые линии одной из наших, сэкономив 40% производственной площади.
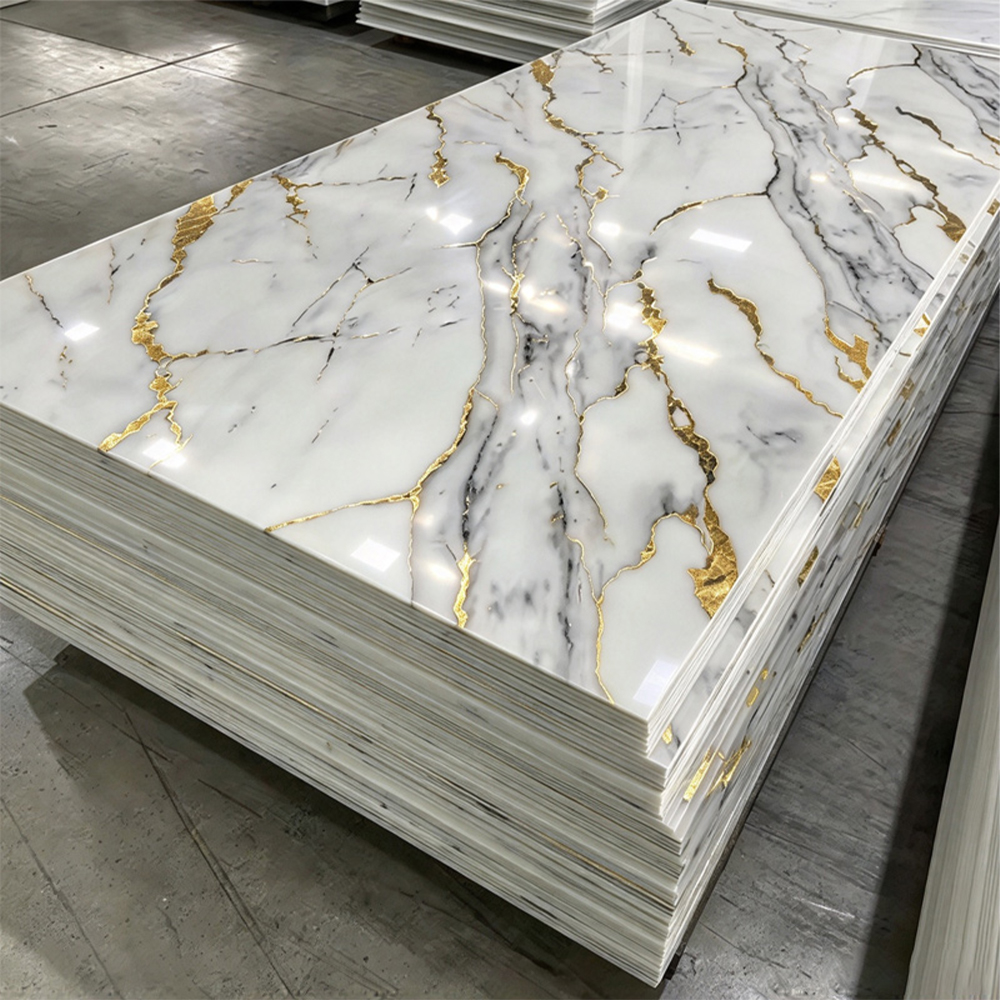
Превосходный мраморный эффект – Высокий крутящий момент (достигаемый двигателем мощностью 75 кВт) в сочетании с точным контролем температуры обеспечивает идеальное диспергирование цветной маточной смеси и добавок для мраморного эффекта. Наш клиент из Индонезии производит реалистичные белые узоры Каррары без постпечатной обработки.
Стабильная структура пенопласта – Коническая конструкция шнека обеспечивает бережное перемешивание расплава, что имеет решающее значение для вспенивания ПВХ. В результате получается тонкая, однородная структура ячеек – плотность можно регулировать в пределах от 0,45 до 0,70 г/см³ в зависимости от производительности и настроек охлаждения.
Каждая производственная партия соответствует строгому протоколу, гарантирующему плоскостность листа, механическую прочность и визуальную однородность.
| Этап | Процесс | Оборудование / Стандарт |
| Проверка сырья | Проверьте показатель K смолы ПВХ, содержание влаги и размер частиц карбоната кальция. | Анализатор влажности, просеивающий шейкер |
| Мониторинг экструзии | Регистрация в реальном времени давления расплава, температуры (170–190°C) и скорости шнека. | ПЛК Siemens с пределами сигнализации |
| Интернет Толщина и ширина | Непрерывное лазерное или ультразвуковое сканирование по всей ширине 2050 мм. Точность ±0,05 мм. | Онлайн толщиномер |
| Охлаждение и калибровка | Вакуумный калибровочный стол обеспечивает плоскостность ≤1,5 мм/м. | Калибровочный стол с 8 независимыми вакуумными зонами |
| Обнаружение дефектов поверхности | Камера высокого разрешения обнаруживает пузырьки, царапины или неровные мраморные узоры. | Система технического зрения CCD (макс. скорость линии 2,5 м/мин) |
| Испытание механических свойств | Прочность на разрыв, ударная вязкость (по Изоду) и твердость по Шору D. Отбор проб каждые 500 метров. | Универсальный тестер, твердомер |
| Окончательная проверка упаковки | Обрежьте края, наклейте защитную пленку, проверьте выравнивание стопки. | Ручной автоматический счетчик |
Реальный случай: Бразильский производитель напольных покрытий применил нашу процедуру тестирования для отбраковки листов с отклонением плотности >0,03 г/см³. Их процент брака снизился с 5,2% до 1,8% за три месяца.
| Модель | |||
| Ширина изделия (мм) | 1220 | 1560 | 2050 |
| Толщина изделия (мм) | 1-18 | 1-12 | 1-10 |
| Спецификация экструдера | СДЖЗ80/156 | СДЖЗ80/156 | СДЖЗ80/156 |
| Производительность (Макс.) (кг/ч) | 350-450 | 350-450 | 350-450 |
| Мощность главного двигателя (кВт) | 75 | 75 | 75 |
В1: Можем ли мы производить на одной линии как твердые мраморные листы, так и легкие пенопластовые плиты?
А: Да. Регулируя соотношение пенообразователя (АДЦ или ОБШ) и настройки охлаждения, можно переключаться между свободновспенивающимся (плотность 0,45-0,65 г/см³) и сплошными мраморовидными листами (плотность 1,2-1,4 г/см³) на одном и том же экструдере SJZ80/156. Клиент из Филиппин использует пенопласт ночью и панели из цельного мрамора днем.
В2: Какова максимальная скорость производства для ширины 2050 мм и толщины 6 мм?
A: Для толщины 6 мм и ширины 2050 мм типичная скорость линии составляет 0,9-1,2 м/мин, производительность около 350-400 кг/ч. Если вам нужна более высокая производительность, мы рекомендуем предварительно нагреть наполнитель из карбоната кальция и использовать высокоэффективный шнек/цилиндр (дополнительная модернизация).
В3: Как избежать дефектов «апельсиновой корки» или «серебряных полос» на поверхности мраморных листов?
Ответ: Эти дефекты обычно возникают из-за влаги в наполнителе или плохой пластификации. Решения:
Высушите карбонат кальция до влажности менее 0,3%.
Повысить температуру ствола в зонах 2 и 3 на 5-8°С (держать ниже 195°С во избежание деградации).
Проверьте вакуумный клапан – уровень вакуума должен поддерживаться на уровне от -0,06 до -0,08 МПа.
В4: Поддерживает ли экструдер SJZ80/156 совместную экструзию прозрачного верхнего слоя или слоя защиты от ультрафиолета?
А: Абсолютно. Перед матрицей можно добавить адаптер для совместной экструзии. Многие европейские клиенты совместно экструдируют прозрачный верхний слой ASA или PMMA толщиной 0,2–0,4 мм на мрамороподобные листы для защиты от ультрафиолетового излучения на открытом воздухе.
В5: Каков типичный срок службы винта и цилиндра?
О: При регулярном техническом обслуживании (использование коррозионностойкого материала шнека, избежание перегрева, поддержание содержания CaCO₃ ниже 30 частей на час) биметаллический ствол может прослужить 18-24 месяца при полной нагрузке (8000 часов в год). Стоимость замены винта составляет примерно 3200–3800 долларов США, а замена может быть завершена в течение 6 часов.
В6: Как изменить ширину с 1220 мм на ширину 2050 мм?
О: Вам необходимо заменить плоскую матрицу и отрегулировать ширину калибровочного стола. Эта переналадка занимает около 90 минут для двух обученных технических специалистов. Мы предлагаем быстрозажимные адаптеры матрицы для сокращения времени простоя.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский