
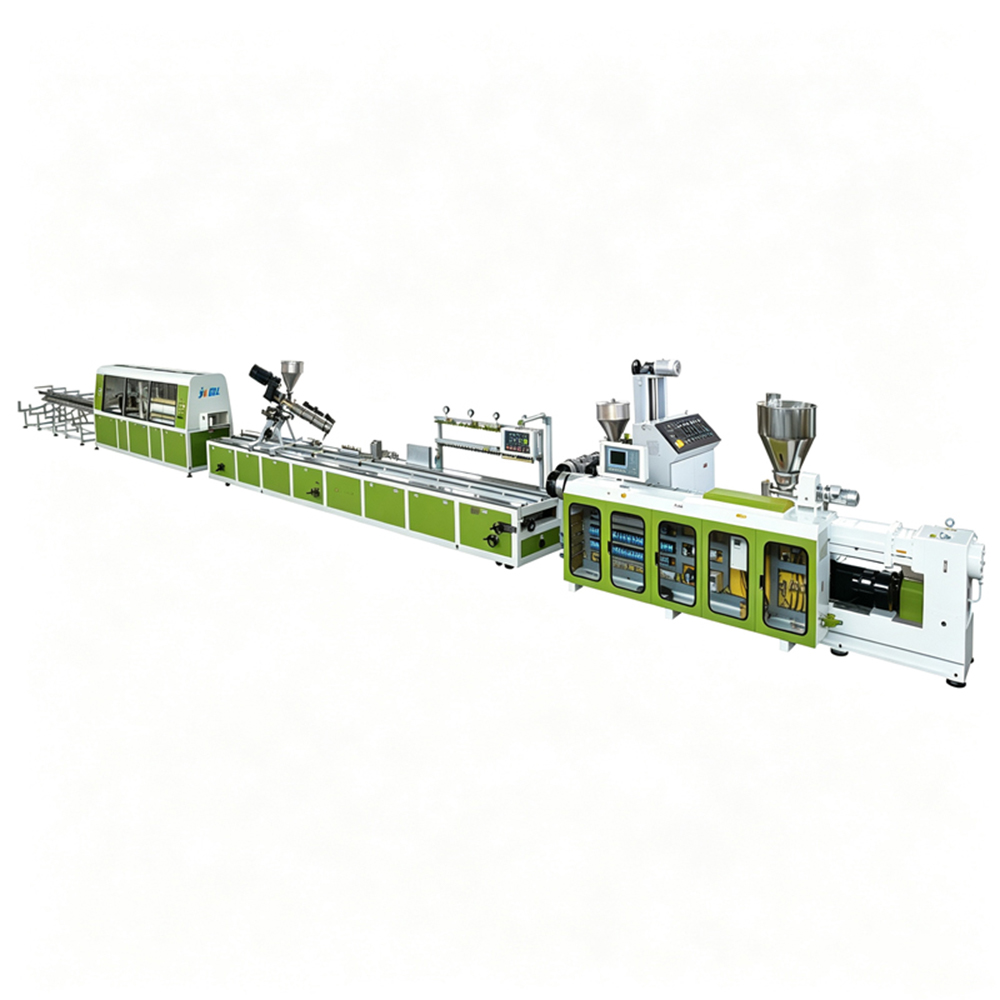
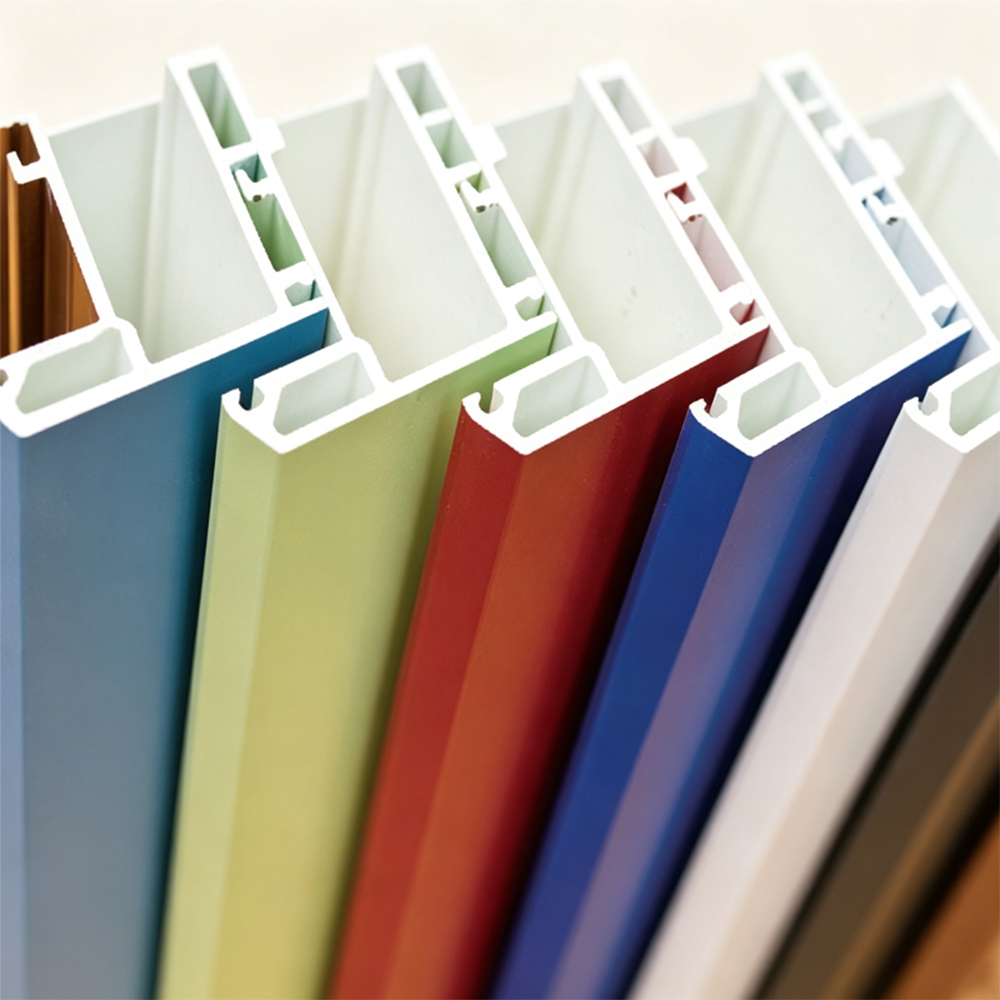
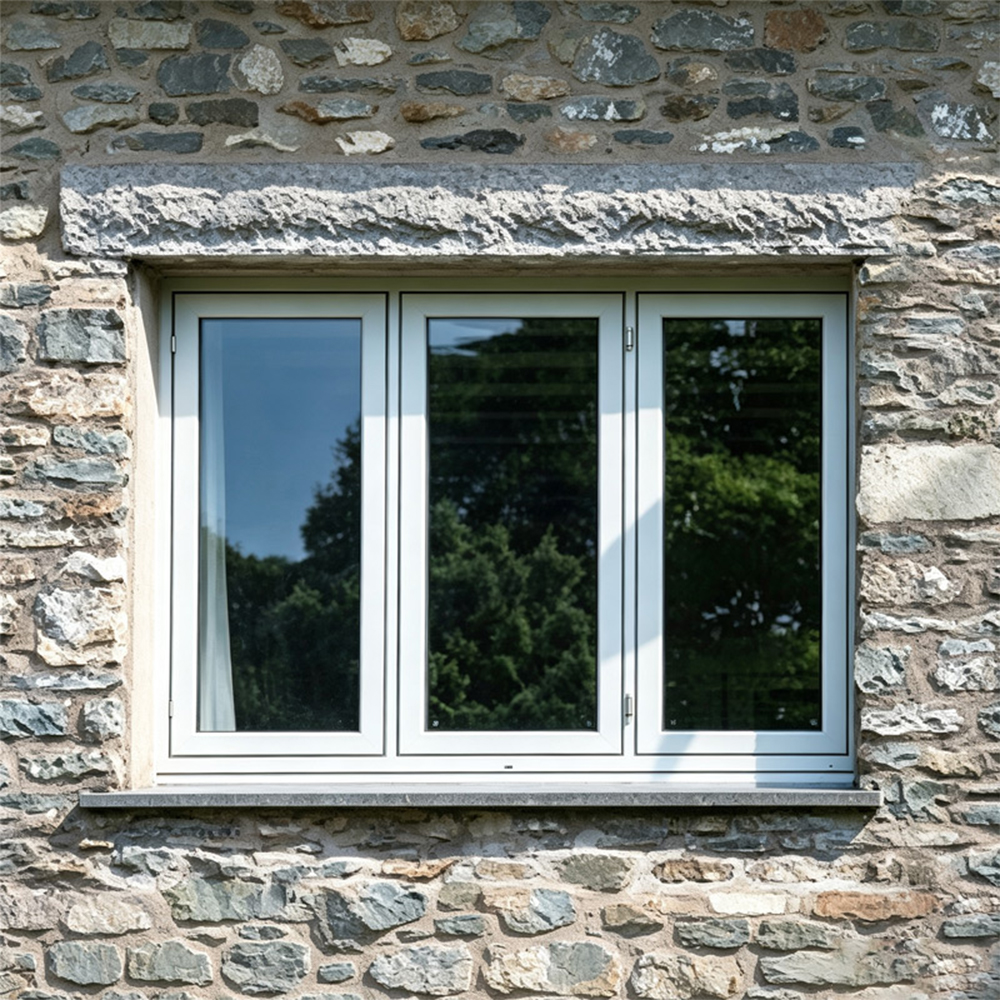
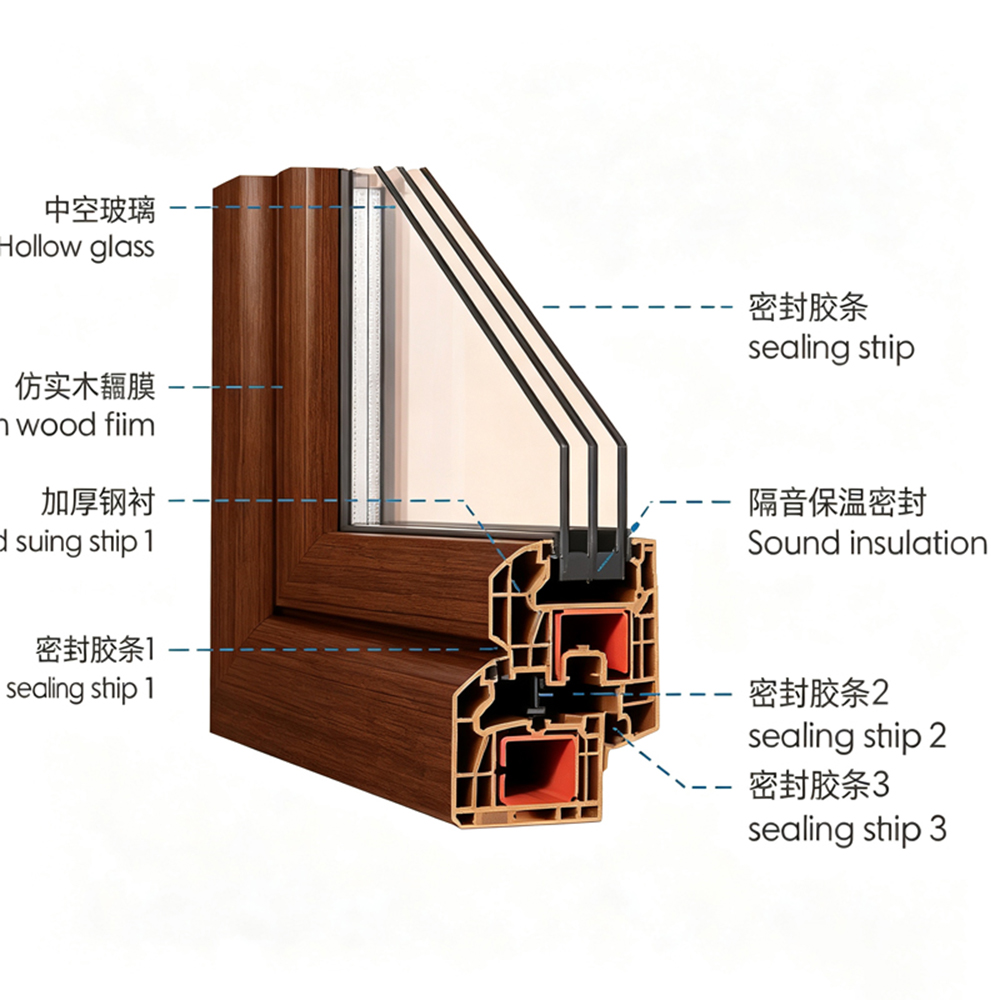
Эта высокоскоростная экструзионная линия для производства профилей ПВХ включает две основные серии: обычные конические двухшнековые и высокоскоростные параллельные двухшнековые. Обычные модели (от SJZ55/110 до SJZ80/156) имеют стабильную скорость шнека и подходят для мелко- и среднесерийного производства жестких профилей. Высокоскоростные модели (YF240/A) позволяют осуществлять широкоширинную или двухручьевую экструзию с максимальной производительностью 500 кг/ч. Полная линия отличается разумным энергопотреблением, одинаковой высотой центра и четкими конфигурациями для охлаждения и сжатого воздуха, широко используемого в дверях, окнах, отделке и производстве кабельных коробов.
Как обычные, так и высокоскоростные линии экструзии профилей ПВХ широко используются в строительстве, оконных рамах, кабельных лотках, декоративных линиях и садовых профилях.
Традиционная экструзионная линия для производства ПВХ-профилей (коническая двухшнековая линия)
Модели: СДЖЗ55/110, СДЖЗ65/132, СДЖЗ80/156
Типичные продукты: стандартные оконные рамы, профили дверных рам, профили из коэкструдированного пенопласта и профили из ПВХ общего назначения толщиной ≤5 мм.
Реальный случай: Турецкий производитель оконных рам использовал линию SJZ65/132 для производства ударопрочных рам из ПВХ производительностью 250 кг/ч для жилого проекта в Стамбуле. Низкая скорость шнека (34,7 об/мин) и высокий крутящий момент обеспечивали стабильную производительность даже с 40% наполнителем CaCO₃.
Высокоскоростная линия экструзии ПВХ-профиля (параллельная двухшнековая линия)
Модели: ЯФ240, ЯФ240А
Типичные продукты: широкие профили (макс. 240 мм одножильные или 2 × 150 мм сдвоенные), высокоскоростные декоративные линии, коэкструдированные профили уплотнительных полос и промышленные кабельные лотки.
Реальный случай: Польская компания по производству строительных материалов заменила свою старую коническую двухшнековую линию на YF240A (экструдер SJP110/28). Они достигли производительности 480 кг/ч (двухручьевые профили диаметром 150 мм), сократив при этом расход охлаждающей воды на 15 % по сравнению с предыдущей конфигурацией. Производительность их садового профиля за смену утроилась.
| Особенность | Обычный (конический двухвинтовой) | Высокоскоростной (параллельный двухвинтовой) |
| Выходной диапазон | 100–400 кг/ч | 150–500 кг/ч |
| Скорость винта | Фиксированная низкая скорость, например, 34,7 об/мин (лучший контроль сдвига) | Регулируемая высокая скорость (L/D 28-31) |
| Энергоэффективность | Мощность двигателя 22–55 кВт | Мощность экструдера 37–75 кВт, но лучше удельная потребление энергии на кг продукции |
| След | Компактный (вес нетто 3,5–5,5 т) | Более тяжелая конструкция, требует прочного фундамента. |
| Подходит для | Мелко- и среднесерийное производство, жесткие профили | Крупносерийное производство, широкое или двухручьевое. профили |
Преимущества традиционного решения
Лучшая пластификация при низкой скорости шнека – подходит для переработанного ПВХ или составов с высоким содержанием наполнения.
Снижение затрат на техническое обслуживание – конические шнеки короче и менее подвержены износу.
Высота центра 1050 мм – эргономично для последующих калибраторов и съемников.
Преимущества высокоскоростного решения
Повышенная часовая производительность – YF240 (SJP93/28/31) до 400 кг/ч; YF240A (SJP110/28) до 500 кг/ч.
Возможность двухручьевой обработки — YF240A может производить два профиля диаметром 150 мм одновременно, что удваивает производительность в погонных метрах.
Меньшая потребность в охлаждающей воде на кг – хотя YF240A требует общего расхода охлаждающей воды 10 м³/ч, его высокая пропускная способность приводит к снижению затрат воды на кг.
Чтобы обеспечить соответствие стандарту ISO 9001 и надежность продукции, каждая линия экструзии ПВХ-профиля должна пройти следующие структурированные этапы:
А. Входной контроль качества материалов (перед производством)
Тесты: коэффициент К смолы ПВХ (68±2), содержание влаги (<0,3%), стабилизатор гранулометрического состава.
Используемое оборудование: анализатор влажности, просеивающая машина, реометр крутящего момента (для измерения времени плавления).
Реальный пример: на линии SJZ80/156 увеличение количества внешней смазки на 2 % снизило нарастание штампа на 40 % при производстве оконного профиля.
Б. Контроль процесса (во время экструзии)
Мониторинг давления и температуры расплава – для YF240 давление расплава поддерживается ниже 30 МПа; для серии SJZ ниже 25 МПа из-за конической геометрии шнека.
Сканирование толщины стенок — ультразвуковой толщиномер измеряет каждые 50 мм вдоль профиля. Допуск: ±0,15 мм для профилей дверной коробки.
Регулировка бака охлаждающей воды – YF240 требуется охлаждающая вода 7 м³/ч; колебания, превышающие ±0,5 м³/ч, вызывают коробление.
C. Испытания физических свойств после экструзии (за смену)
| Тест | Стандартный | Критерии приемки | Применимо к |
| Ударопрочность (Шарпи) | ИСО 179 | Без перерыва при 15°C | Оконные профили SJZ65/132 |
| Предел прочности | ИСО 527 | ≥35 МПа | Двухпрядные профили YF240 |
| Температура размягчения по Вика | ИСО 306 | ≥76°C (наружное использование) | Обе линии |
| Равномерность блеска | Визуальный блескомер | ΔБлеск <5 единиц | YF240A декоративные линии |
Реальный случай: Клиент из Австралии, использующий YF240A, периодически сталкивался с проблемами маркировки поверхности. При проверке производительности воздушного компрессора (потребность в сжатом воздухе: 0,8 м³/мин) был обнаружен засоренный фильтр-осушитель. После замены процент дефектов поверхности снизился с 12% до 0,5%.
| Модель | СДЖЗ55/110 | СДЖЗ65/132 | СДЖЗ80/156 |
| Скорость винта (об/мин) | 34.7 | 34.7 | 34.7 |
| Мощность двигателя (кВт) | 22 | 37/30 | 55 |
| Производительность (кг/ч) | 100/150 | 180/250 | 300/400 |
| Высота центра (мм) | 1050 | 1050 | 1050 |
| Вес нетто (кг) | 3500 | 4000 | 5500 |
| Модель | YF240 | YF240 | YF240A |
| Ширина производства (мм) | 240 | 240 | 150*2 |
| Модель экструдера | SJP75/28 | SJP93/28/31 | СДЖП110/28 |
| Производительность (кг/ч) | 150-250 | 250-400 | 400-500 |
| Мощность экструдера (кВт) | 37 | 55 | 75 |
| Охлаждающая вода (м³/ч) | 7 | 8 | 10 |
| Компрессорный воздух (м³/мин) | 0.6 | 0.6 | 0.8 |
Вопрос 1: Что мне следует выбрать для моего первого завода: обычную коническую двухвинтовую линию или высокоскоростную параллельную двухвинтовую линию?
О: Если ваша годовая потребность ниже 800 тонн, начните с SJZ65/132 (180–250 кг/ч). Его первоначальная стоимость ниже, а эксплуатация проще. Для заказов больших объемов (>1500 тонн/год) выбирайте YF240A – его двухручьевая конструкция позволяет одному оператору достигать производительности 500 кг/ч.
Вопрос 2: Какие факторы влияют на разницу между фактической производительностью и заявленной максимальной производительностью?
О: Заявленная производительность (например, 250-400 кг/ч для YF240) зависит от:
Форма профиля (простой полый или многокамерный)
Пропорция наполнителя (5-40% CaCO₃)
Конструкция матрицы (одноручьевая или двухручьевая)
Эффективность охлаждения (8 м³/ч, температура воды должна поддерживаться на уровне 15-20°C)
Реальный пример: при использовании SJZ80/156 с 35% наполнителя производительность упала с 400 кг/ч до 310 кг/ч, но стоимость материала на тонну снизилась на 120 долларов США.
В3: Как поддерживать стабильный уровень сжатого воздуха, необходимый для YF240A (требование 0,8 м³/мин)?
A: Установите винтовой воздушный компрессор производительностью 1,5 м³/мин с рефрижераторным осушителем. YF240A использует сжатый воздух для вакуумного калибратора и пневматической резки. Если давление упадет ниже 0,6 МПа, пила заклинит – распространенная летняя поломка. Рекомендуется добавить буферный бак емкостью 200 л.
Q4: На обычных линиях SJZ65/132 показывает «мощность двигателя 37/30 кВт» – что означает «/30»?
О: 37 кВт — мощность основного двигателя экструдера; «30» означает мощность двигателя питателя (кВт). Этот независимый питатель обеспечивает стабильную шнековую подачу для конических экструдеров. На высокоскоростных линиях (например, SJP93/28) питатель встроен.
В5: Как снизить потребление охлаждающей воды, не влияя на скорость линии?
A: Для YF240 (стандартная производительность 8 м³/ч) установите градирню с замкнутым контуром и контролем температуры. Клиент из Индии сократил расход воды с 8 м³/ч до 2,5 м³/ч, установив 5-тонный охладитель и рециркулируя 90% воды. Прямолинейность профиля оставалась в пределах 0,3 мм/м.
В6: Каков на практике диапазон регулировки высоты центра?
Ответ: Как обычные, так и высокоскоростные линии имеют номинальную высоту центра 1050 мм. Однако съемник YF240A позволяет осуществлять вертикальную регулировку на ±50 мм, что полезно при подборе калибраторов разных марок. Серия SJZ имеет фиксированную центральную высоту, поэтому вы должны убедиться, что ваше последующее оборудование точно соответствует 1050 мм.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский