
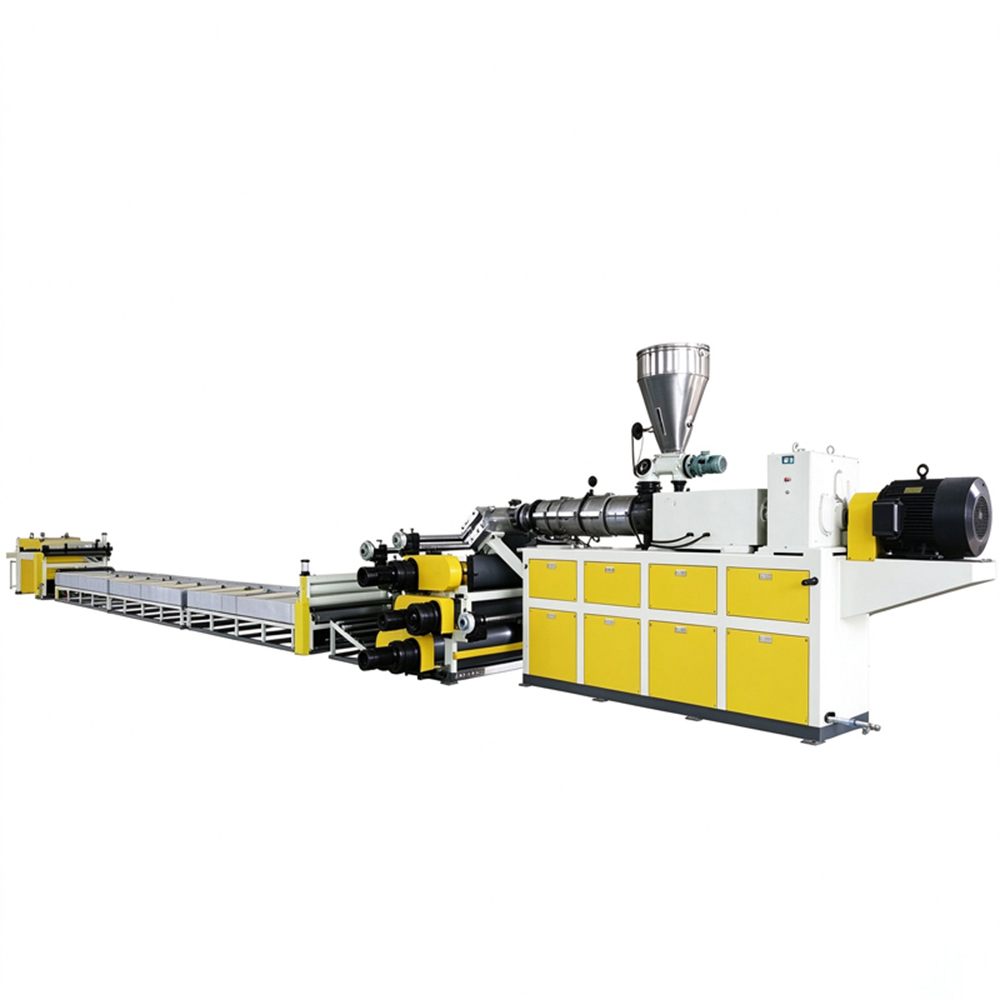
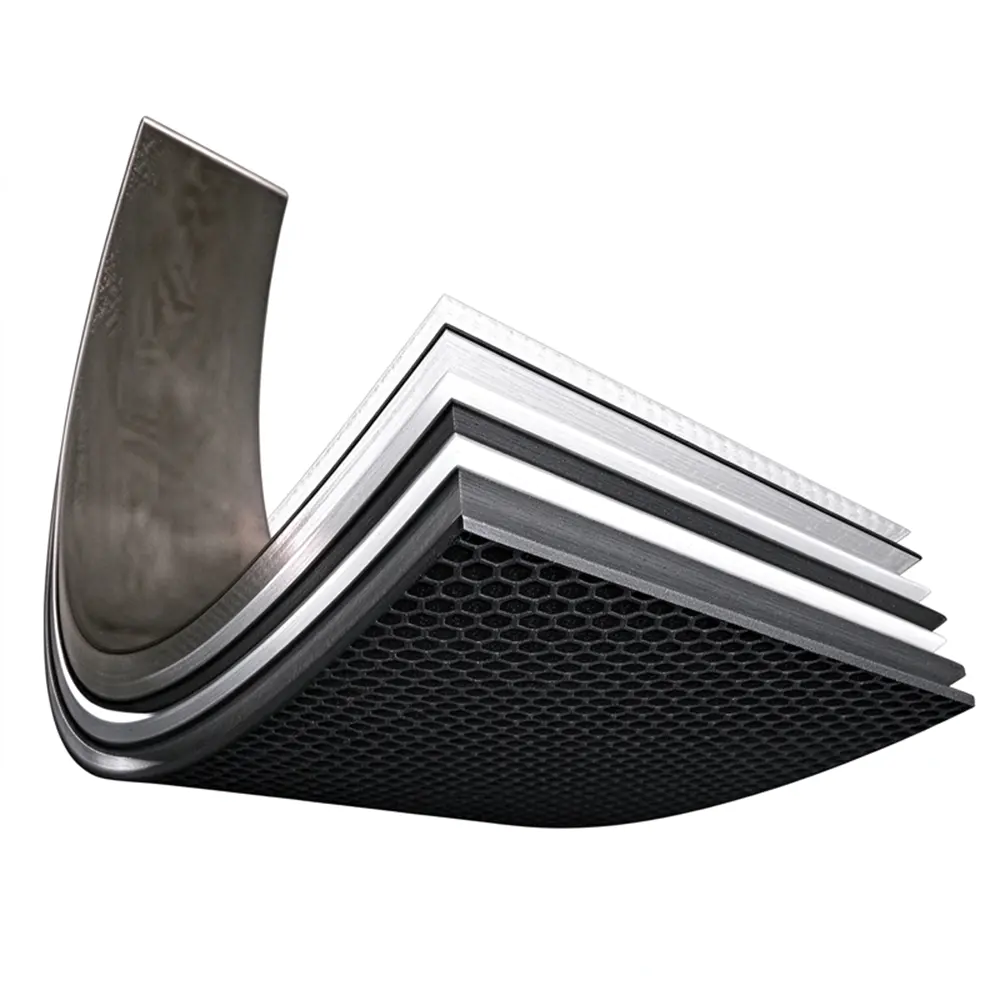
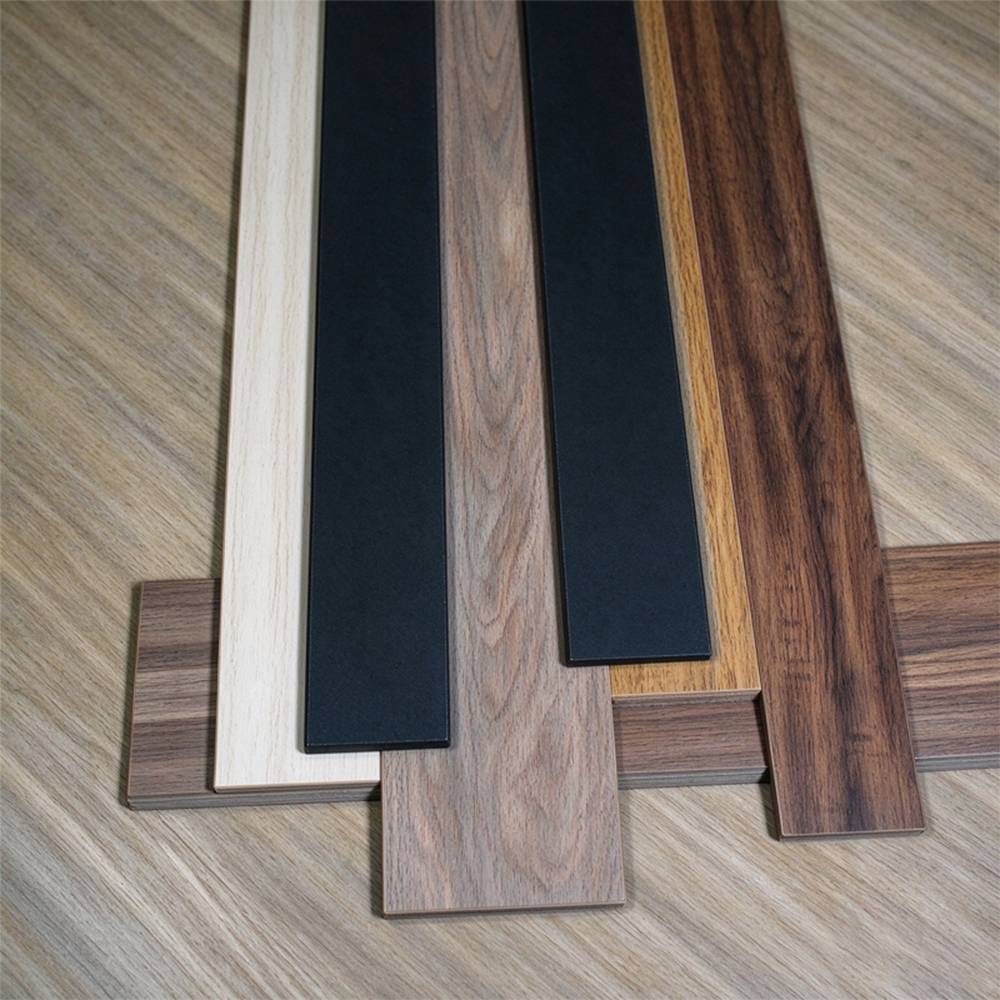
Экструзионная линия для производства композитных напольных покрытий SJZ80/156 LVT предназначена для напольных покрытий из ПВХ (LVT, SPC, WPC) и оснащена коническим двухшнековым экструдером мощностью 75 кВт с максимальной производительностью 500 кг/ч. Оснащен шестью комплектами прецизионных каландров диаметром 400 мм. Ширина продукта составляет 1200 мм, а толщина регулируется от 1,5 до 4 мм. Высокая производительность, низкое энергопотребление, точность толщины до ±0,02 мм, подходит для непрерывного массового производства высококачественных эластичных напольных покрытий.
Экструзионная линия SJZ80/156 LVT предназначена для производства жестких и гибких композитных напольных покрытий из ПВХ, включая LVT (роскошная виниловая плитка), SPC (каменно-пластиковый композит) и WPC (древесно-пластиковый композит). Благодаря максимальной производительности экструзии 500 кг/ч и конечной ширине до 1200 мм он идеально подходит для производства:
Плиты LVT с защелкой для напольных покрытий в жилых и коммерческих помещениях (толщина 1,5–4 мм);
Полы со встроенной акустической подложкой (например, соэкструзия IXPE LVT);
Ламинированный пол с декоративными пленками (с использованием шестивалковой системы для точного термического склеивания).
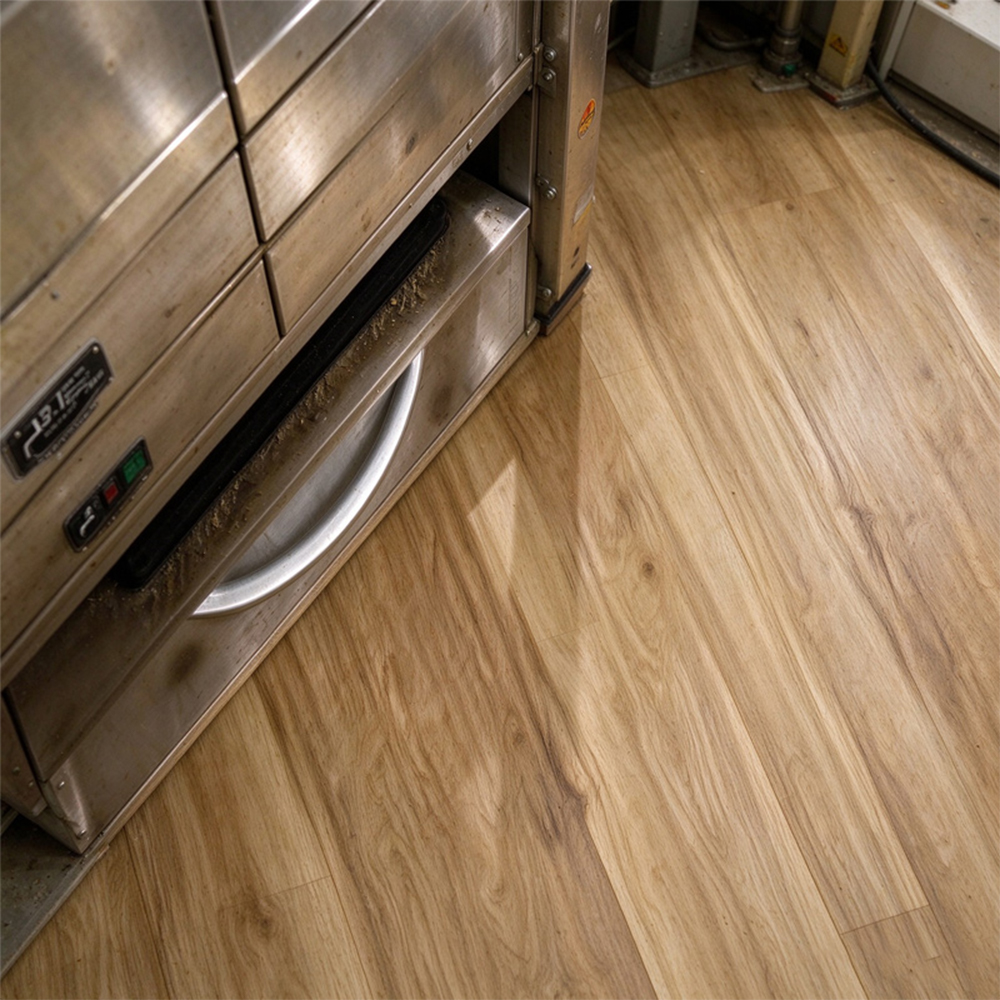
Реальный случай: Вьетнамская фабрика по производству напольных покрытий использует эту линию SJZ80/156 для производства плит SPC толщиной 3,2 мм с реалистичным тиснением под дерево. Шесть валков (каждый диаметром 400 мм) обеспечивают равномерную толщину (±0,03 мм) по ширине 1200 мм, сокращая отходы материала на 12 % по сравнению с предыдущей линией с четырьмя валками.
2.1 Высокая производительность при низком энергопотреблении
Максимальная производительность 500 кг/ч с главным двигателем мощностью всего 75 кВт. Энергоэффективность составляет ок. 6,67 кг/кВтч, что на 18% выше, чем у многих аналогичных конических двухшнековых экструдеров диаметром 80 мм.
Коническая двухшнековая конструкция SJZ80/156 обеспечивает превосходную гомогенизацию расплава ПВХ без чрезмерного сдвига, позволяя использовать высокое содержание наполнителя (например, 300 частей карбоната кальция в SPC), сохраняя при этом стабильность производительности.
2.2 Прецизионный шестивалковый каландр (Ø400 мм)
По сравнению со стандартными линиями с четырьмя валками, конфигурация с шестью валками позволяет:
Поэтапное уменьшение толщины. Экструдированный расплав уменьшается до конечной толщины за несколько щадящих этапов, сводя к минимуму внутреннее напряжение.
Возможность двустороннего тиснения — на рулоны № 2 и № 5 можно нанести текстурный рисунок, создающий реалистичную текстуру дерева или камня на обеих сторонах картона.
Лучшая теплопередача. Больший диаметр рулона (400 мм) увеличивает площадь охлаждающей поверхности на 25 % на каждый рулон, что обеспечивает более высокую скорость линии при обработке тонких продуктов (например, LVT толщиной 1,5 мм при скорости 4,2 м/мин).
2.3 Широкий диапазон толщины (1,5–4 мм)
Одна машина покрывает все: от тонкой роскошной виниловой плитки до толстых акустических SPC-панелей. Благодаря моторизованной регулировке зазора между валками и цифровому считыванию переключение толщины занимает менее 45 минут.
2.4 Проверенная надежность
Геометрия шнека, оптимизированная для ПВХ, уменьшает количество пятен разрушения (черных пятен) – распространенной проблемы при производстве LVT. Клиенты сообщают, что процент брака ниже 1% из-за сгоревшего материала при непрерывной работе 24 часа в сутки, 7 дней в неделю.
Каждая экструзионная линия SJZ80/156 перед отправкой должна пройти следующие обязательные испытания:
3.1 Испытание сырья и расплава
Испытание на термостойкость: ПВХ-компаунд выдерживает температуру 200°C в течение 2 часов; Изменение цвета измерено с помощью эндоскопа с 40-кратным увеличением (Delta E < 1,5), черных пятен нет.
Однородность температуры расплава: шесть термопар по ширине головки (1200 мм) показывают максимальное отклонение ≤ ±2°C.
3.2 Проверка точности размеров
Лазерное сканирование толщины: толщина измеряется в 10 точках шириной 1200 мм каждые 10 секунд. Критерии приемки: ±0,02 мм в диапазоне 1,5–4 мм.
Проверка биения каландра: каждый валок диаметром 400 мм проверяется с помощью циферблатного индикатора – эксцентриситет ≤0,005 мм.
3.3 Тестирование производительности линии
Проверка максимальной выходной мощности: мы непрерывно используем 100% чистый ПВХ-компаунд со скоростью 500 кг/ч в течение 4 часов, измеряя крутящий момент винта (≤85% от номинального) и стабильность тока двигателя (колебания <5%).
Синхронизация шести валков: все шесть валков работают со скоростью линии 60 м/мин; отклонение скорости между любыми двумя валками оставалось ниже 0,1%.
3.4 Механические испытания готового напольного покрытия (пробные образцы)
Стабильность размеров (ASTM F2199): Усадка <0,1% через 6 часов при 60°C.
Прочность на отслаивание ламинированного LVT: усилие отслаивания слоя износа >35 Н/см (EN 431).
Устойчивость к вдавливанию (ASTM F1914): ≤0,1 мм после нагрузки 25 кг.
Реальный случай: Прежде чем поставить линию производителю LVT в Польше, мы произвели 2000 м² LVT толщиной 2,5 мм. Независимые лабораторные испытания не выявили расслоения после 1000 термических циклов (от -10°C до 50°C).
| Модель | СДЖЗ80/156 |
| Материал | ПВХ |
| Ширина изделия | 1200 мм |
| Толщина изделия | 1,5–4 мм |
| Спецификация экструдера | СДЖЗ80/156 |
| Спецификация ролика | Ø400 |
| Количество рулонов | 6ПС |
| Емкость (Макс.) | 500 кг/ч |
| Мощность главного двигателя | 75 кВт |
Вопрос 1: Может ли SJZ80/156 производить как твердые SPC, так и гибкие LVT?
А: Да. Конструкция шнека экструдера позволяет работать с широким диапазоном вязкости расплава (MFI 0,8–2,5 г/10 мин). Для высоконаполненных твердых SPC используйте нашу дополнительную вакуумную систему вентиляции. Для гибкого LVT просто увеличьте содержание пластификатора — шестивалковый каландр обеспечивает легкое освобождение благодаря независимым температурным зонам (30–150°C) на каждом валке.
Вопрос 2: Как избежать колебаний толщины при ширине 1200 мм?
Ответ: Три фактора:
Плоская матрица с автоматической системой терморегулирования (TMS) с 24 зонами нагрева.
Шестивалковый каландр с механизмами гибки и перекрещивания валков – входит в стандартную комплектацию SJZ80/156.
Обратная связь в реальном времени между толщиномером на выходе и приводами зазора между валками (время отклика <0,5 секунды)
Вопрос 3. Каков типичный период окупаемости инвестиций?
Ответ: На основе данных о реальном пользователе в Турции, производящем 3000 тонн LVT/год:
Стоимость линии: ок. 185 000 долларов США (с завода)
Экономия материалов за счет низкого уровня отходов (2,5% против 5% в среднем по отрасли) = 45 000 долларов США в год.
Экономия энергии (75 кВт против 110 кВт для аналогичных линий) = 22 000 долларов США в год.
Срок окупаемости: ок. 28 месяцев (включая установку и обучение).
В4: Трудно ли менять валики для тиснения для разных текстур древесины?
Ответ: Наша система быстрой смены валков позволяет двум техническим специалистам заменить два верхних валика для тиснения в течение 90 минут. Для безопасной эксплуатации мы предоставляем специальную тележку для перемещения рулонов. Многие клиенты покупают 3–4 комплекта рулонов с узором (дуб, орех, шифер, елочка) и меняют их еженедельно.
Вопрос 5: Какая система охлаждения рекомендуется для шести валков?
Ответ: Каждый рулон диаметром 400 мм оснащен спиральным внутренним контуром охлаждения. Для производительности 500 кг/ч мы рекомендуем охладитель с водяным охлаждением производительностью 150 000 ккал/ч и независимым контролем расхода на рулон. Даже на полной скорости температура поверхности валков поддерживается в пределах ±1°C.
В6: Можно ли подключить онлайн-станцию для ламинирования пленки для декоративной пленки изношенного слоя?
А: Абсолютно. Линия SJZ80/156 имеет зону ламинирования длиной 2,5 м после 6-го рулона. Вы можете добавить станцию для нанесения клея-расплава (или использовать нашу опцию прижимного ролика с подогревом для склеивания без клея). Реальный случай: клиент из Малайзии ламинировал износостойкий слой полиуретана толщиной 0,3 мм и декоративную пленку со скоростью 3,5 м/мин без пузырьков.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский