
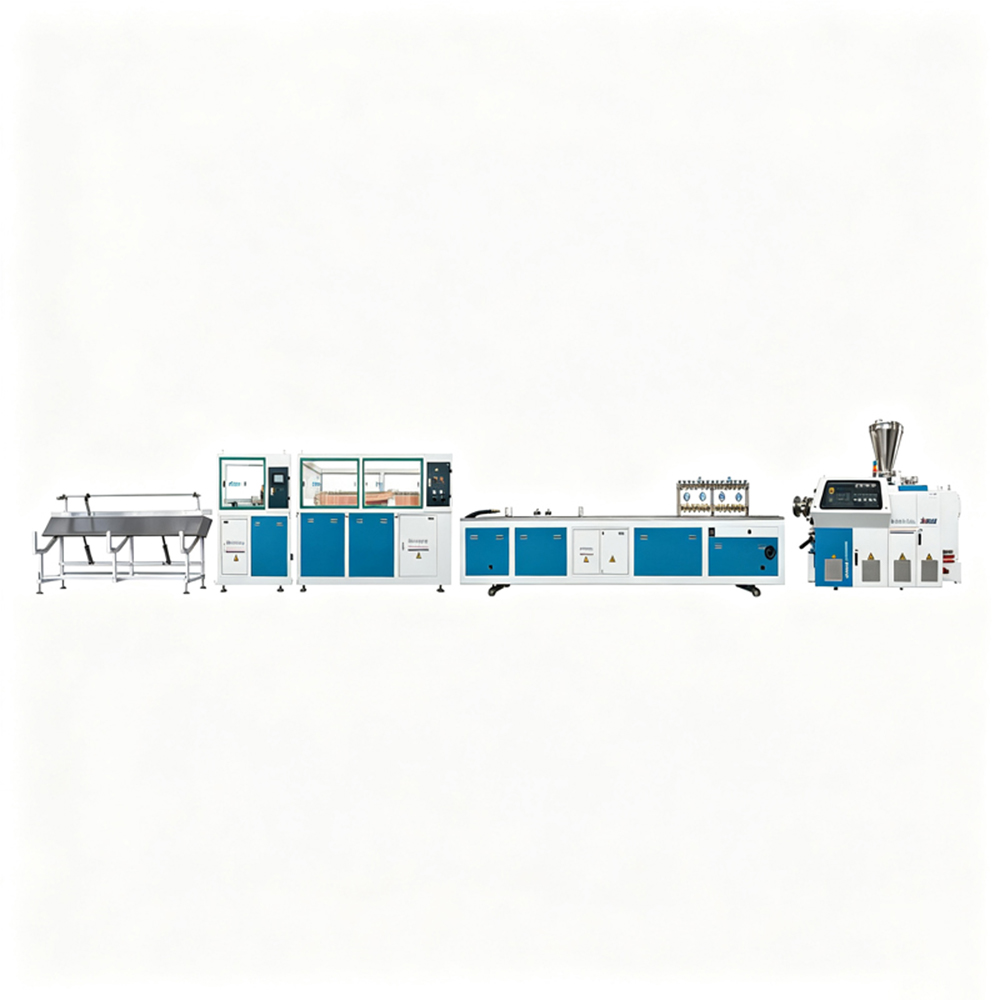
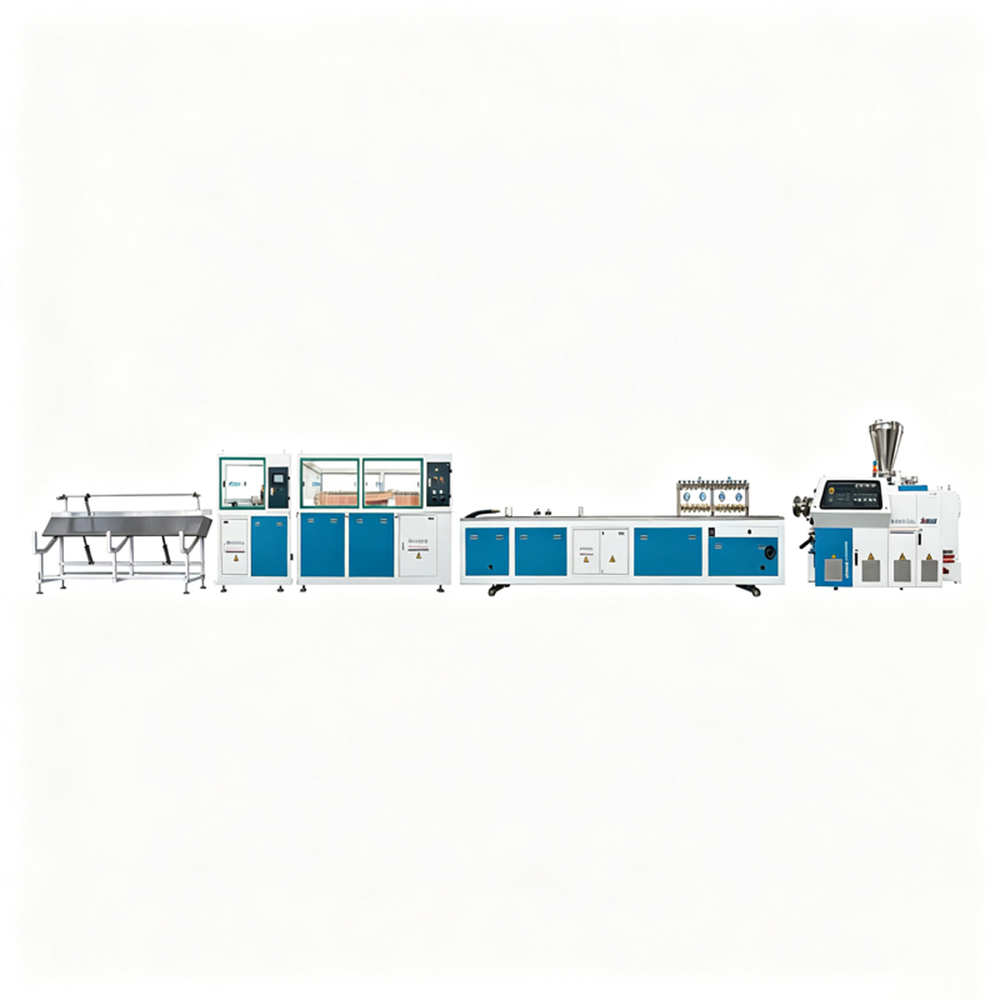
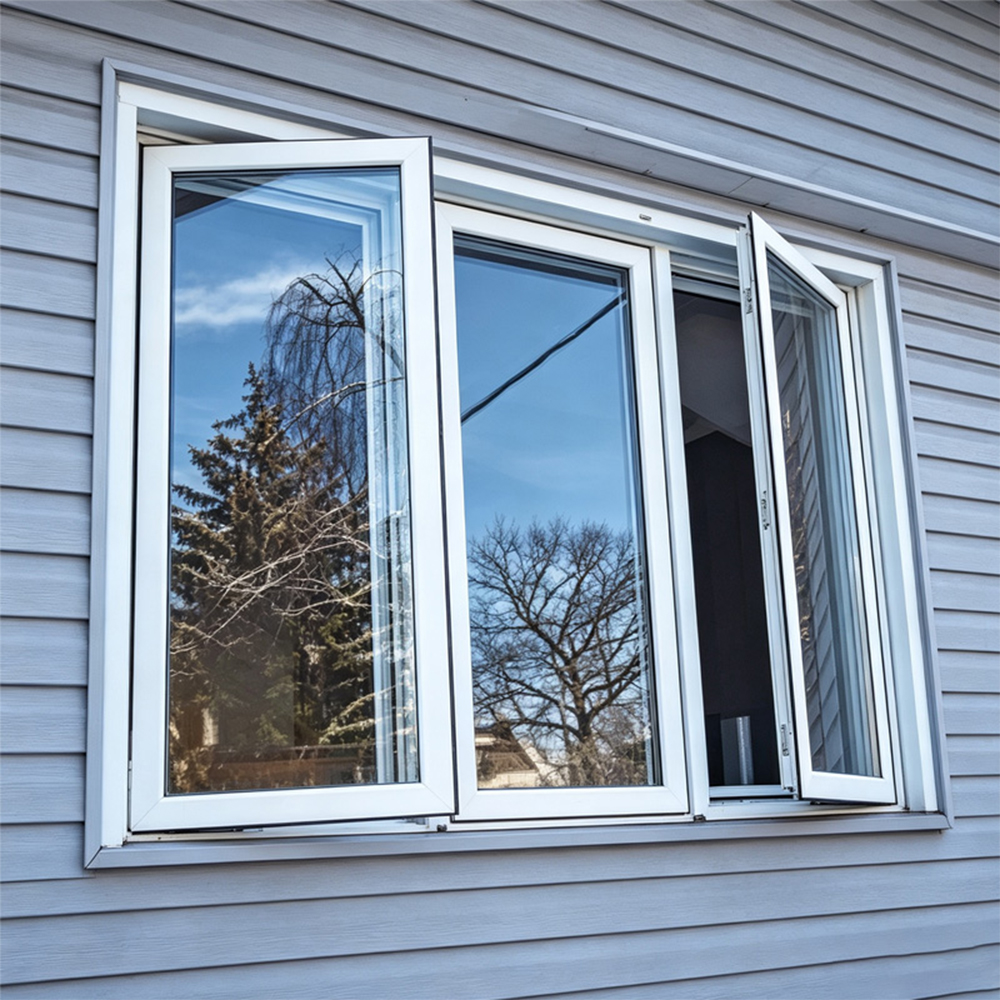
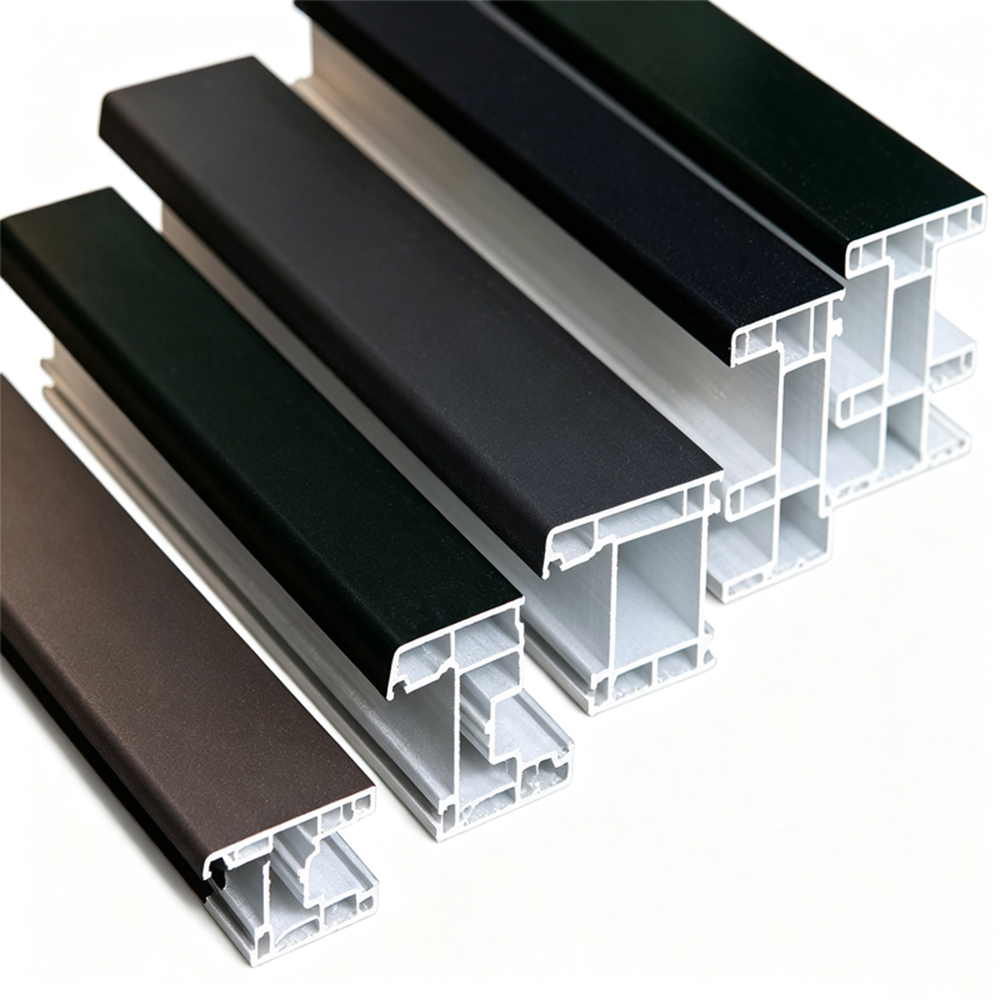
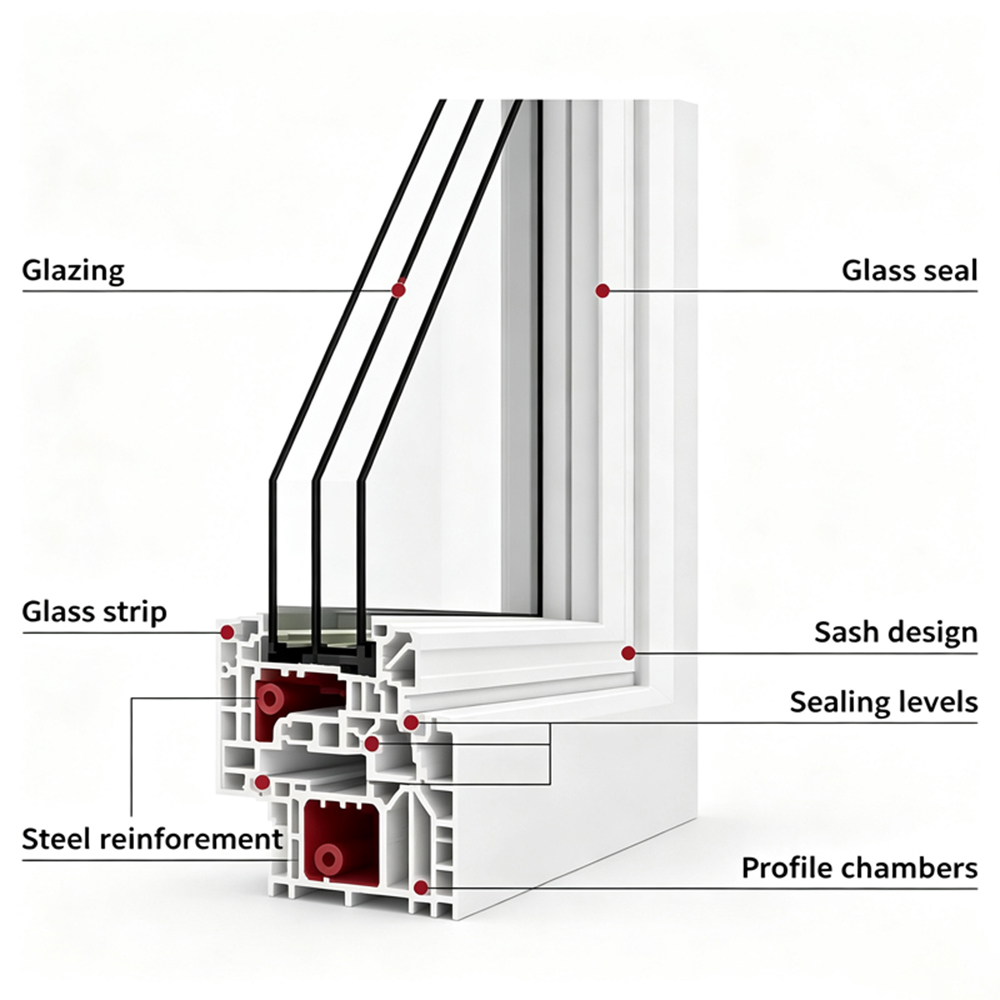
Линия экструзии классических и высокоскоростных профилей ПВХ (серия YF) — это проверенное высокопроизводительное решение для производства жестких профилей ПВХ, таких как оконные рамы, дверные рамы, кабельные каналы, декоративные линии и промышленные каналы.
Благодаря регулируемой ширине продукта (от 108 мм до 400 мм) и производительности экструзии от 150 до 500 кг/ч серия YF широко используется в:
Строительство и строительство – Оконные профили ПВХ, дверные коробки, уголки и плинтусы.
Управление электропроводкой и кабелями – Магистрали, короба и кабельные лотки (ширина 108 мм и двухжильные 150×2 мм).
Мебель и украшения – Кромкооблицовка, декоративная отделка и защитные профили.
Промышленные профили – Уплотнения, прокладки и нестандартные полые профили.
Реальный пример: Вьетнамский производитель оконных профилей заменил две старые однониточные линии на одну двухниточную линию YF240A (150 мм × 2). Несмотря на ту же общую производительность 250 кг/ч, они сократили занимаемую площадь на 40 % и трудозатраты на 30 %, сохранив при этом то же качество продукции.
Высокоскоростная, энергоэффективная экструзия
Конические двухшнековые экструдеры серии SJZ (например, SJZ65/132, 37 кВт) обеспечивают высокий крутящий момент при низких скоростях шнека, что снижает потребление энергии на кг продукции. Для YF400 SJZ80/156 (55 кВт) производит 450 кг/ч – это всего 0,122 кВтч/кг, что значительно ниже среднего показателя по отрасли (0,15–0,18 кВтч/кг).
Опциональная серия SJF (SJF110/128, 90 кВт) достигает производительности до 500 кг/ч, что идеально подходит для больших объемов заказов 24 часа в сутки, 7 дней в неделю.
Двухнитевая конфигурация (YF240A)
Производит одновременно два профиля диаметром 150 мм. По сравнению с одиночной линией диаметром 300 мм она обеспечивает более быстрое охлаждение (меньшее поперечное сечение) и меньший процент брака (если одна нить отклоняется, другая может продолжать работу). Это настоящее преимущество для производителей узких компонентов, таких как кабельные короба.
Оптимизированное потребление коммунальных услуг
Охлаждающая вода: всего 7–10 м³/ч. Например, YF108 потребляет 7 м³/ч – этого достаточно для градирни замкнутого цикла, что позволяет экономить тысячи литров воды в день.
Сжатый воздух: 0,6–0,8 м³/мин. Многим конкурентам для аналогичной производительности требуется 1,0 м³/мин. За 8000 часов работы это экономит более 19 000 м³ сжатого воздуха, что напрямую снижает энергопотребление компрессора.
Высокая универсальность, широкий ассортимент продукции
От 108 мм (YF108, идеально подходит для небольших воздуховодов) до 400 мм (YF400, для больших оконных рам). Время замены пресс-формы составляет менее 2 часов.
Пример из реальной жизни: турецкий экструдер профилей сообщил, что после перехода на YF300 (250 кг/ч, 37 кВт) затраты на электроэнергию на тонну снизились на 18 % по сравнению с предыдущей машиной мощностью 45 кВт, а более высокий крутящий момент позволил им увеличить количество наполнителя CaCO₃ на 15 %, не влияя на качество поверхности.
Каждая экструзионная линия YF перед поставкой проходит пятиэтапную проверку качества. Ниже приведен фактический процесс внутренних испытаний, используемый производителем.
Этап 1 – Проверка сырья и компонентов
Проверьте твердость винта и цилиндра (HRC 58–62 после азотирования).
Проверьте однородность зоны нагрева (±1°C).
Этап 2 – Сборка и работа без нагрузки
Вся линия (экструдер, калибровочный стол, охлаждающий резервуар, тяга, резак) собирается и работает без материала в течение 4 часов для проверки синхронизации.
Этап 3 – Испытание экструзии на месте (с использованием сухой смеси настоящего ПВХ)
Параметры испытаний: стандартный состав жесткого ПВХ (значение K 65–67, 8 частей CaCO₃, 1,2 части CPE).
Проверка выходного сигнала: Для YF240 при скорости шнека 80% измеренная выходная мощность должна достигать ≥245 кг/ч – критерий прохождения находится в пределах 2% от номинальных 250 кг/ч.
Точность размеров профиля: используйте лазерный микрометр для измерения ширины и толщины стенки каждые 2 метра. Допуск: ±0,1 мм для ширины ≤240 мм, ±0,15 мм для ширины 400 мм.
Качество поверхности: отсутствие пузырей, следов подгорания и шероховатых линий. Используйте блескомер под углом 60°, чтобы проверить однородность блеска.
Этап 4 – Тест долгосрочной стабильности
Непрерывная работа в течение 8 часов. Зафиксируйте колебания следующих параметров:
Давление расплава (должно оставаться в пределах ±5%)
Ток главного двигателя (в пределах ±3%)
Температура охлаждающей воды на выходе (стабильная в пределах 35–45°C)
Этап 5 – Итоговый отчет и документация
Выдайте 15-страничный отчет об испытаниях, включающий:
Сравнение фактической и номинальной мощности
Журнал энергопотребления
Фотографии измеренных образцов профиля
Кривые расхода сжатого воздуха и воды
Пример из реальной жизни: во время заводских приемочных испытаний (FAT) для немецкого покупателя линия YF400 непрерывно экструдировала оконные профили диаметром 400 мм в течение 10 часов, достигая скорости 462 кг/ч (на 2,7% выше номинальной мощности). Колебания температуры расплава составляли всего ±1,8°C, что намного лучше требуемых ±3°C. Клиент принял линию на месте.
| Тип | YF240 | YF240 | YF240A |
| Макс. ширина продукта (мм) | 240 | 240 | 150*2 |
| Модель экструдера | SJP75/28 | СДЖП93/30 | СДЖП110/28 |
| Максимальная производительность экструзии (кг/ч) | 150–250 | 250–400 | 400–500 |
| Мощность экструдера (кВт) | 45 | 55 | 90 |
| Охлаждающая вода (м³/ч) | 7 | 8 | 10 |
| Сжатый воздух (м³/мин) | 0.6 | 0.6 | 0.8 |
| Тип | YF108 | YF240 | YF240A | YF300 | YF400 |
| Макс. ширина продукта (мм) | 108 | 240 | 150*2 | 300 | 400 |
| Модель экструдера | СДЖЗ55/110 | СДЖЗ65/132 | СДЖЗ65/132 | СДЖЗ65/132 | СДЖЗ80/156 |
| Максимальная производительность экструзии (кг/ч) | 150 | 250 | 250 | 250 | 450 |
| Мощность экструдера (кВт) | 22 | 37 | 37 | 37 | 55 |
| Охлаждающая вода (м³/ч) | 7 | 8 | 8 | 8 | 10 |
| Сжатый воздух (м³/мин) | 0.6 | 0.6 | 0.8 | 0.6 | 0.6 |
В1: В чем фактическая разница между YF240 и YF240A?
Ответ: Стандартный YF240 производит однопрядный профиль шириной до 240 мм. YF240A — это двухручьевая машина (150 мм × 2), использующая тот же экструдер (SJZ65/132, 37 кВт), но с более широкой фильерной головкой и двумя независимыми линиями калибровки/охлаждения. Для работы систем воздушного охлаждения/резки двух нитей требуется немного больше сжатого воздуха (0,8 против 0,6 м³/мин). Выбирайте YF240A, если вы производите узкие профили (≤150 мм) в больших объемах и хотите увеличить производительность штучных изделий.
Вопрос 2: Как рассчитать фактическую почасовую производительность?
Формула: Чистая производительность = номинальная мощность × коэффициент эффективности (обычно 0,85–0,92 для жесткого ПВХ).
Пример: YF400 мощностью 450 кг/ч, эффективность 0,9 → 405 кг/ч. Для профиля массой 0,5 кг/м это составляет 810 м/ч. Наш клиент в Польше стабильно достигает скорости 780 м/ч при толщине стенки 1,2 мм.
В3: Может ли линия перерабатывать переработанный ПВХ?
О: Да, но с ограничениями. Серия YF может обрабатывать до 30% чистого вторсырья (40–60 меш), смешанного с первичным материалом. Для более высоких передаточных чисел используйте модель SJF110/128 (более высокая прочность винта). При использовании рециклата всегда устанавливайте фильтр расплава (150 мкм), чтобы предотвратить повреждение матрицы загрязняющими веществами. Один клиент из Малайзии без проблем использует на YF240A отходы оконных профилей, на 50 % переработанные: они увеличили частоту очистки шурупов с каждых 4 недель до каждых 2 недель.
В4: Какое обслуживание требует система охлаждающей воды?
A: Рекомендуется замкнутый контур с производительностью 7–10 м³/ч. Проверьте:
Накипь в охлаждающих каналах образуется каждые 3 месяца (если жесткость воды >200 ppm, используйте раствор для удаления накипи).
Уплотнение насоса протекает еженедельно. Расход не должен падать ниже 6 м³/ч для YF108/YF240 – в противном случае калибровочная таблица не сможет стабилизировать размеры профиля. Один бразильский пользователь сообщил, что установка умягчителя воды сократила время простоев, связанных с охлаждением, на 70%.
Вопрос 5: Производительность моего YF240 упала с 250 кг/ч до 200 кг/ч. Что не так?
Контрольный список устранения неполадок (на основе реальных случаев обслуживания):
Износ шнека/цилиндра – после 8 000–10 000 часов обработки высоконаполненного ПВХ (≥15 частей CaCO₃) зазор может превышать 0,3 мм. Измерьте и повторите сертификацию.
Засорен пакет сеток – если давление расплава на 20 % выше нормы, замените сита.
Температура охлаждающей воды – выше 30°C снижает охлаждение шнека, тем самым снижая эффективность подачи. Хранить при температуре ниже 25°C.
Утечка в линии сжатого воздуха – для YF240A недостаток воздуха (ниже 0,6 м³/мин) замедляет скорость резака и тянущего захвата. Проверьте расходомером.
Пример из реальной жизни: российский установщик сообщил о падении производительности YF300. При проверке они обнаружили, что расход воды в вакуумный калибровочный резервуар составлял всего 4 м³/ч из-за засоренного фильтра. После очистки расход был восстановлен до 8 м³/ч, а производительность – до 248 кг/ч.
В6: Какую максимальную толщину профиля может выдержать эта линия?
A: Для жесткого ПВХ: до 5 мм для ширины 240 мм, до 3 мм для ширины 400 мм (ограничено холодопроизводительностью). Для более толстых профилей уменьшите скорость линии на 30–50%. Один клиент из Египта экструдировал профили настила толщиной 8 мм на YF300 со скоростью 120 кг/ч (половина номинальной производительности) – это было достигнуто с использованием модернизированного калибровочного стола и удлиненного охлаждающего бака.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский