
Стаканчик из-под йогурта, блистерная упаковка от фармацевтической продукции, чехол на приборную панель автомобиля. Каждый из них представляет собой отдельный лист пластика. Но если прорезать толщину, вы обнаружите слои: барьерный слой, структурный слой, термосвариваемый слой, сердцевину из переработанного содержимого. А линия совместной экструзии многослойных листов строит этот сэндвич в расплаве, объединяя разные полимеры в один сплошной лист. Каждый слой выполняет работу, которую другие не могут. Линия сохраняет различия слоев, объединяя их в один лист. Для упаковки, автомобилестроения и строительства линия, на которой укладываются слои, — это линия, которая позволяет простому листу работать как инженерный материал.
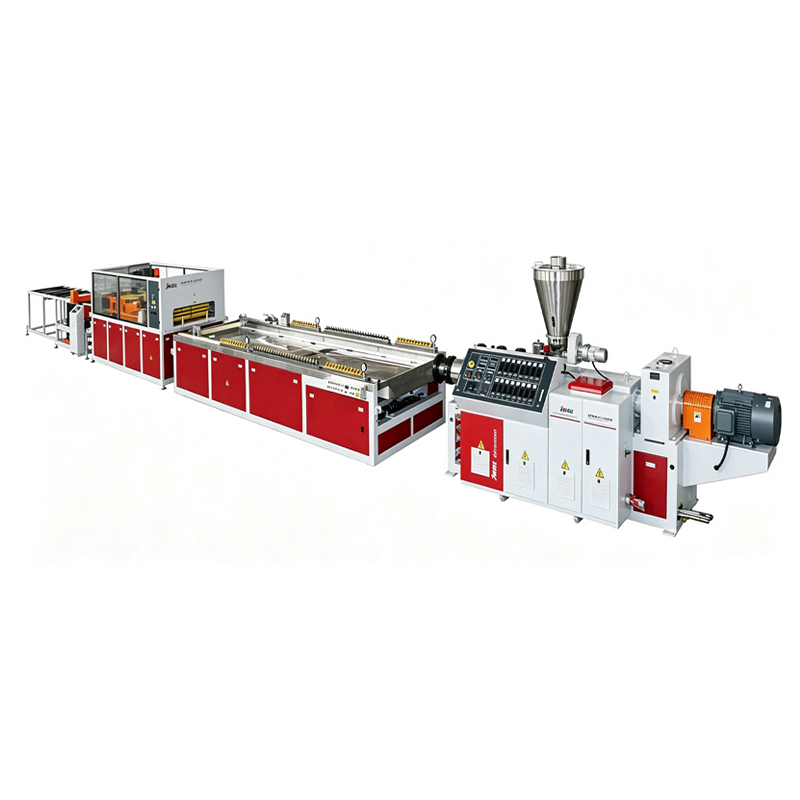
Процесс начинается с использования нескольких экструдеров, в каждый из которых подается отдельный полимер или смесь. Расплавы сходятся в питающем блоке перед входом в матрицу для плоского листа. Фидблок упорядочивает слои по порядку. Пятислойный лист может содержать барьерный полимер в центре, клейкие связующие слои с обеих сторон и структурные полимеры на внешних сторонах. На линии совместной экструзии многослойных листов используется блок подачи, предназначенный для сохранения различения каждого слоя при склеивании их на границах раздела.
Головка распределяет слоистый расплав в плоский лист одинаковой толщины. Соотношение слоев остается постоянным по всей ширине листа. Линия совместной экструзии многослойных листов с правильно спроектированным подающим блоком и матрицей производит лист, у которого барьерный слой имеет одинаковую толщину по краям и в центре.
Полимеры должны быть достаточно совместимыми, чтобы обеспечить связь на границах раздела. В некоторых комбинациях необходимы связующие слои, тонкие клеевые слои модифицированного полиолефина, которые скрепляют оба соседних материала. Линия совместной экструзии многослойных листов включает в себя экструдеры, предназначенные для этих связующих слоев, имеющие небольшую производительность, но необходимые для предотвращения расслоения.
Блок подачи расположен между экструдерами и матрицей. Он принимает отдельные потоки расплава и объединяет их в единый слоистый поток. Линия для совместной экструзии многослойных листов использует блок подачи лопастного или пробкового типа, который позволяет оператору регулировать относительную толщину каждого слоя. Изменение геометрии лопаток или плунжера изменяет соотношение слоев без изменения скорости экструдера.
Объединенный расплав поступает в фильеру стратифицированным потоком. Матрица распределяет его вбок, сохраняя при этом структуру слоев. Линия совместной экструзии многослойных листов с правильно спроектированным коллектором матрицы позволяет избежать мертвых зон, в которых полимер может застаиваться и разлагаться, а затем отрываться от листа в виде видимых пятнышек или гелей.
После штампа лист попадает в полировальный станок с тремя валками. Валки охлаждают лист и контролируют качество поверхности. Линия соэкструзии многослойных листов с вертикальным или наклонным штабелем валков обрабатывает листы толщиной от 0,5 до 15 миллиметров и более.
Вот что должна обеспечить линия совместной экструзии многослойных листов:
У каждого слоя есть цель. Лист упаковки пищевых продуктов содержит EVOH в центре для обеспечения кислородного барьера, полипропилен снаружи для жесткости и полиэтилен внутри для герметизации. Линия совместной экструзии многослойных листов производит эту структуру за один проход. Без ламинации. Отсутствие вторичной связи.
В автомобильном внутреннем листе используется мягкий на ощупь поверхностный слой, жесткая структурная сердцевина и иногда средний слой из пенопласта. Линия совместной экструзии многослойных листов, оборудованная специальным шнеком для вспененного слоя, вводит вспенивающий агент только в этот экструдер.
Строительный лист помещает УФ-стабилизированный полимер в верхний слой и наполненный более дешевый полимер в сердцевину. Линия соэкструзии многослойных листов позволяет переработчику загружать сердцевину переработанным материалом, не влияя на качество поверхности.
Расслоение слоев происходит, когда соседние полимеры не соединяются или связующий слой слишком тонкий. Линия соэкструзии многослойных листов с правильным выбором материала и конструкцией подающего блока предотвращает это. Гели появляются на листе из-за того, что один из экструдеров перегрелся и разложил полимер. Независимый контроль температуры на каждом экструдере предотвращает перегревы.
Барьерный слой слишком тонкий, чтобы функционировать, поскольку соотношение слоев изменилось. Линия для совместной экструзии многослойных листов со стабильной геометрией подающего блока и стабильной производительностью экструдера поддерживает заданное соотношение слоев.
Линия совместной экструзии многослойных листов создает сэндвич из полимеров, каждый из которых выбран по определенному свойству. Слои встречаются в блоке подачи, распределяются в матрице и затвердевают как один лист. Выберите производителя, который разрабатывает блок подачи для контроля слоев, подбирает вязкость для обеспечения чистоты границ раздела и создает пакет валков для получения плоского листа без напряжений. Упаковка герметична, приборная панель устойчива к ультрафиолету, а барьер незаметно выполняет свою работу. В этом суть совместной экструзии.

















Тел: +86-19057068112

Электронная почта: [email protected]

Адрес компании
№ 128, улица Цинфэнлу, поселок Сецяо, город Хайнин, город Цзясин, провинция Чжэцзян, Китай.

19057068112

 English
 русский